
Сварочная проволока из алюминиевого сплава по индивидуальному заказу: основные характеристики для OEM-применений
Инженер по сварке OEM, закупающий присадочный металл для программы изготовления рельсов, не может проверить изготовленную на заказ сварочную проволоку из алюминиевого сплава методом проб и ошибок. Каждая катушка, поступающая в производство, должна соответствовать документированному составу сплава, иметь определенный допуск на диаметр, бесперебойно подавать через роботизированное оборудование и отгружаться с возможностью отслеживания на уровне партии. Спецификации, записанные в заказе на поставку, определяют, пройдет ли первый сварной шов квалификацию или первая смена закончится доработкой.
Сварочная проволока из алюминиевого сплава, изготовленная по индивидуальному заказу, представляет собой присадочный металл, производимый в соответствии с указанной покупателем классификацией AWS, химическим составом, диаметром, конфигурацией упаковки и стандартом качества для определенного процесса сварки и применения в конструкции. Команды закупок OEM оценивают проволоку не как товар, а как входящий в процесс процесс с измеримыми последствиями для времени цикла, скорости доработки и сертификации конечного продукта.
Сварочная проволока из алюминиевого сплава по индивидуальному заказу представляет собой присадочный металл с определенной классификацией сплава, контролируемым химическим составом, проверенными механическими свойствами и определенной упаковкой, изготовленный в соответствии с квалификационными и производственными требованиями OEM-производителей.
Решение о сплаве: соответствие химического состава проволоки основному металлу и режиму работы
Первой спецификацией OEM-замков является классификация сплава, поскольку она фиксирует диапазон химического состава и механическую оболочку сварочного наплавления.
Выбор неправильного химического состава сплава является наиболее частой причиной растрескивания сварных швов, снижения прочности и коррозии при производстве алюминия. Система наполнителя должна соответствовать основному сплаву, условиям эксплуатации и требованиям после сварки, таким как анодирование или термообработка. Выбор сплава также зависит от процесса сварки: импульсная сварка MIG, перенос распылением и TIG требуют различной плотности тока и условий охлаждения для одного и того же химического состава присадочного материала.
| Классификация | Первичные элементы | Типичные базовые сплавы | Прочность после сварки | Основное ограничение |
| ЭР4043 | Аль-Си 5% | 6061, 6063, 3003 | Умеренный | Меньшая прочность в суставах 5ххх. |
| ER4943 | Аль-Си 5% Mg | 6061 структурный | Выше 4043 | Более высокая стоимость единицы |
| ЭР5356 | Аль-Мг 5% | 5052, 5083, 6061 | Высокий | Не для эксплуатации при повышенных температурах |
| ЭР5183 | Al-Mg 4,5% Mn | 5083, 5086 | Высокий | Требуется более высокая сила подачи |
| ER5087 | Al-Mg 4,5% Zr | Высокий-strength structures | Высокийest in 5xxx | Цирконий премиум |
Для OEM-производителей, сваривающих профили 6061-T6, ЭР4043 остается стандартом по умолчанию из-за его устойчивости к растрескиванию при затвердевании и гладкого профиля шва. Если сварной узел должен выдерживать нагрузку без термообработки после сварки, более безопасным вариантом является сплав ER4943 или сплав серии 5xxx.
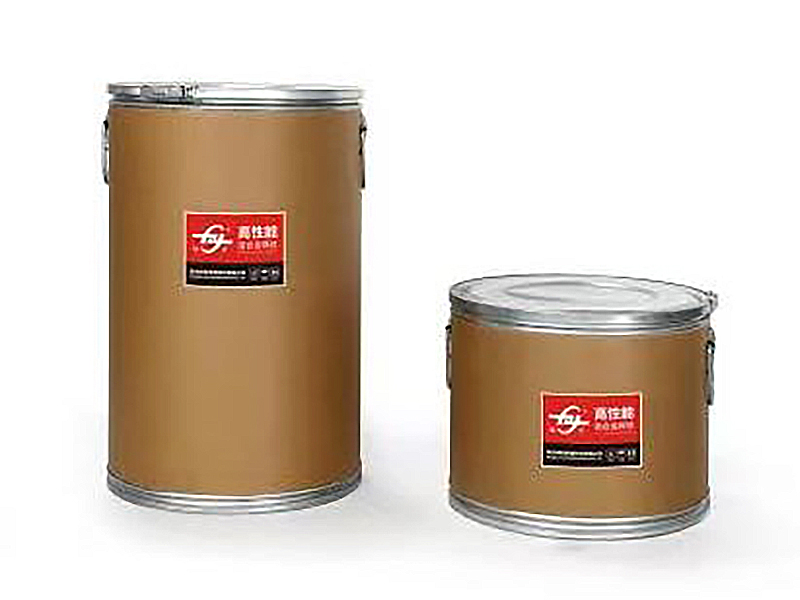 ЭР4043 Silicon Aluminum Welding Wire for 6061 Extrusions Этот 5% кремниевый наполнитель обеспечивает хорошую текучесть и устойчивость к растрескиванию, что соответствует выбору по умолчанию для сварки 6061-T6 без послесварочной термообработки. Его широкая совместимость с распространенными сплавами делает его практичной основой для OEM-сборок. Посмотреть продукт →
Допуск на диаметр, отливка и спираль: скрытые переменные
Допуск на диаметр, отливка и спираль — это физические характеристики, которые отличают проволоку промышленного класса от материала лабораторного качества.
OEM-линия, на которой работает роботизированная сварка MIG со скоростью подачи проволоки 12 метров в минуту, не может компенсировать колебания диаметра 0,05 мм. Это изменение приводит к изменению плотности тока, стабильности дуги и профиля проплавления. AWS A5.10 устанавливает допуск на диаметр плюс или минус 0,01 мм для проволоки диаметром до 1,6 мм; индивидуальные поставщики, которые придерживаются этого диапазона, обеспечивают стабильное поведение дуги в течение смены.
- Диаметр: 0,8 мм, 1,0 мм, 1,2 мм и 1,6 мм — стандартные размеры линии OEM; допуск по AWS A5.10 составляет /- 0,01 мм.
- Литье: естественный диаметр петли после отпускания проволоки регулируется в диапазоне от 100 мм до 450 мм в зависимости от сплава и диаметра.
- Helix: вертикальный подъем закинутой петли, максимум 25 мм; чрезмерная спираль приводит к нестабильному положению дуги и обратному ожогу.
В отчетах производителей оборудования и поставщиков присадочного металла примерно 60 процентов сбоев в подаче MIG на алюминиевых линиях объясняются изменениями в литье и спирали, а не химическим составом проволоки.
Прежде чем утвердить нестандартный источник проволоки, OEM-производители должны запросить измерение отливки и спирали той же производственной катушки, которая будет питать испытательную линию. Визуальная проверка контактного наконечника не является спецификацией.
Качество поверхности и подача: откуда берутся затраты на доработку
Состояние поверхности определяет, будет ли проволока доходить до дуги чисто и останется ли наплавка пористой.
Алюминиевая проволока имеет естественную оксидную пленку, которая тверже основного металла и имеет более высокую температуру плавления. Если на поверхности остаются волочильная смазка, влага или остатки оксидов, сварочная ванна поглощает водород и образуется пористость. Нестандартная проволока с контролируемой производственной линии тянется со специальной смазкой, очищается и наматывается в контролируемых условиях, чтобы обеспечить повторяемость поверхности.
Контролируемая поверхностная проволока
Равномерная подача, стабильная дуга, минимальное разбрызгивание и пористость менее 2 пор на 100 мм сварного шва при рентгенографическом контроле.
Неконтролируемый поверхностный провод
Неравномерная подача, нестабильность дуги, скопления пористости, более быстрый износ контактных наконечников и незапланированные остановки линии.
Сварочные мастерские OEM, которые перешли с самой дешевой импортной проволоки на проволоку индивидуальной спецификации с контролируемым качеством поверхности, сообщают о сокращении доработок на линиях MIG для алюминия на 15–30 процентов, основываясь на производственных данных, опубликованных китайскими производителями легированной проволоки. Для морских и автомобильных линий, использующих ЭР5356, одинаковое качество поверхности напрямую влияет на устойчивость к коррозии в соленой воде и усталостную долговечность сварного узла.
 ЭР5356 Aluminum Welding Wire for Marine and Automotive Lines Благодаря содержанию магния 5% эта проволока обеспечивает высокую прочность и устойчивость к коррозии и подходит для сплавов 5xxx, 6xxx и 7xxx. Контролируемое качество поверхности помогает сократить количество доработок и обеспечивает производительность в соленой воде в сложных сварных конструкциях. Посмотреть продукт →
Качество поверхности не указано в сертификате анализа. Это подтверждается показаниями усилия подачи, журналами стабильности дуги и подсчетом пористости первой производственной детали.
Сертификация, отслеживаемость и квалификация поставщиков OEM
Сертификация и отслеживание партии являются доказательствами, необходимыми OEM-производителю для проверки соответствия проволоки на катушке проволоке, указанной в заказе на поставку.
Каждая производственная партия сварочной проволоки из алюминиевого сплава должна поставляться с отчетом о заводских испытаниях с указанием химического состава, механических свойств и применимой классификации AWS. В запросе предложений должен быть указан полный набор спецификаций сварочной проволоки для алюминия, определенный программой, а не только название сплава на чертеже.
| Сертификация | Область применения | Типичный OEM-триггер |
| БД | Допуск немецкой железной дороги | Изготовление кузовов железнодорожных транспортных средств |
| CE | Соответствие ЕС | Оборудование экспортируется в Европу |
| АБС | Американское бюро судоходства | Морские сооружения и шельф |
| ДНВ | Дет Норске Веритас | Судостроение и морская сварка |
| CCS | Китайское классификационное общество | Суда, классифицированные в Китае |
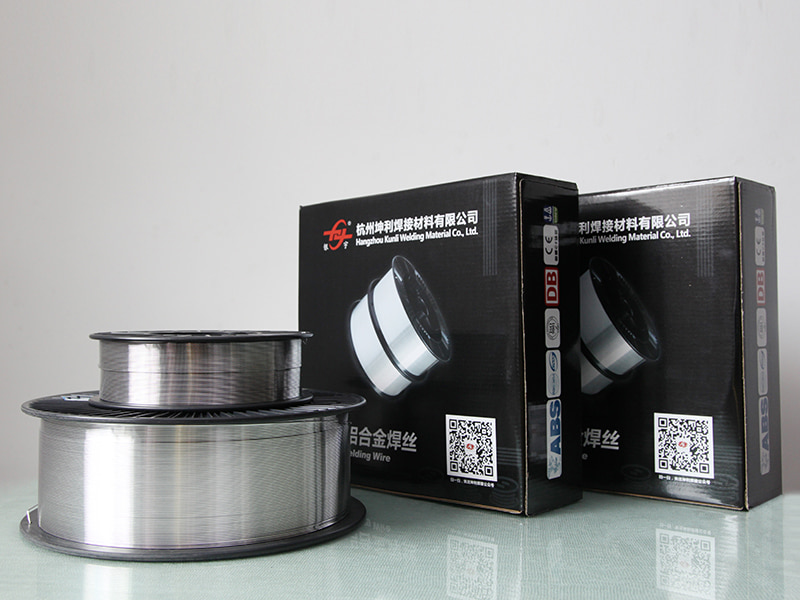
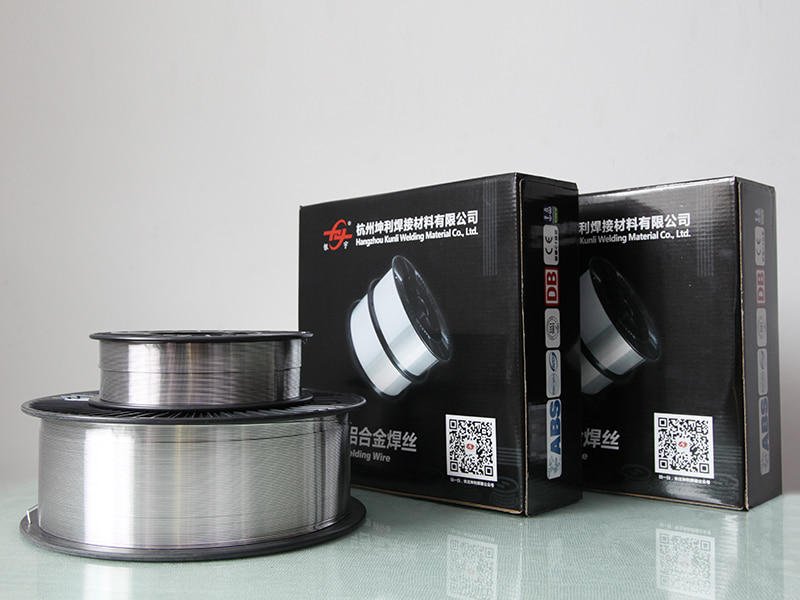
Hangzhou Kunli Welding Materials Co., Ltd., производитель с более чем 20-летним опытом производства проволоки из алюминиевых сплавов, имеет сертификаты DB, CE, ABS, DNV и CCS, а также прошел квалификационные аудиты для цепочек поставок CRRC и Maersk. Этот рекорд означает, что ее специальные программы для проволоки были проверены на соответствие реальным системам качества OEM, а не только внутренней документации по контролю качества.
Поставщик проводов, сертифицированный OEM, поставляет больше, чем просто продукт: он предоставляет доказательства. Отслеживаемость партии, сохраненные образцы и готовые к аудиту технологические записи являются частью приобретенного товара.
Упаковка, спулинг и обязательства по объему
Упаковка — это спецификация процесса, а не второстепенная логистическая задача, поскольку неправильная катушка или схема намотки останавливают работу автоматизированной линии.
OEM-роботизированная ячейка имеет размер катушки, механизм отдачи и систему подачи проволоки. Если нестандартная проволока попадает не на тот фланец или ее отливка не соответствует настройке выпрямителя, линия останавливается. Спецификация упаковки на инженерном чертеже должна включать тип катушки, схему намотки, количество слоев и пределы сращивания на катушку.
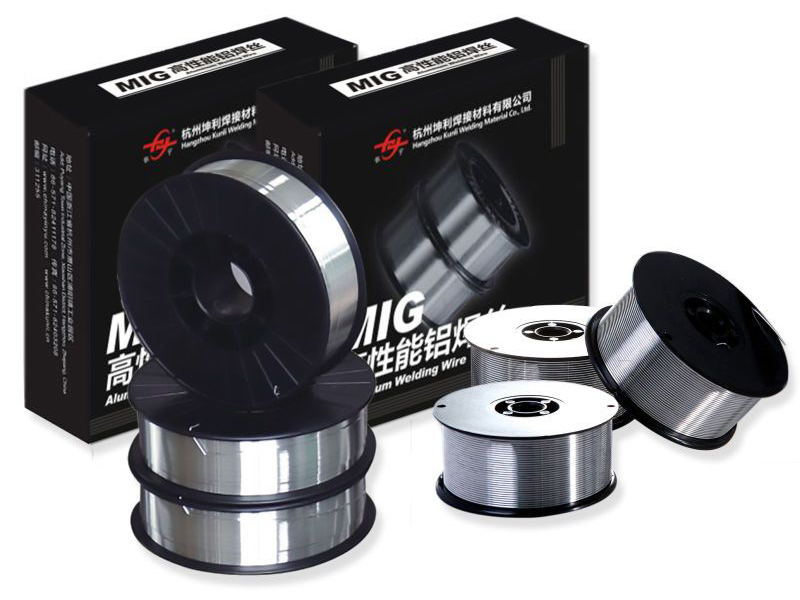
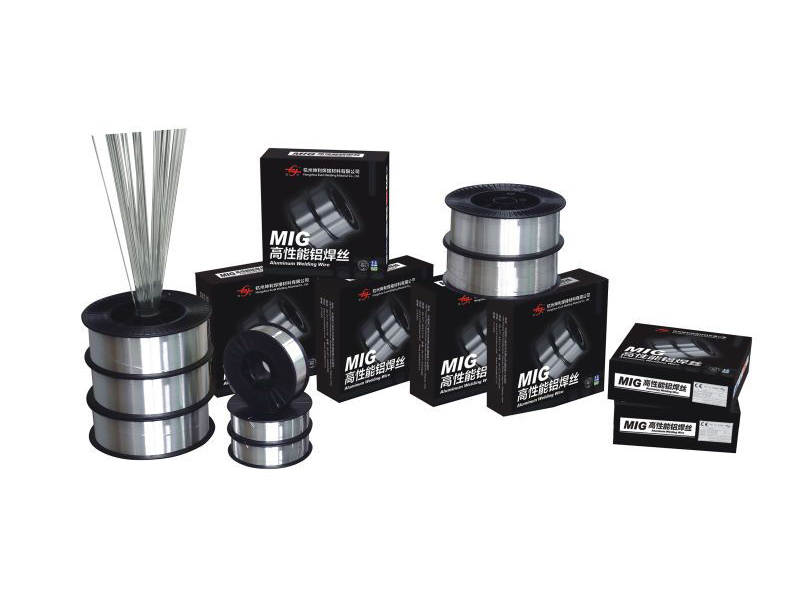
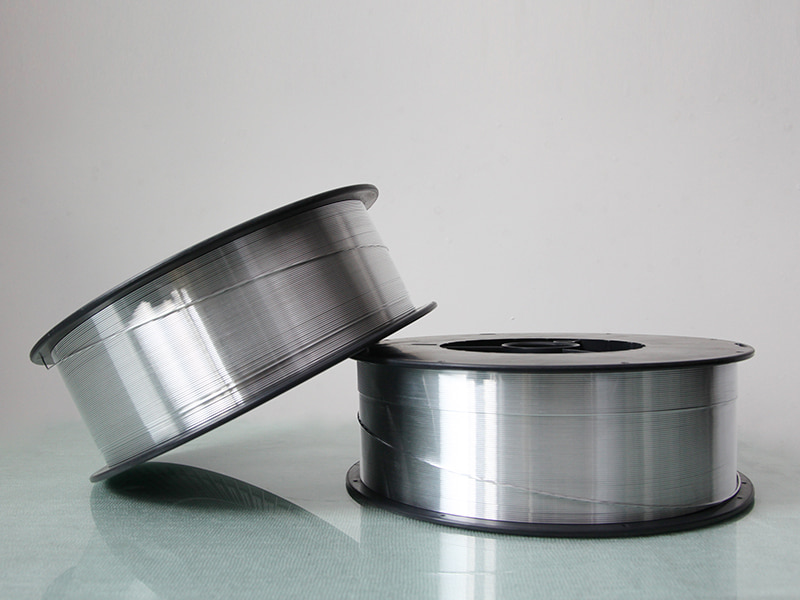
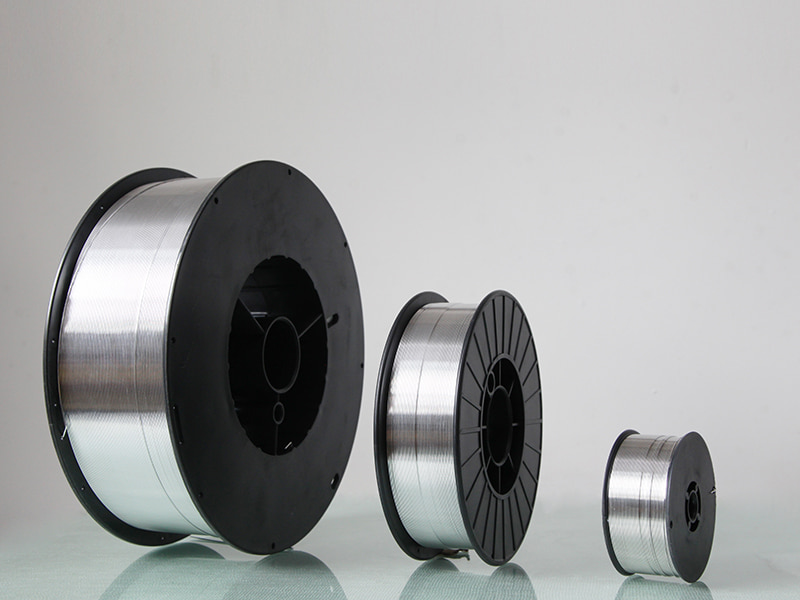
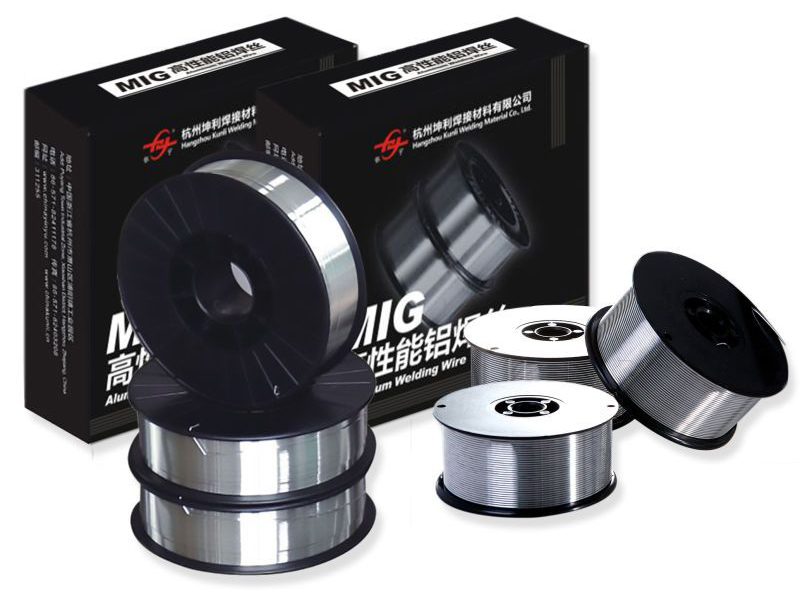
- Катушки D200 и D300: стандартные для ручной и роботизированной сварки MIG, от 2 до 6 кг на катушку.
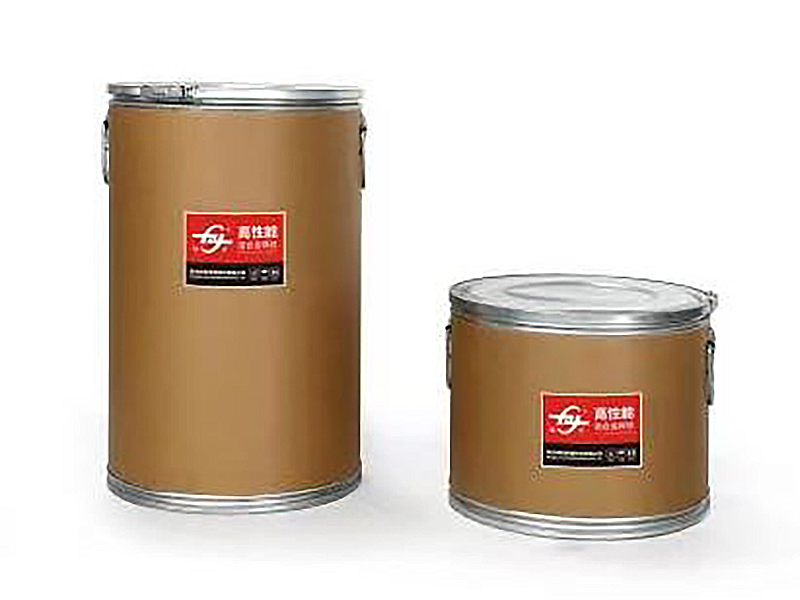
- Упаковка в бочках и бочках: от 50 до 150 кг для автоматизированных линий большого объема.
- Компенсационные пакеты: до 250 кг непрерывной подачи для судостроительной и полевой сварки.
Надежность объема — это вторая половина уравнения упаковки. Поставщик, производящий более 2500 тонн проволоки из алюминиевого сплава в год и более 200 тонн ежемесячной продукции, может заключать многомесячные рамочные соглашения, не подталкивая OEM-производителей к закупкам на спотовом рынке. Этот буфер напрямую снижает риск поставок для программ, которые работают непрерывными сменами.
20
многолетний опыт производства проволоки из алюминиевого сплава
2500 т
Годовая производственная мощность легированной проволоки
30
страны, получающие экспортные поставки
Импортозамещение: стратегический сдвиг в поиске проволоки из нестандартных сплавов
Экономика и риск, связанный со сроками поставки импортной алюминиевой сварочной проволоки, сместили программы OEM в сторону квалифицированных отечественных поставщиков, изготовленных по индивидуальному заказу.
Импортированная проволока премиум-класса требует более длительного времени выполнения заказа, более высоких затрат на логистику и более медленной технической обратной связи. Производитель проволоки из нестандартного сплава может скорректировать спецификацию, провести производственное испытание и стабилизировать доставку в течение нескольких недель. История продукции Hangzhou Kunli следует этой схеме: ее проволока заменила импортные высокопроизводительные алюминиевые сварочные материалы во внутренних программах после прохождения тех же квалификационных испытаний, что и зарубежные игроки. На производственной базе компании в районе Сяошань работают сотрудники, среди которых более 90 процентов линейных операторов имеют техническое образование, а сотрудничество в области исследований и разработок с Пекинским институтом общих исследований цветных металлов и Центральным Южным университетом способствует непрерывному усовершенствованию сплавов.
Типичная прочность на разрыв после сварки согласно специальной классификации сварочной проволоки из алюминиевого сплава
Для OEM-программ, которым требуется специальная сварочная проволока из алюминиевого сплава с одинаковыми механическими свойствами для нескольких партий, работа с сертифицированным отечественным поставщиком сокращает цикл квалификации и сохраняет право собственности на разработку ближе к линии. Высокопрочные изделия 5xxx, включая конструкции железнодорожных транспортных средств и морские агрегаты, получают наибольшую выгоду от этой модели, поскольку окно квалифицированного технологического процесса поставщика становится отправной точкой для OEM-производителя.
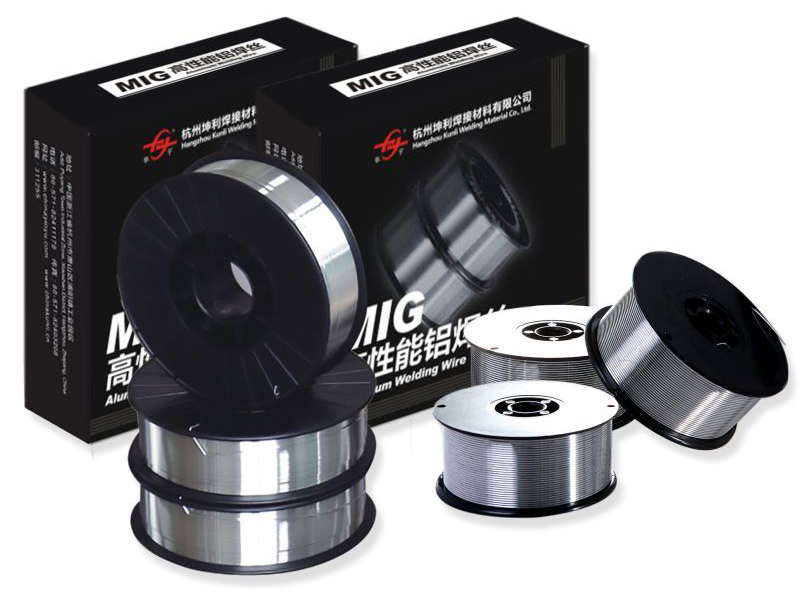 ЭР5183 Aluminum Welding Wire for High-Strength Marine and Rail Этот наполнитель с содержанием магния 4,5 % обеспечивает более высокую прочность после сварки, чем ER5356, а также превосходную стойкость к коррозии в морской воде и криогенную вязкость. Подходит для сплавов 5083 и других сплавов 5xxx/6xxx/7xxx, используемых в железнодорожном, морском судоходстве и сосудах под давлением. Посмотреть продукт →
Часто задаваемые вопросы
Какие допуски на диаметр должны указывать производители оригинального оборудования для сварочной проволоки из алюминиевого сплава?
AWS A5.10 допускает погрешность плюс-минус 0,01 мм для проволоки диаметром до 1,6 мм. В заказах на поставку OEM должны быть четко указаны допуски и запрошен отчет об измерениях для каждой производственной партии, поскольку дрейф диаметра изменяет плотность тока и стабильность дуги на автоматизированных линиях.
Как отливка и спираль влияют на роботизированную сварку MIG?
Литье и спираль контролируют поведение проволоки между катушкой и контактным наконечником. Чрезмерная спираль перемещает проволоку по орбите, что приводит к неустойчивому положению дуги, обратному выгоранию и преждевременному износу наконечника. Для OEM-роботизированных ячеек сохраняйте отливку от 100 до 450 мм и длину спирали менее 25 мм.
Какие сертификаты должен проверить OEM-производитель, прежде чем получить квалификацию поставщика сварочной проволоки для алюминия?
Для морских, железнодорожных и экспортных программ проверьте одобрения ABS, DNV, CCS и DB, а также соответствие CE, когда конечный продукт поступает на рынок ЕС. Поставщик также должен предоставить протоколы заводских испытаний на уровне партии с данными о химическом составе и механических свойствах для каждой отгруженной партии проволоки.
Какие минимальные объемы заказа может поддерживать поставщик проволоки из нестандартного сплава?
Поставщики на заказ с производительностью более 200 тонн в месяц могут предоставлять пробные катушки весом от 5 до 10 кг для аттестации линии и объемов производства в сотни килограммов каждого сплава в месяц в рамках рамочных соглашений. Спецификация катушки и упаковки часто является более серьезным ограничением, чем химия сплава.
NEXT:Технические характеристики сварочной проволоки для алюминия: ключевые параметры, которые следует включить в ваши запросы предложений
сопутствующие товары
-
 Посмотреть больше
5154 Сварочная проволока из алюминиевого сплава
-
 Посмотреть больше
ER4043 Кремниевая алюминиевая сварочная проволока
-
 Посмотреть больше
ER4047 Алюминиевая сварочная проволока Mig
-
 Посмотреть больше
ER5154 Проволока из сплава Al-Mg
-
 Посмотреть больше
ER5087 Сварочная проволока для магния и алюминия
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5183
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5356
-
 Посмотреть больше
ER5554 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER5556 Алюминиевая сварочная проволока
-
 Посмотреть больше
Алюминиевая сварочная проволока ER1100
-
 Посмотреть больше
ER5754 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER2319 Алюминиевая сварочная проволока

