
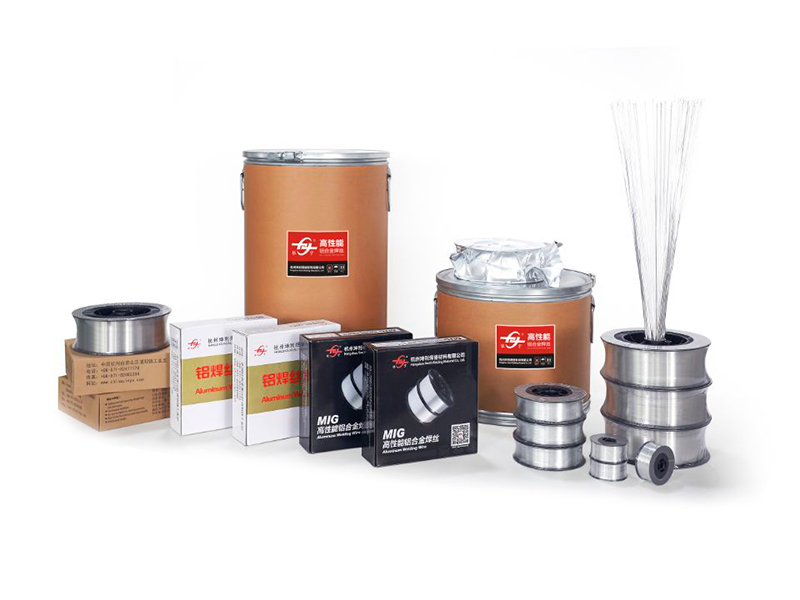


Алюминиевая сварочная проволока
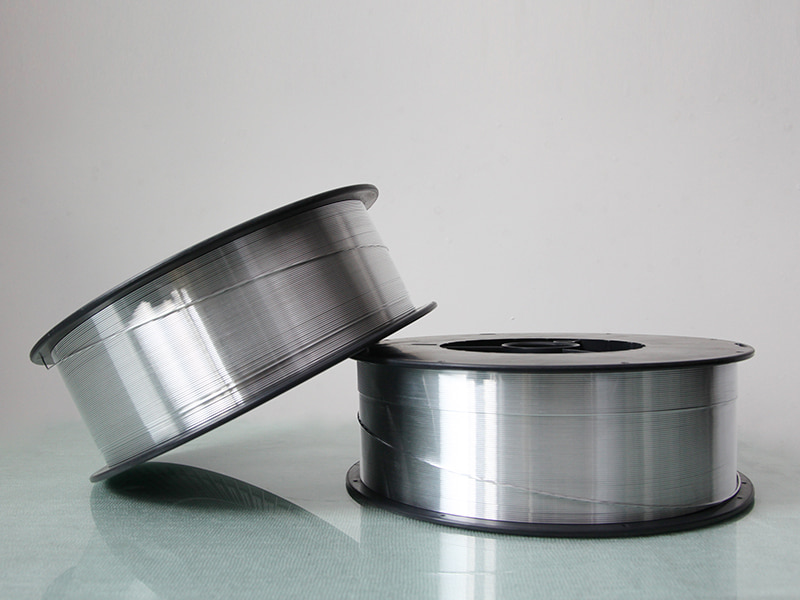
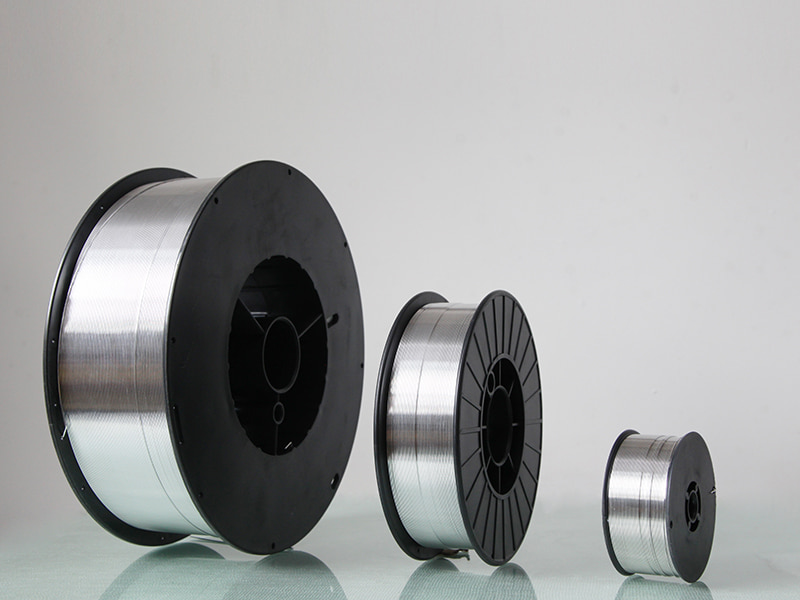
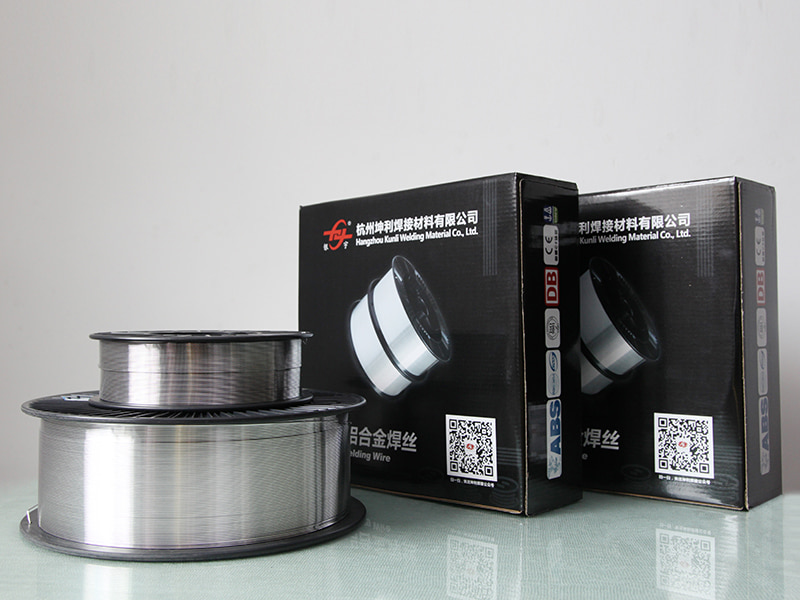
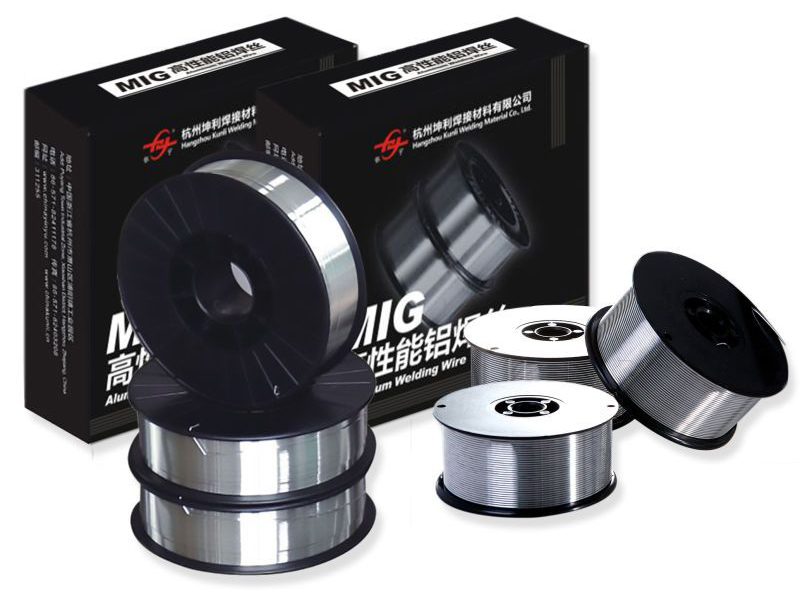
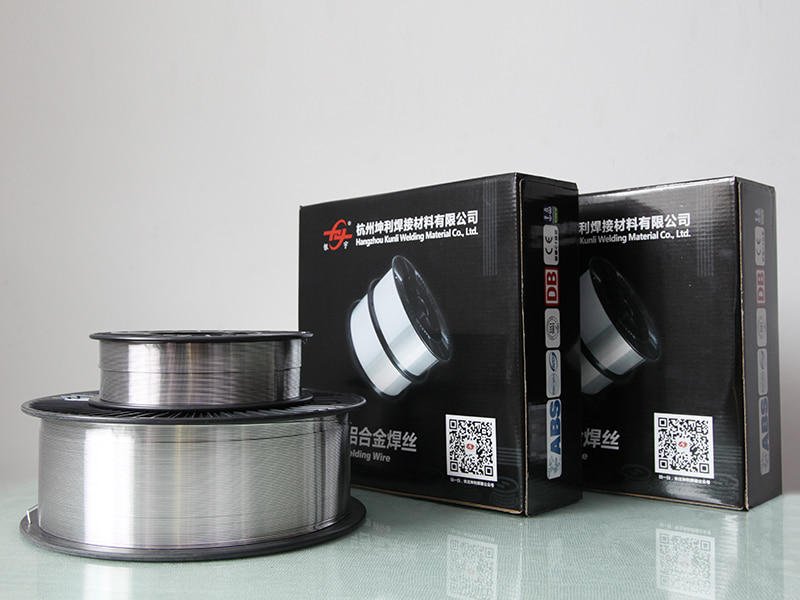
ER4047 Алюминиевая сварочная проволока Mig
4047 — это присадочный материал из кремния и алюминия с содержанием 12% кремния, который обладает превосходной коррозионной стойкостью и низкой температурой плавления, что обеспечивает очень низкое количество деформаций основного металла. Рекомендуется для сварочных сплавов 1060, 1350, 3003, 3004, 5052, 6060,6061,6063 и т. д. и литейные алюминиевые сплавы, такие как 710.0,711.0.
E-mail: богатый@chinayinyu.com
Связаться с нами
Предыдущий: ER5154 Проволока из сплава Al-Mg
Следующий: ER4043 Кремниевая алюминиевая сварочная проволока
Следующий: ER4043 Кремниевая алюминиевая сварочная проволока
Описание продукта
Аль-Си12 Эвтектический сплав
ER4047 Алюминиевая сварочная проволока
Высокое содержание кремния | Применение пайки и сварки
11-13%
Кремниевый диапазон
577-582°С
Эвтектический расплав
0,35-0,45 См/см
Проводимость
ER4047 представляет собой почти эвтектический алюминиево-кремниевый присадочный материал, содержащий от 11,0% до 13,0% кремния. Этот состав обеспечивает самую низкую температуру плавления среди сварочных проволок для алюминиевых сплавов, что делает его пригодным для пайки и сварки тонких материалов. Высокая концентрация кремния создает жидкую сварочную ванну с уменьшенной усадкой при затвердевании. Кремний также сводит к минимуму образование хрупких интерметаллических соединений при соединении алюминия со сталью с покрытием или разнородными металлами.
Плотность (твердая) 2,65 г/см³
Электрическое сопротивление 46 нОм·м
Теплопроводность 155 Вт/м·К
Коэффициент расширения 21,5 мкм/м·К
Основные характеристики производительности
Эвтектическая текучесть
Состав кремния, содержащий 11-13%, обеспечивает узкий диапазон замерзания, составляющий всего 5°C, что позволяет сварочной ванне легко проникать в узкие зазоры и соединения сложной геометрии. Эта характеристика поддерживает пайку притертых соединений и ремонт деталей из литого алюминия.
Борьба с горячими трещинами
Высокое содержание кремния увеличивает объемную долю эвтектической фазы на границах зерен, компенсируя деформации теплового сжатия во время затвердевания. Это снижает склонность к растрескиванию при сварке сплавов 5xxx с высоким содержанием магния или при изменении уровня разбавления.
Совместимость при пайке
Низкая температура ликвидуса (582°C) позволяет производить пайку погружением и газовую пайку алюминиевых узлов без плавления основного материала. Прочность соединения в правильно выполненных соединениях внахлест достигает 120-150 МПа.
Контроль пористости
Кремний действует как раскислитель, снижая растворимость водорода в расплавленной сварочной ванне. Это приводит к более низкому уровню пористости по сравнению с чистыми алюминиевыми наполнителями, особенно при сварке анодированных или окисленных поверхностей.
ТЕХНИЧЕСКАЯ ИНФОРМАЦИЯ
Диаметры проволоки
0,8 мм · 1,0 мм · 1,2 мм · 1,6 мм · 2,4 мм
Прецизионная шлифовка, допуск ±0,007 мм.
Обработка поверхности
Бритвенный Обезжиренный Контролируемый оксид
Содержание поверхностного кислорода ниже 80 ppm
Конфигурация буферизации
D200/D300/K300/Отводные барабаны
Послойная намотка с шагом траверсы 0,85-1,1 мм.
Стандарты соответствия
AWS A5.10 (ER4047) · ISO 18273 (S Al 4047A)
CE сертифицирован для оборудования, работающего под давлением
⸬
Матрица промышленного применения
ОВиК и холодильное оборудование
Паяные алюминиевые теплообменники, змеевики конденсатора, сердечники испарителя, узлы жидкостных линий
Автомобильная теплопередача
Баки радиатора, сердцевины отопителей, охладители наддувочного воздуха, маслоохладители, пластины охлаждения аккумулятора
Электротехника
Соединения шин, обмотки трансформаторов, корпуса конденсаторов, переходы из алюминия в медь.
Аддитивный ремонт
Восстановление алюминиевых отливок под давлением, устранение пористости литых деталей, восстановление изношенных поверхностей.
Легкие конструкции
Сборки тонкостенных трубок, склеивание сотовых панелей, неконструкционные кронштейны для аэрокосмической отрасли.
Производство электроэнергии
Ремонт корпусов генераторов, компоненты систем охлаждения трансформаторов, изготовление шинопроводов
Неполное проваривание паяных соединений
Увеличьте температуру предварительного подогрева основного металла до 250-300°С. Убедитесь, что присадочный металл нанесен по всей длине шва. Поддерживайте зазор между 0,05 и 0,15 мм для обеспечения капиллярного потока.
Эрозия или плавление основного металла
Сократите время простоя горелки и контролируйте тепловложение. Для тонких материалов (менее 1,5 мм) используйте более низкую скорость подачи проволоки и скорость перемещения выше 40 см/мин. Рассмотрим параметры импульсной GTAW с пиковым током менее 140 А.
Серый или черный налет на сварном шве
Чрезмерная сегрегация или окисление кремния. Проверьте чистоту защитного газа (аргон минимум 99,996%). Увеличьте расход газа до 18-22 л/мин и убедитесь в отсутствии сквозняков вблизи зоны сварки.
Испугивание проволоки на приводных роликах
Переключитесь на ролики с U-образными канавками и установите минимальное эффективное давление прижима. Используйте удлиненный тефлоновый вкладыш с внутренним диаметром на 0,1 мм больше, чем у проволоки. Уменьшите натяжение втулки катушки с проволокой.
Протокол приема и хранения
- При получении проверьте целостность упаковки. Любое повреждение вакуумного уплотнения требует немедленной проверки или браковки проволоки.
- Храните катушки в оригинальной упаковке в местах, где нет пыли, масляного тумана или паров химикатов.
- Поддерживайте температуру хранения от 10°C до 35°C. Относительная влажность не должна превышать 55%.
- Ротация запасов по методу FIFO. Максимальный срок хранения в невскрытой упаковке – 36 месяцев.
Кондиционирование перед использованием
- Дайте проволоке акклиматизироваться до температуры окружающей среды в течение 12 часов, прежде чем открывать запечатанную упаковку.
- Катушки, хранящиеся при температуре ниже 10°C, выдерживают при температуре 20–25°C в течение 24 часов, чтобы исключить риск образования конденсата.
- После открытия использовать проволоку в течение 72 часов. Частично использованные катушки можно хранить в сухом шкафу при температуре 30-40°C.
- Не перекладывайте проволоку между катушками, так как при этом будет нарушена схема намотки слоев.
Базовые параметры сварки
- GMAW (1,2 мм): 18–22 В, 100–160 А, 100 % аргон, 18–22 л/мин, вылет 15–20 мм.
- GTAW (2,4 мм): 80–140 А, баланс переменного тока 65–75 %, 100 % аргон, 10–15 л/мин.
- Пайка (горелка): Нейтральное пламя, флюс типа FB3-S, температура основного металла 580-610°С.
ER4047 Алюминиевая сварочная проволока Mig
Прибытие из Китая,
Маркетинг в мире.
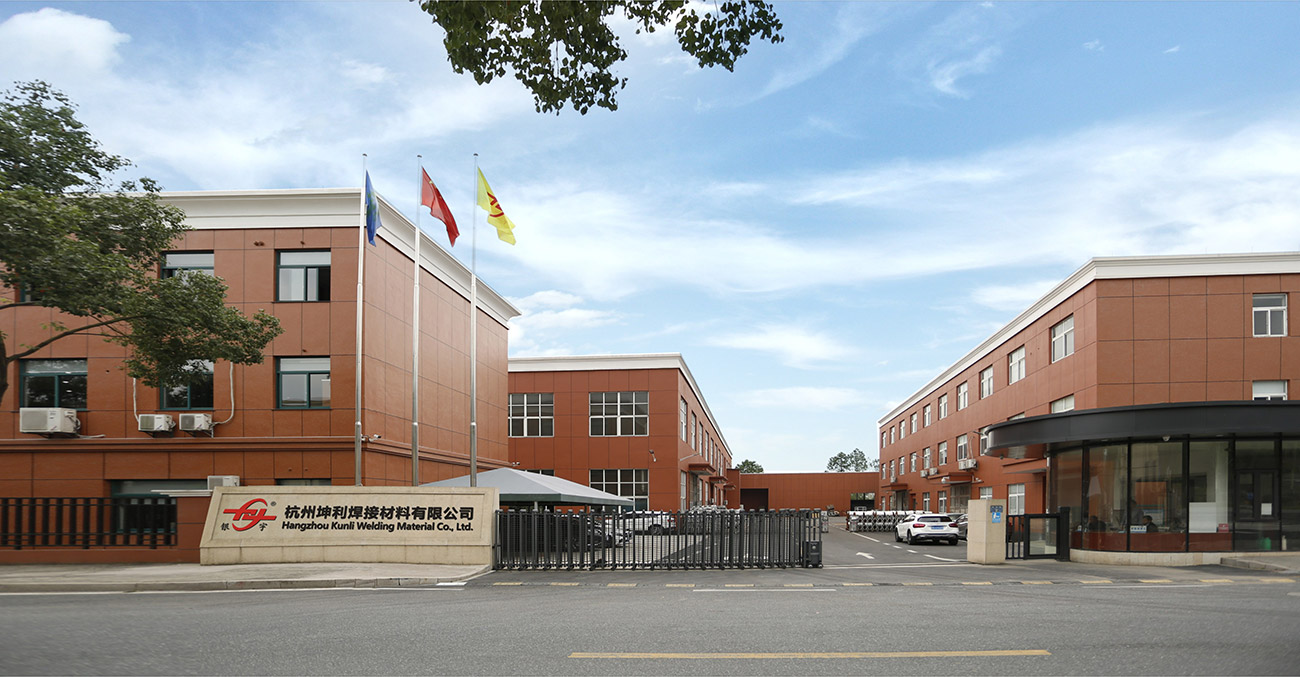
Ханчжоу Kunli сварочных материалов Co., Ltd.
находится в промышленной зоне города Пуян, район Сяошань, Ханчжоу, провинция Чжэцзян.
Это высокотехнологичный и высокопроизводительный
Китай ER4047 Алюминиевая сварочная проволока Mig производитель и
оптовая ER4047 Алюминиевая сварочная проволока Mig поставщик. Компания имеет более чем 20-летний опыт производства проволоки из алюминиевого сплава, с передовым международным оборудованием для производства сварочной проволоки из алюминиевого сплава, полным испытательным оборудованием, стабильным производственным процессом и строгой системой контроля качества. Высокопроизводительный OEM/ODM ER4047 Алюминиевая сварочная проволока Mig Продукция компании успешно прошла ряд международных авторитетных сертификаций, таких как DB, CE, ABS, DNV, CCS и т.д. У нас есть производственная мощность более 200 тонн в месяц, и 50% экспортируется в более чем 30 стран, таких как США, Мексика, Юго-Восточная Азия, Япония, Корея, Австралия, Новая Зеландия и т. Д.
-

30+
ИСПОЛЬЗУЕТСЯ В СЕКТОРЕ ТЕХНОЛОГИЙ ТЯЖЕЛОЙ ПРОМЫШЛЕННОСТИ
-

35
МНОГОЛЕТНИЙ ОПЫТ ИССЛЕДОВАНИЙ И РАЗРАБОТОК
-

200+
КООПЕРАТИВНЫЕ КРУПНЫЕ НАУЧНО-ИССЛЕДОВАТЕЛЬСКИЕ УЧРЕЖДЕНИЯ
-

20+
СТРАНЫ И РЕГИОНЫ МИРОВОЙ ТОРГОВЛИ
Прибытие из Китая,
Маркетинг в мире.
Более 90% наших полевых операторов имеют профессиональное и техническое образование, а также многолетний опыт обработки и сборки оборудования. Именно благодаря этой сплоченной, целеустремленной, новаторской, квалифицированной и опытной команде технологии и продукты компании могут постоянно обновляться и улучшаться.


СВЯЗАТЬСЯ
Отправьте нам сообщение
сопутствующие товары
-
 Посмотреть больше
5154 Сварочная проволока из алюминиевого сплава
-
 Посмотреть больше
ER4043 Кремниевая алюминиевая сварочная проволока
-
 Посмотреть больше
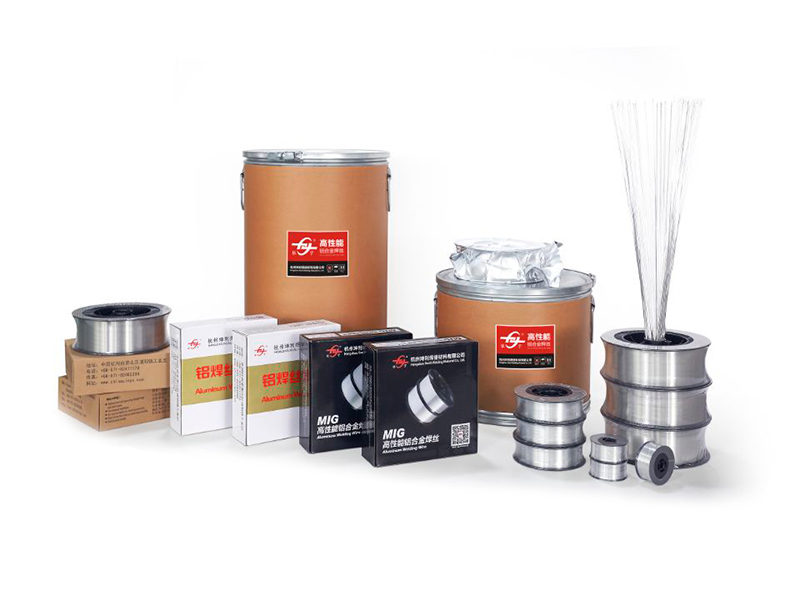
ER4047 Алюминиевая сварочная проволока Mig
-
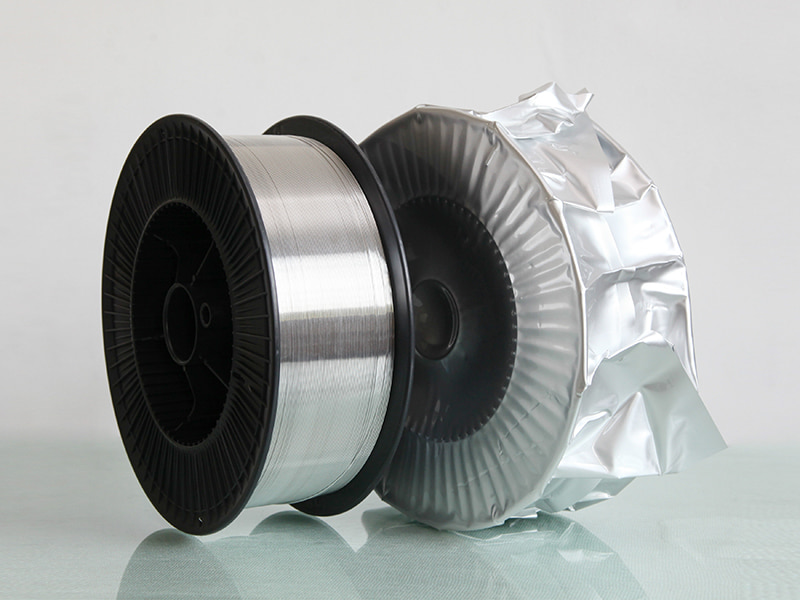 Посмотреть больше
ER5154 Проволока из сплава Al-Mg
-
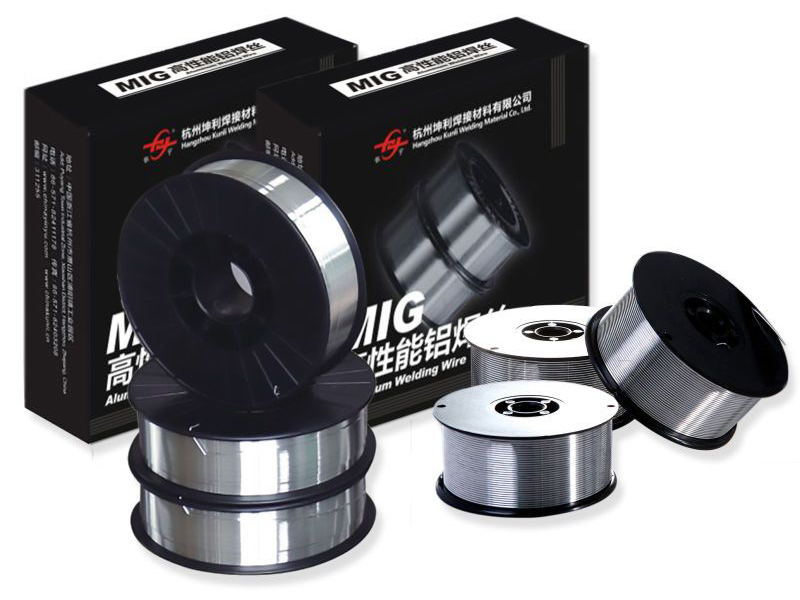 Посмотреть больше
ER5087 Сварочная проволока для магния и алюминия
-
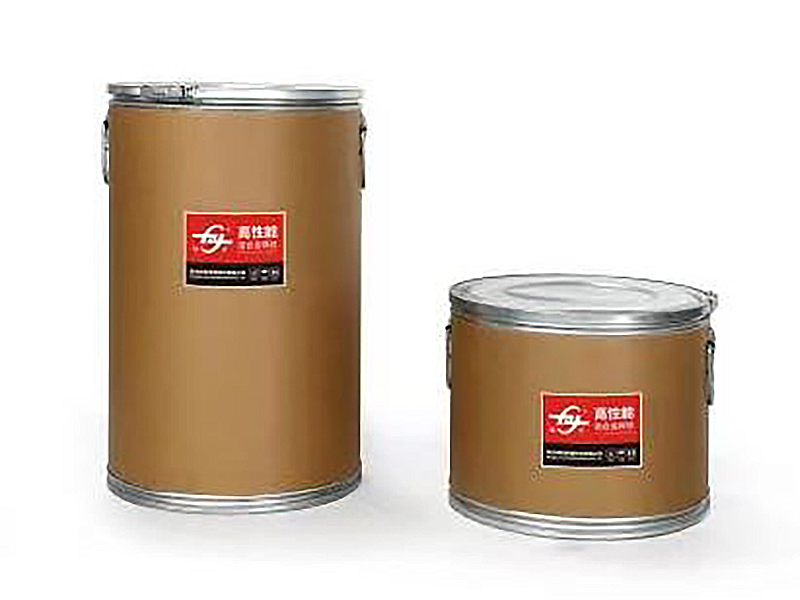 Посмотреть больше
Алюминиевая сварочная проволока ER5183
-
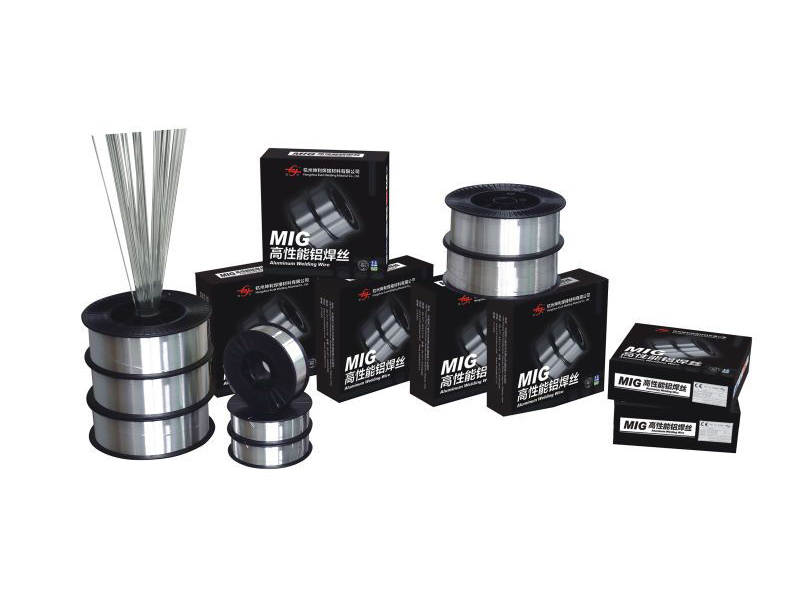 Посмотреть больше
Алюминиевая сварочная проволока ER5356
-
 Посмотреть больше
ER5554 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER5556 Алюминиевая сварочная проволока
-
 Посмотреть больше
Алюминиевая сварочная проволока ER1100
-
 Посмотреть больше
ER5754 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER2319 Алюминиевая сварочная проволока
::: Последние новости :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum...
Aug 26, 2026
Сварка алюминия издалека выглядит довольно просто. Материал легкий, легко поддается формованию и встречается повсюду в кон...
-
What Welding Conditions Matter for 5183 Aluminium Mi...
Aug 24, 2026
Издалека сварка алюминия выглядит достаточно просто — подайте проволоку, зажгите дугу, двигайтесь по шву. Однако войдите в...
-
How Do Aluminum Welding Wire Types Differ Across Fab...
Aug 19, 2026
Сварщик, стоящий на верстаке и глядя на три катушки алюминиевой проволоки, которые выглядят почти одинаково, точно знает, ...
-
What Welding Defects Can 4943 Aluminum Welding Wire ...
Aug 17, 2026
Сварщик, отступивший от готового алюминиевого соединения только для того, чтобы обнаружить поры, разбросанные по валику, и...
-
Aluminum Welding Wire Quality Control Process Explai...
Aug 26, 2026
Aluminum Welding Wire Quality Control: Where Most Welding Problems Actually Start A fabricator welding 5083 marin...
-
How Aluminum Welding Wire Is Made: Full Manufacturin...
Aug 18, 2026
Две катушки сварочной проволоки могут иметь одинаковое обозначение сплава, одинаковый диаметр на этикетке и одну и ту ж...
Расширение отраслевой информации
Больше информации о ER4047 Алюминиевая сварочная проволока Mig
ER4047 Алюминиевая сварочная проволока MIG
Как Er4047 Алюминиевая сварочная проволока Mig.html производитель Мы подбираем конфигурацию продукта в соответствии с применением, эксплуатационными ограничениями, интерфейсами и критериями приемки, определенными для каждого проекта.
Как specialized Производитель алюминиевой сварочной проволоки ER4047 Mig , Ханчжоу Kunli Welding Materials Co., Ltd. производит почти эвтектический присадочный металл Al-Si12 с содержанием кремния 11–13%. Этот состав имеет самую низкую температуру плавления среди алюминиевых сварочных проволок, что делает его предпочтительным выбором для пайки, сварки тонких листов и применений, где текучесть и устойчивость к растрескиванию имеют решающее значение. Наша проволока производится на нашем заводе в Китае с более чем 20-летним опытом работы с использованием современного оборудования и строгим контролем качества для обеспечения стабильной работы.
Обзор продукта
ER4047 — эвтектический сплав с узким диапазоном плавления 577–582°C, обеспечивающий превосходную текучесть и уменьшенную усадку при затвердевании. Предназначен для соединения алюминиевых сплавов типа 1060, 1350, 3003, 3004, 5052, 6060, 6061 и 6063, а также литых сплавов типа 710,0 и 711,0. Высокое содержание кремния сводит к минимуму образование горячих трещин и повышает коррозионную стойкость, что делает его идеальным для теплообменников систем отопления, вентиляции и кондиционирования воздуха, автомобильных радиаторов, электрических шин и ремонта литых компонентов.
Ключевые характеристики
| Параметр | Значение |
|---|---|
| Содержание кремния | 11,0 – 13,0% |
| Диапазон плавления | 577 – 582°С |
| Плотность | 2,65 г/см³ |
| Электрическая проводимость | 0,35 – 0,45 См/см |
| Теплопроводность | 155 Вт/м·К |
| Коэффициент расширения | 21,5 мкм/м·К |
Доступные конфигурации
Мы поставляем ER4047 в различных диаметрах и упаковках, подходящих для различных сварочных процессов и масштабов производства:
- МИГ-проволока: 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 мм – катушки по 0,5, 2, 5, 6, 7, 9 кг.
- TIG стержни: 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 мм – упаковки по 5 или 10 кг.
- Упаковка барабана: 40 или 80 кг для автоматического кормления
- Катушки: 8–15 кг для ручного или полуавтоматического использования.
Вся проволока прецизионно отшлифована с допуском ±0,007 мм, забритана, обезжирена и обработана оксидами, чтобы поддерживать содержание кислорода на поверхности ниже 80 частей на миллион. Послойная намотка с шагом траверсы 0,85–1,1 мм обеспечивает плавную подачу и стабильную дугу.
Приложение подходит
ER4047 разработан для процессов, где важны низкая температура плавления и высокая текучесть:
- ОВК и охлаждение: Паяные алюминиевые теплообменники, змеевики конденсатора, сердечники испарителя
- Автомобильная промышленность: Баки радиатора, сердцевины отопителей, охладители наддувочного воздуха, пластины охлаждения аккумулятора
- Электрика: Соединения шин, обмотки трансформаторов, переходы алюминий-медь
- Аддитивный ремонт: Восстановление отливок, устранение пористости, восстановление изношенных поверхностей.
- Легкие конструкции: Тонкостенные трубы, сотовые панели, ненесущие кронштейны для аэрокосмической отрасли.
Параметры сварки
Оптимальные результаты зависят от процесса и конструкции соединения. Наша техническая группа может порекомендовать конкретные параметры, но типичными базовыми показателями являются:
| Процесс | Параметрs |
|---|---|
| GMAW (1,2 мм) | 18–22 В, 100–160 А, 100 % аргон 18–22 л/мин, вылет 15–20 мм |
| GTAW (2,4 мм) | 80–140 А, баланс переменного тока 65–75 %, 100 % аргон 10–15 л/мин. |
| Пайка горелкой | Нейтральное пламя, флюс ФБ3-С, основной металл 580–610°С. |
Гарантия качества и соответствие
Наш ER4047 производится в соответствии с сертифицированными системами ISO9001, ISO14000 и ISO18001. Каждая партия проходит химический анализ, механические испытания и проверку сварочных характеристик с использованием современного оборудования, такого как спектрометры Shimadzu PDA и сварочные роботы OTC. Проволока соответствует стандартам AWS A5.10 (ER4047) и ISO 18273 (S Al 4047A) и сертифицирована CE для оборудования, работающего под давлением. Мы также имеем сертификаты DB, ABS, DNV и CCS для поддержки морских и строительных приложений.
Хранение и обращение
Чтобы сохранить качество проволоки, храните катушки в оригинальной упаковке в чистом и сухом месте (10–35°C, относительная влажность <55%). Перед открытием дайте запечатанным упаковкам акклиматизироваться в течение 12 часов. После открытия использовать в течение 72 часов или хранить в сухом шкафу при температуре 30–40°C. Максимальный срок хранения в невскрытой упаковке – 36 месяцев.
Информация, которую мы используем для настройки вашего решения
Для подготовки точного коммерческого предложения и технического предложения нам необходимы следующие данные проекта:
- Сплав и толщина основного материала
- Процесс сварки (MIG, TIG, пайка) и расчет соединений
- Требуемый диаметр проволоки и тип упаковки
- Объем производства и график поставок
- Требуются какие-либо конкретные стандарты или сертификаты
Наши инженеры используют эту информацию, чтобы рекомендовать оптимальную конфигурацию проволоки и предоставлять рекомендации по параметрам сварки.
Сопутствующие товары
Ознакомьтесь с полным ассортиментом сварочной проволоки для алюминия, в том числе ER4043 Кремниевая алюминиевая сварочная проволока для сварки общего назначения, ER5356 Алюминиевая сварочная проволока для высокопрочных применений и ER5183 Алюминиевая сварочная проволока для соединений морского класса. Для получения дополнительных вариантов посетите нашу категорию «Алюминиевая сварочная проволока».
Часто задаваемые вопросы
В чем основное преимущество ER4047 перед ER4043?
ER4047 имеет более высокое содержание кремния (12% против 5%), что обеспечивает более низкую температуру плавления и превосходную текучесть. Это делает его идеальным для пайки и сварки тонких листов, где требуются узкие зазоры и минимальная деформация.
Можно ли использовать ER4047 для сварки алюминия 6061?
Да, ER4047 рекомендуется для сплавов 6061 и других сплавов 6xxx. Он обеспечивает хорошую устойчивость к растрескиванию и коррозионную стойкость, хотя при более высоких требованиях к прочности может быть предпочтительнее ER5356.
Какие варианты упаковки доступны для автоматизированных сварочных линий?
Мы предлагаем барабаны по 40 или 80 кг для непрерывной подачи, а также катушки с точной послойной намоткой для обеспечения плавной отдачи проволоки. Индивидуальная упаковка может быть организована в соответствии с конкретными требованиями линии.
Как обеспечить стабильное качество всех партий?
Наш производственный процесс включает строгий входной контроль материалов, производственный контроль и окончательные испытания химического состава, механических свойств и сварочных характеристик. Каждая партия отслеживается и документируется.
Предоставляете ли вы техническую поддержку по оптимизации параметров сварки?
Да, наши инженеры по сварке могут помочь с выбором параметров, устранением неполадок и даже при необходимости оказать поддержку на месте. Мы тесно сотрудничаем с клиентами для обеспечения успешного внедрения.

БЫСТРЫЕ ССЫЛКИ
ПРОДУКТ
СВЯЗАТЬСЯ С НАМИ
-
Jianpu Road № 2 Город Пуян Район Сяошань Ханчжоу Чжэцзян Китай 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
богатый@chinayinyu.com
