
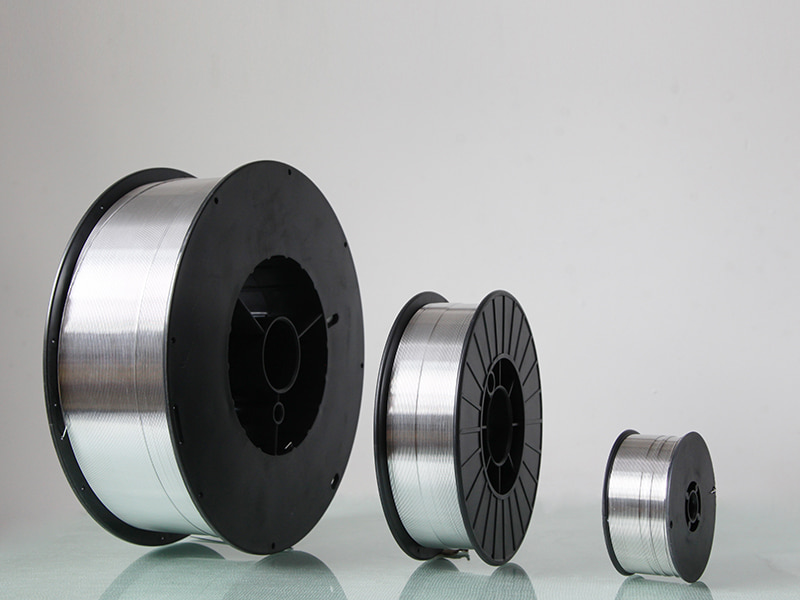


Алюминиевая сварочная проволока
ER5556 Алюминиевая сварочная проволока
По сравнению с 5356, 5556 содержит больше магния и марганца, которые обладают более высокой прочностью, лучшей вязкостью, более высокой коррозионной стойкостью и лучшими сварочными характеристиками, рекомендованы для сварочных сплавов серий 5000, 6000, 7000. серии, например 5050, 5052, 5083, 5456, 6005A, 6061,6063,6082,7005 и т. д.
E-mail: богатый@chinayinyu.com
Связаться с нами
Предыдущий: Алюминиевая сварочная проволока ER1100
Следующий: ER5554 Алюминиевая сварочная проволока
Следующий: ER5554 Алюминиевая сварочная проволока
Описание продукта
Аль-Мг5Мн0,8
Алюминиевая сварочная проволока
Серия 5xxx · Высокопрочный конструкционный сплав
АВС А5.10
ИСО 18273
АБС
4,5-5,5% Магний
0,5-1,0% Марганец
340 МПа Предел прочности на растяжение
16-20% удлинение

Обзор продукта
ЭР5556 is a magnesium-manganese alloyed filler metal containing 4.5-5.5% magnesium and 0.5-1.0% manganese. This composition provides higher strength than ER5356 while maintaining excellent formability and corrosion resistance. The manganese addition refines grain structure and improves weld metal toughness. The wire is manufactured with shaved surface finish to eliminate oxides and residual lubricants. ER5556 is specifically formulated for welding 5xxx series aluminum alloys where higher mechanical properties are required, particularly for structural applications in marine, transportation, and pressure vessel industries.
Основные преимущества
1
Высокая прочность
Марганец addition provides solid solution strengthening, achieving as-welded tensile strength of 340-370 MPa without post-weld heat treatment.
2
Очистка зерна
Контролируемое содержание марганца способствует образованию мелкозернистой равноосной структуры наплавленного шва, повышая усталостную прочность и уменьшая растрескивание при затвердевании.
3
Коррозионная стойкость
Магний-manganese combination provides passive oxide stability in seawater and industrial chemical environments, matching 5xxx series base alloys.
4
Качество сварки
Шлифованная поверхность с содержанием водорода менее 0,12 мл/100 г обеспечивает сварные швы рентгенографического качества с минимальной пористостью.
Технические характеристики продукта
Диаметры проволоки 0,8 мм/1,0 мм/1,2 мм/1,6 мм/2,4 мм
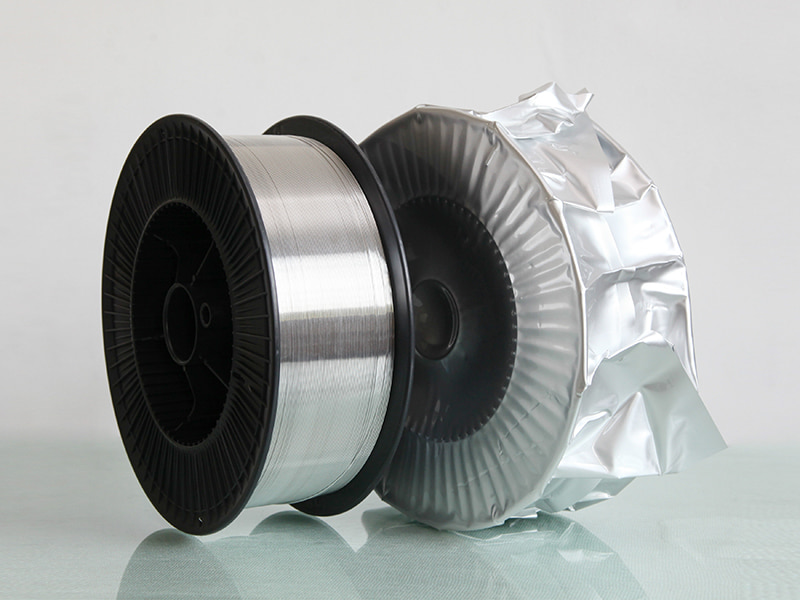
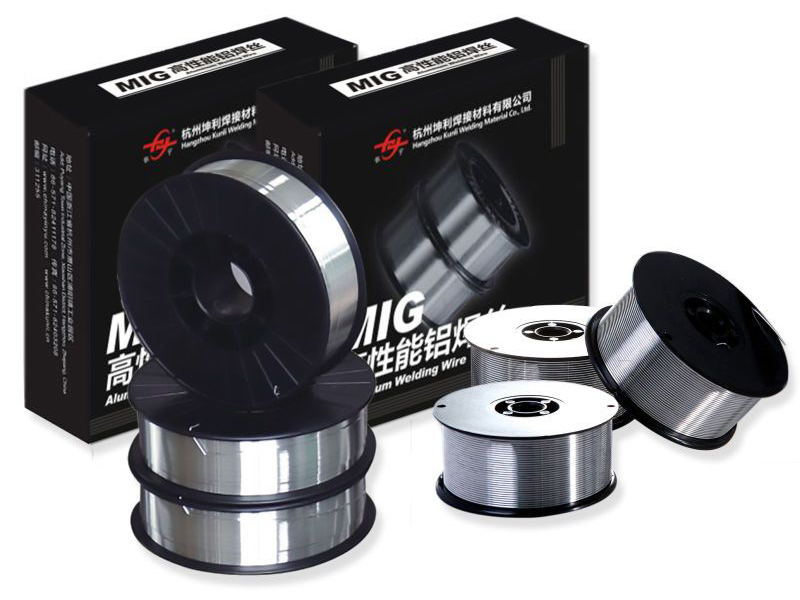
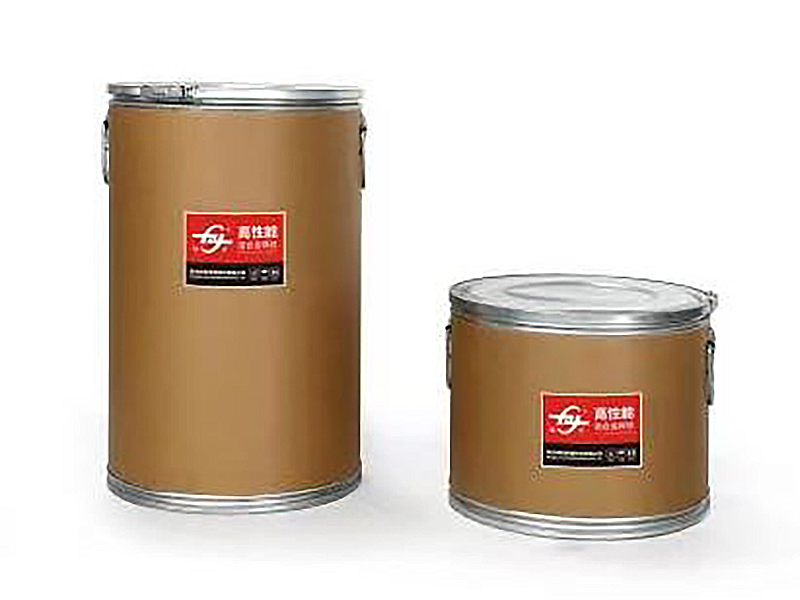
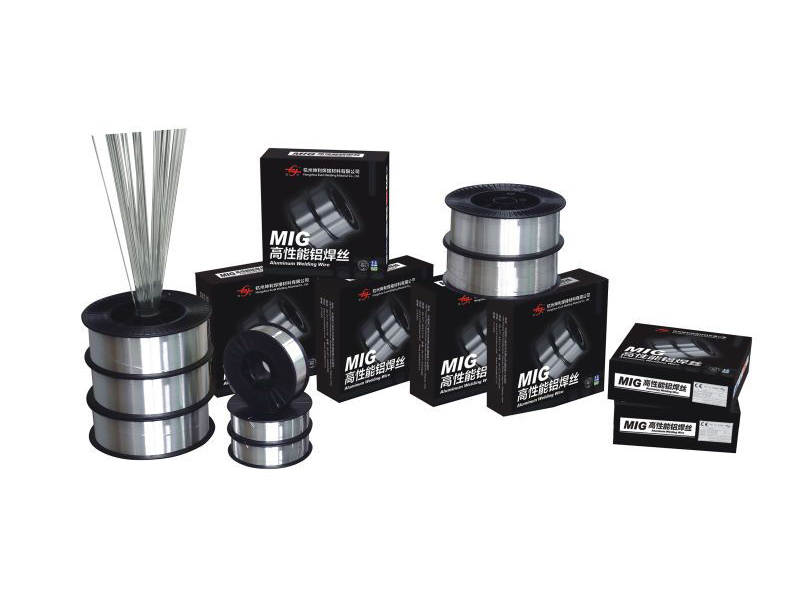
Упаковка Д200 (2кг) · Д300 (7кг) · К355 (50кг) · Раздаточный барабан (180кг)
Состояние поверхности Шлифованная отделка · Химически обезжирено · Глубина оксида ниже 30Å
Защитный газ 100% Аргон (99,996%) · Ar-He 75/25 для тяжелых секций
Диапазон плавления 570–635 °С (1060–1175 °F)
Плотность 2,66 г/см³
Пределы химического состава
Магний (Mg) 4,5 - 5,5%
Марганец (Mn) 0,5 - 1,0%
Хром (Cr) 0,05 - 0,20%
Титан (Ti) 0,05 - 0,15%
Железо (Fe) 0,40% макс.
Алюминий (Al) Баланс
Всего других элементов ниже 0,15%
Сценарии применения
Морские сооружения Корпуса судов, морские платформы, палубное оборудование, морские стояки
Сосуды под давлением Сварные резервуары, химические контейнеры, криогенные резервуары.
Транспорт Железнодорожные вагоны, грузовые прицепы, самосвальные кузова, бензовозы
Структурное изготовление Крановые стрелы, мосты, строительные леса, алюминиевые конструктивные элементы
Параметры сварки
Напряжение: 21-25 В
Ток: 130-190 А
Скорость подачи проволоки: 4,5-7,5 м/мин.
Расход аргона: 18-24 л/мин.
Вылет: 12-18 мм
Межпроходная температура: ниже 120°C
Часто задаваемые вопросы
Какие основные материалы можно сваривать ER5556?
ЭР5556 is designed for welding 5xxx series aluminum alloys including 5052, 5056, 5083, 5086, 5183, and 5556. It provides matching mechanical properties and corrosion resistance for these alloys.
Требует ли ER5556 термообработки после сварки?
Нет, ER5556 достигает полных механических свойств в состоянии после сварки без термообработки после сварки. Добавка марганца обеспечивает упрочнение твердого раствора непосредственно после сварки.
Какой защитный газ следует использовать с ER5556?
Рекомендуется 100% аргон (чистота 99,996%). Для секций толщиной более 12 мм смесь аргона и гелия 75/25 может улучшить проникновение и смачивание.
Что вызывает пористость при сварке ER5556?
Пористость обычно возникает из-за влаги на поверхности проволоки, загрязненного основного материала или недостаточного покрытия защитным газом. Обеспечьте влажность ниже 55 %, тщательно очистите основной металл и проверьте расход газа.
Требования к хранению
Храните катушки в оригинальной вакуумной упаковке при температуре 10–35°C и относительной влажности не более 55%. Открытые катушки необходимо использовать в течение 96 часов. Для длительного хранения поместите в отапливаемый шкаф при температуре 35–45°C. Избегайте воздействия масляного тумана, шлифовальной пыли или химических паров.
Меры предосторожности при обращении
При работе с проволокой используйте чистые неопудренные перчатки. Не допускайте контакта с маслом, смазкой или туманом охлаждающей жидкости. Не храните вблизи участков обработки углеродистой стали. Возвращайте защитный чехол на катушку после каждого использования. Заменяйте тефлоновый вкладыш каждые 150 кг расхода проволоки.
ER5556 Алюминиевая сварочная проволока
Прибытие из Китая,
Маркетинг в мире.
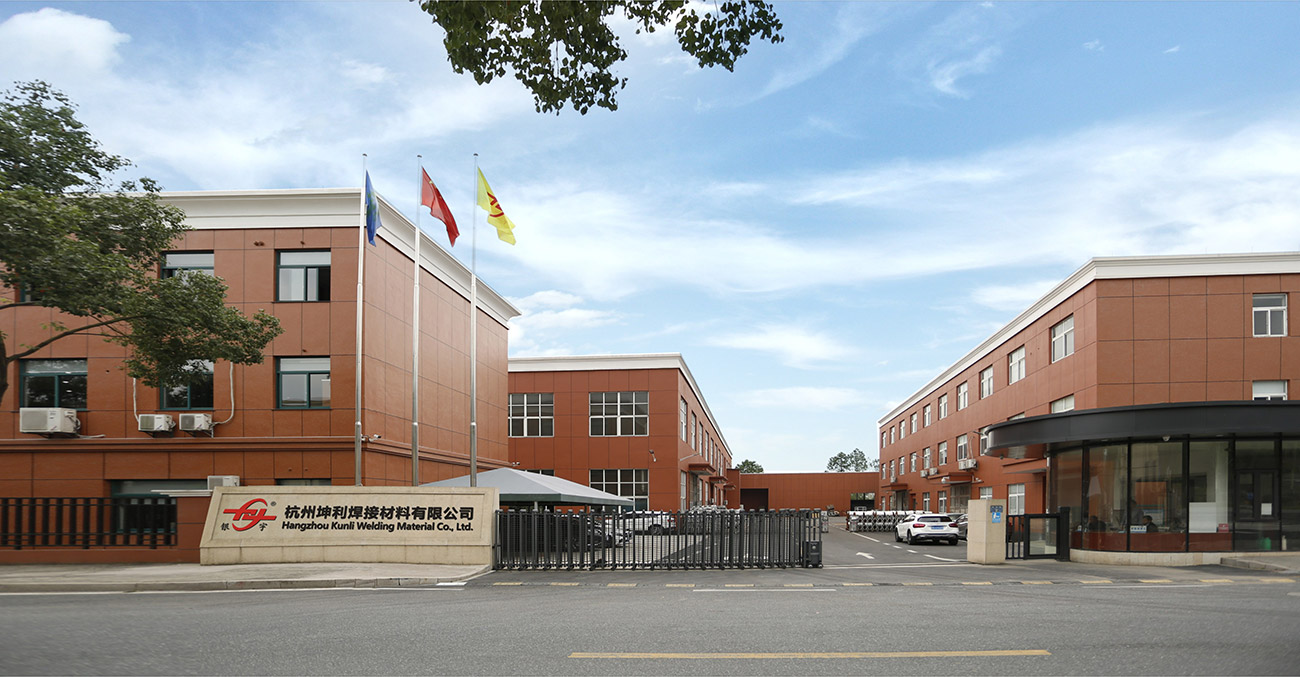
Ханчжоу Kunli сварочных материалов Co., Ltd.
находится в промышленной зоне города Пуян, район Сяошань, Ханчжоу, провинция Чжэцзян.
Это высокотехнологичный и высокопроизводительный
Китай ER5556 Алюминиевая сварочная проволока производитель и
оптовая ER5556 Алюминиевая сварочная проволока поставщик. Компания имеет более чем 20-летний опыт производства проволоки из алюминиевого сплава, с передовым международным оборудованием для производства сварочной проволоки из алюминиевого сплава, полным испытательным оборудованием, стабильным производственным процессом и строгой системой контроля качества. Высокопроизводительный OEM/ODM ER5556 Алюминиевая сварочная проволока Продукция компании успешно прошла ряд международных авторитетных сертификаций, таких как DB, CE, ABS, DNV, CCS и т.д. У нас есть производственная мощность более 200 тонн в месяц, и 50% экспортируется в более чем 30 стран, таких как США, Мексика, Юго-Восточная Азия, Япония, Корея, Австралия, Новая Зеландия и т. Д.
-

30+
ИСПОЛЬЗУЕТСЯ В СЕКТОРЕ ТЕХНОЛОГИЙ ТЯЖЕЛОЙ ПРОМЫШЛЕННОСТИ
-

35
МНОГОЛЕТНИЙ ОПЫТ ИССЛЕДОВАНИЙ И РАЗРАБОТОК
-

200+
КООПЕРАТИВНЫЕ КРУПНЫЕ НАУЧНО-ИССЛЕДОВАТЕЛЬСКИЕ УЧРЕЖДЕНИЯ
-

20+
СТРАНЫ И РЕГИОНЫ МИРОВОЙ ТОРГОВЛИ
Прибытие из Китая,
Маркетинг в мире.
Более 90% наших полевых операторов имеют профессиональное и техническое образование, а также многолетний опыт обработки и сборки оборудования. Именно благодаря этой сплоченной, целеустремленной, новаторской, квалифицированной и опытной команде технологии и продукты компании могут постоянно обновляться и улучшаться.


СВЯЗАТЬСЯ
Отправьте нам сообщение
сопутствующие товары
-
 Посмотреть больше
5154 Сварочная проволока из алюминиевого сплава
-
 Посмотреть больше
ER4043 Кремниевая алюминиевая сварочная проволока
-
 Посмотреть больше
ER4047 Алюминиевая сварочная проволока Mig
-
 Посмотреть больше
ER5154 Проволока из сплава Al-Mg
-
 Посмотреть больше
ER5087 Сварочная проволока для магния и алюминия
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5183
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5356
-
 Посмотреть больше
ER5554 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER5556 Алюминиевая сварочная проволока
-
 Посмотреть больше
Алюминиевая сварочная проволока ER1100
-
 Посмотреть больше
ER5754 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER2319 Алюминиевая сварочная проволока
::: Последние новости :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum...
Aug 26, 2026
Сварка алюминия издалека выглядит довольно просто. Материал легкий, легко поддается формованию и встречается повсюду в кон...
-
What Welding Conditions Matter for 5183 Aluminium Mi...
Aug 24, 2026
Издалека сварка алюминия выглядит достаточно просто — подайте проволоку, зажгите дугу, двигайтесь по шву. Однако войдите в...
-
How Do Aluminum Welding Wire Types Differ Across Fab...
Aug 19, 2026
Сварщик, стоящий на верстаке и глядя на три катушки алюминиевой проволоки, которые выглядят почти одинаково, точно знает, ...
-
What Welding Defects Can 4943 Aluminum Welding Wire ...
Aug 17, 2026
Сварщик, отступивший от готового алюминиевого соединения только для того, чтобы обнаружить поры, разбросанные по валику, и...
-
Aluminum Welding Wire Quality Control Process Explai...
Aug 26, 2026
Aluminum Welding Wire Quality Control: Where Most Welding Problems Actually Start A fabricator welding 5083 marin...
-
How Aluminum Welding Wire Is Made: Full Manufacturin...
Aug 18, 2026
Две катушки сварочной проволоки могут иметь одинаковое обозначение сплава, одинаковый диаметр на этикетке и одну и ту ж...
Расширение отраслевой информации
Больше информации о ER5556 Алюминиевая сварочная проволока
Алюминиевая сварочная проволока ER5556 – высокопрочный присадочный металл Al-мг5Мин.0,8
Как Er5556 Алюминиевая сварочная проволока.html производитель Мы подбираем конфигурацию продукта в соответствии с применением, эксплуатационными ограничениями, интерфейсами и критериями приемки, определенными для каждого проекта.
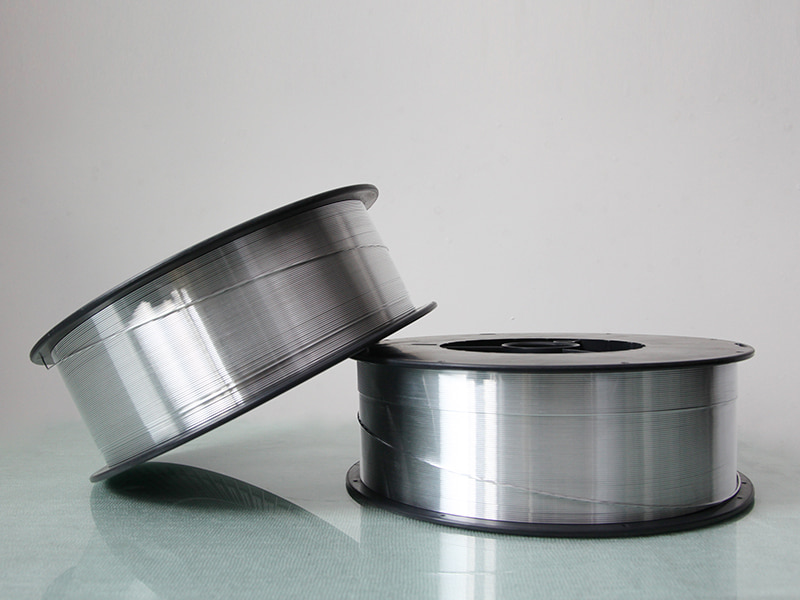
Ханчжоу Kunli Welding Materials Co., Ltd. является специализированным Производитель алюминиевой сварочной проволоки ER5556 и поставщик из Китая, производящий этот присадочный металл серии 5xxx для конструкционных применений, требующих более высокой прочности, чем ER5356. Имея более чем 20-летний опыт производства проволоки из алюминиевых сплавов, мы поставляем ER5556 в форматах MIG, TIG и барабанных верфям, производителям сосудов под давлением, производителям железнодорожных и грузовых автомобилей, а также общестроительным мастерским в более чем 30 странах.
Наш ER5556 содержит 4,5–5,5% магния и 0,5–1,0% марганца. Добавка марганца обеспечивает упрочнение твердого раствора и измельчение зерна, обеспечивая прочность на разрыв после сварки 340–370 МПа без послесварочной термообработки. Проволока имеет шлифованную поверхность для удаления оксидов и остатков смазочных материалов, поддерживая содержание водорода ниже 0,12 мл/100 г для получения сварных швов радиографического качества с минимальной пористостью.
Ассортимент продукции и упаковка
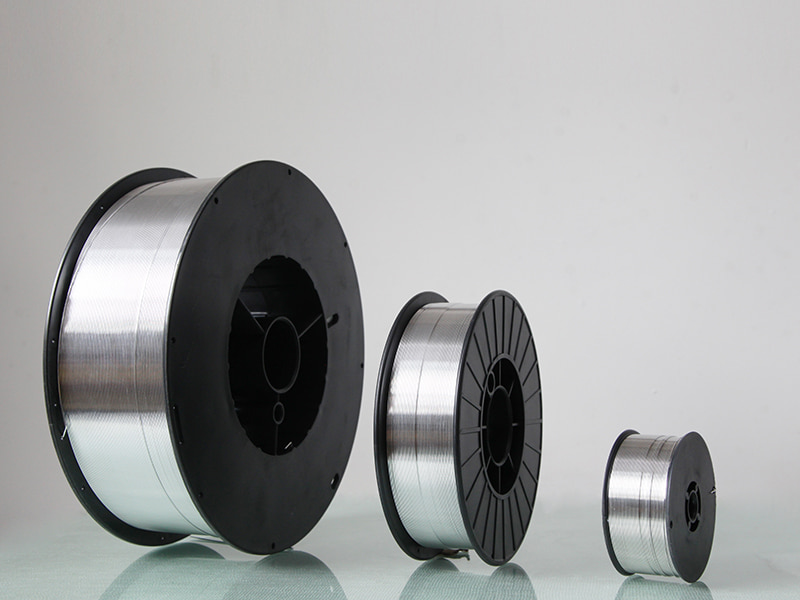
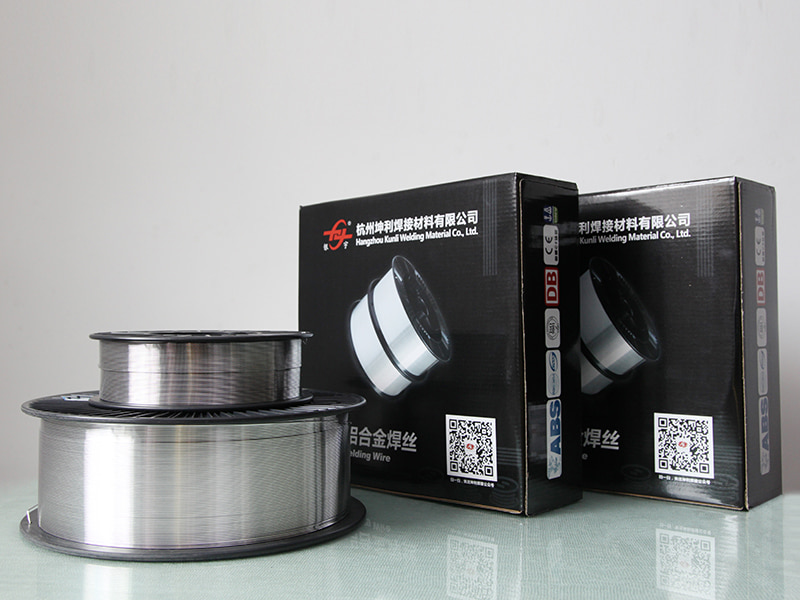
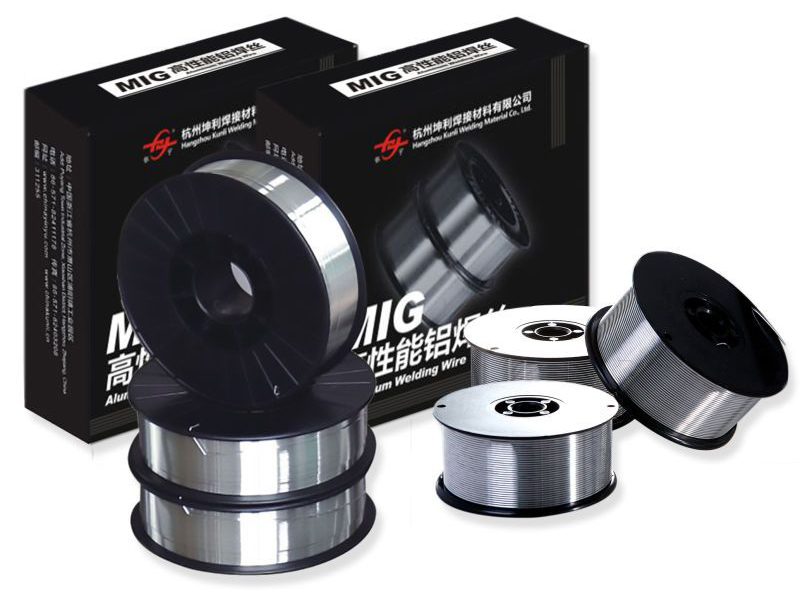
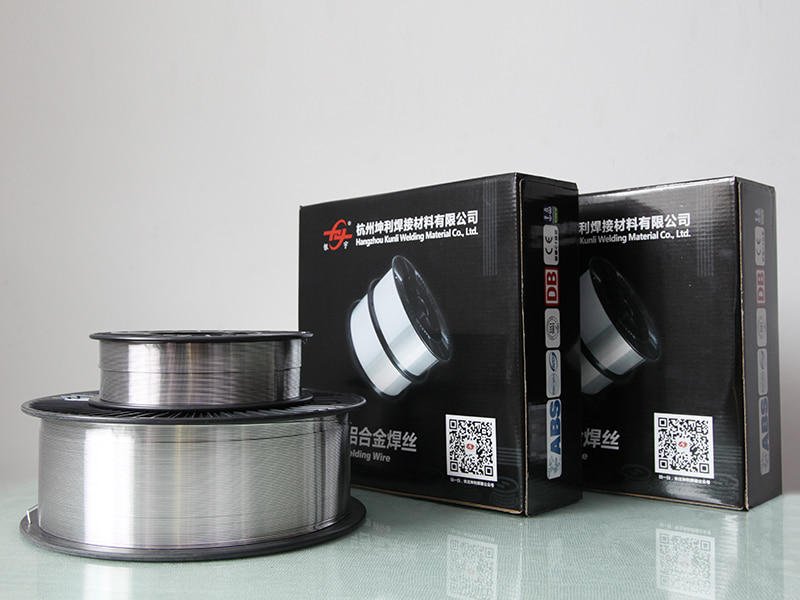
Мы поставляем ER5556 в диаметрах и упаковках, наиболее часто используемых в производственных условиях. Все катушки запечатаны в вакууме с помощью влагопоглотителя для защиты поверхности проволоки до использования.
| Формат | Доступные диаметры | Типичная упаковка |
|---|---|---|
| катушки МИГ | 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 мм | 0,5, 2, 5, 6, 7 кг |
| Прямые стержни TIG | 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 мм | 5, 10 кг в коробке |
| Катушки | 2,4, 3,0, 3,2, 4,0 мм | 8–15 кг |
| Барабаны | 0,8, 0,9, 1,0, 1,2, 1,6 мм | 40, 80, 180 кг |
Для автоматических линий мы рекомендуем катушки D200 (2 кг), D300 (7 кг) или K355 (50 кг) в зависимости от конфигурации вашей кормушки. Доступны барабаны для крупногабаритных роботизированных сварочных камер.
Применение и соответствие базового материала
ER5556 предназначен для сварки сплавов серии 5ххх, где требуются более высокие механические свойства, а также хорошо работает со многими сплавами 6ххх и 7ххх. Типичные базовые материалы включают 5050, 5052, 5083, 5456, 6005A, 6061, 6063, 6082 и 7005. Общие области применения включают:
- Морские конструкции: корпуса судов, морские платформы, палубное оборудование, морские стояки.
- Сосуды под давлением: сварные резервуары, химические контейнеры, криогенные хранилища.
- Транспорт: железнодорожные вагоны, автоприцепы, самосвальные кузова, бензовозы.
- Конструктивное изготовление: крановые стрелы, мосты, строительные леса, алюминиевые компоненты.
По сравнению с ER5356, более высокое содержание марганца в ER5556 улучшает прочность и обрабатываемость, что делает его предпочтительным выбором для несущих и усталостно-критических сварных швов. Он также обеспечивает лучшую стойкость к образованию горячих трещин при сварке толстых сечений или многопроходной сварке.
Химический состав и механические свойства
Наш ER5556 соответствует классификациям AWS A5.10, ISO 18273 и GB/10858 S AL 5556. Контролируемый состав обеспечивает постоянство свойств металла сварного шва.
| Элемент | Предел (мас.%) |
|---|---|
| Mg | 4,7–5,5 |
| Mn | 0,5–1,0 |
| Кр | 0,05–0,20 |
| Ти | 0,05–0,20 |
| Фе | ≤0,40 |
| Си | ≤0,25 |
| Cu | ≤0,10 |
| Зн | ≤0,25 |
| Будь | ≤0,0003 |
| Другие (каждый) | ≤0,05 |
| Прочее (всего) | ≤0,15 |
Типичные свойства сварного соединения на основном материале 5456-Н112: предел прочности 310 МПа, предел текучести 160 МПа, относительное удлинение 14%. Проволока имеет температуру плавления 570–635°С и плотность 2,66 г/см³.
Параметры сварки и защитный газ
Для сварки MIG мы рекомендуем следующие начальные параметры для проволоки диаметром 1,2 мм:
- Напряжение: 21–25 В.
- Ток: 130–190 А
- Скорость подачи проволоки: 4,5–7,5 м/мин.
- Расход аргона: 18–24 л/мин.
- Вылет: 12–18 мм
- Межпроходная температура: ниже 120°C
Для большинства применений используйте 100% аргон (чистота 99,996%). Для сечений толщиной более 12 мм аргон-гелиевая смесь 75/25 улучшает проникновение и смачивание. Проволока обеспечивает стабильную дугу и хороший внешний вид сварного шва в широком диапазоне параметров.
Контроль качества и соответствие
Наш ER5556 производится на нашем заводе в Ханчжоу с использованием передовых международных производственных линий и полного испытательного оборудования. Мы используем строгую систему контроля качества и получили сертификаты DB, CE, ABS, DNV и CCS. Наша собственная лаборатория включает в себя оптико-эмиссионную спектрометрию, металлографическую микроскопию, испытания на растяжение и сварочные роботы для испытаний процедур.
Каждая производственная партия проверяется на химический состав, механические свойства и свариваемость. Мы предоставляем сертификаты испытаний материалов и, по запросу, отчеты сторонних инспекций. Наша ежемесячная производственная мощность превышает 200 тонн, что позволяет нам поставлять как стандартные катушки, так и нестандартную упаковку для крупных проектов.
Хранение и обращение
Для сохранения качества проволоки храните катушки в оригинальной вакуумной упаковке при температуре 10–35°C и относительной влажности ниже 55%. После открытия используйте провод в течение 96 часов. Для более длительного хранения поместите катушки в отапливаемый шкаф при температуре 35–45°C. Избегайте воздействия масляного тумана, шлифовальной пыли или химических паров. При работе с проволокой используйте чистые, неопудренные перчатки и заменяйте тефлоновый вкладыш в вашей горелке MIG каждые 150 кг расхода проволоки.
Информация, которую мы используем для настройки вашего решения
Чтобы подготовить точное предложение и порекомендовать правильную конфигурацию ER5556, нам нужны следующие детали проекта:
- Сплав и толщина основного материала
- Процесс сварки (MIG, TIG или автоматизированный)
- Требуемый диаметр проволоки и формат упаковки
- Конструкция соединения и положение сварки
- Требования к механическим свойствам (например, растяжение, текучесть, удлинение)
- Соответствие стандартам или спецификациям заказчика
- Расчетное ежемесячное или годовое потребление
Благодаря этой информации мы можем подобрать химический состав проволоки, качество поверхности и упаковку в соответствии с вашей производственной средой. Мы также предлагаем услуги OEM/ODM для нестандартных диаметров, типов катушек и маркировки.
Сопутствующие товары
В нашу линейку сварочной проволоки для алюминия входят и другие модели серии 5xxx, например: Алюминиевая сварочная проволока ER5356 , Алюминиевая сварочная проволока ER5183 и проволока для сварки алюминия ER5087. Для применений серии 4xxx мы предлагаем кремниево-алюминиевую сварочную проволоку ER4043 и алюминиевую сварочную проволоку ER4047. Наша команда может помочь вам выбрать правильный присадочный металл для вашего основного сплава и требований к обслуживанию.
Часто задаваемые вопросы
Какие основные материалы можно сваривать ER5556?
ЭР5556 предназначен для сварки алюминиевых сплавов серии 5ххх, включая 5052, 5056, 5083, 5086, 5183 и 5556. Он обеспечивает соответствующие механические свойства и коррозионную стойкость этим сплавам. Он также подходит для соединения сплавов 6xxx и 7xxx во многих конструкционных применениях.
Требует ли ER5556 термообработки после сварки?
Нет, ER5556 достигает полных механических свойств в состоянии после сварки без термообработки после сварки. Добавка марганца обеспечивает упрочнение твердого раствора непосредственно после сварки.
Какой защитный газ следует использовать с ER5556?
Рекомендуется 100% аргон (чистота 99,996%). Для сечений толщиной более 12 мм смесь аргона и гелия 75/25 может улучшить проникновение и смачивание.
Что вызывает пористость при сварке ER5556?
Пористость обычно возникает из-за влаги на поверхности провода, загрязнения основного материала или недостаточного покрытия защитным газом. Обеспечьте влажность ниже 55 %, тщательно очистите основной металл и проверьте расход газа.
Можете ли вы предоставить индивидуальную упаковку или OEM-этикетки?
Да, мы предлагаем услуги OEM/ODM. Мы можем настроить размеры катушек, упаковку и маркировку в соответствии с вашими требованиями. Свяжитесь с нами и сообщите свои требования, и мы предоставим индивидуальное решение.

БЫСТРЫЕ ССЫЛКИ
ПРОДУКТ
СВЯЗАТЬСЯ С НАМИ
-
Jianpu Road № 2 Город Пуян Район Сяошань Ханчжоу Чжэцзян Китай 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
богатый@chinayinyu.com
