
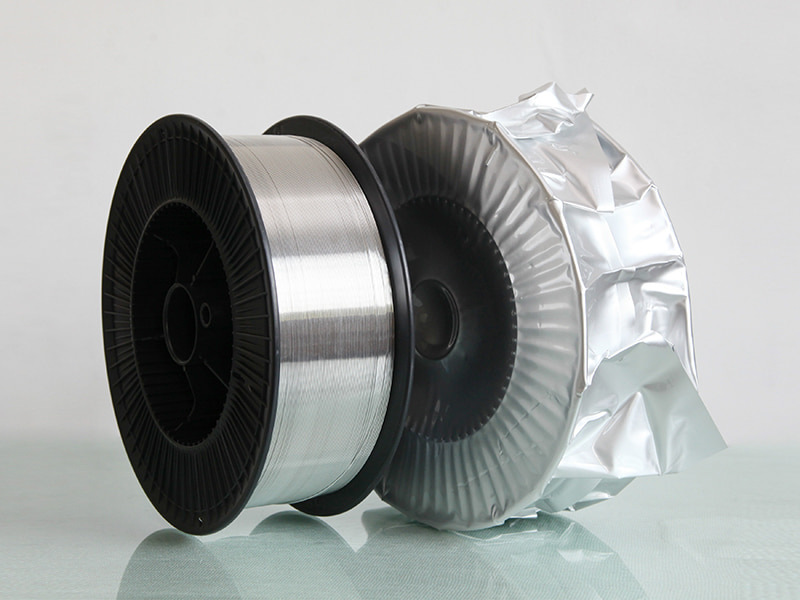
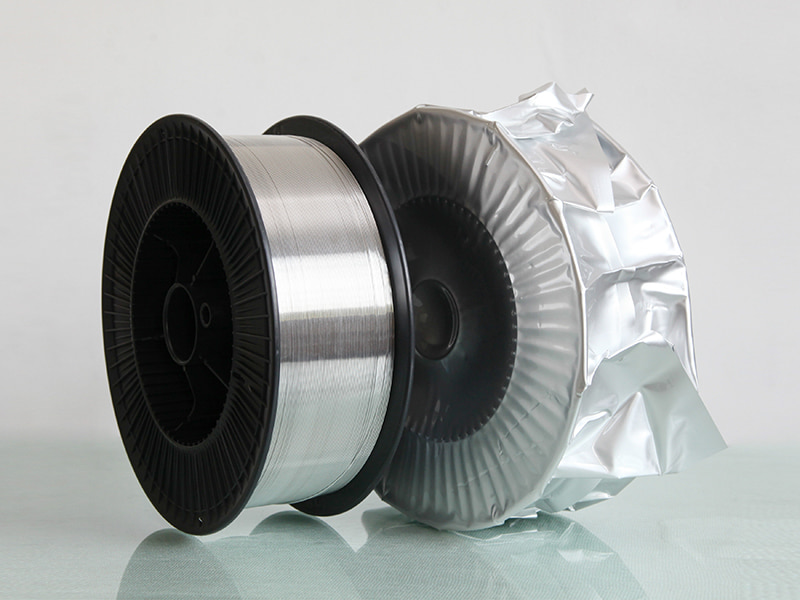
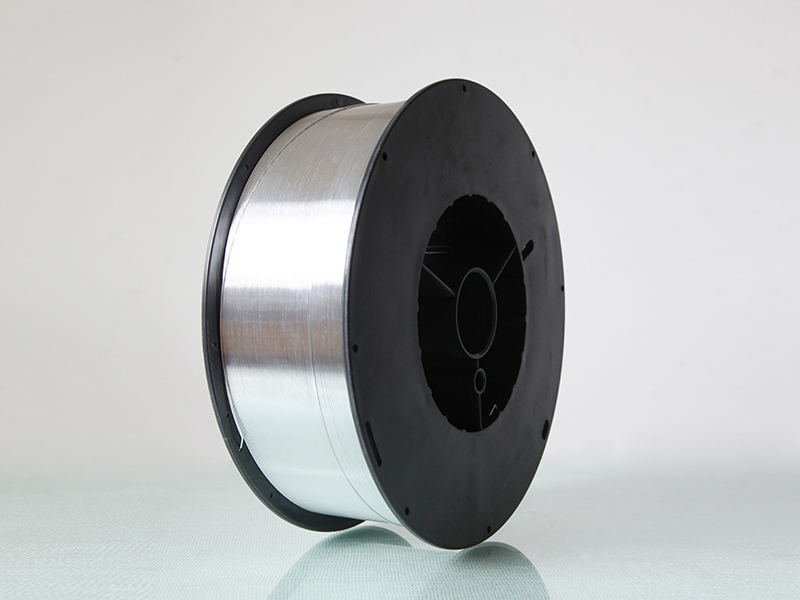
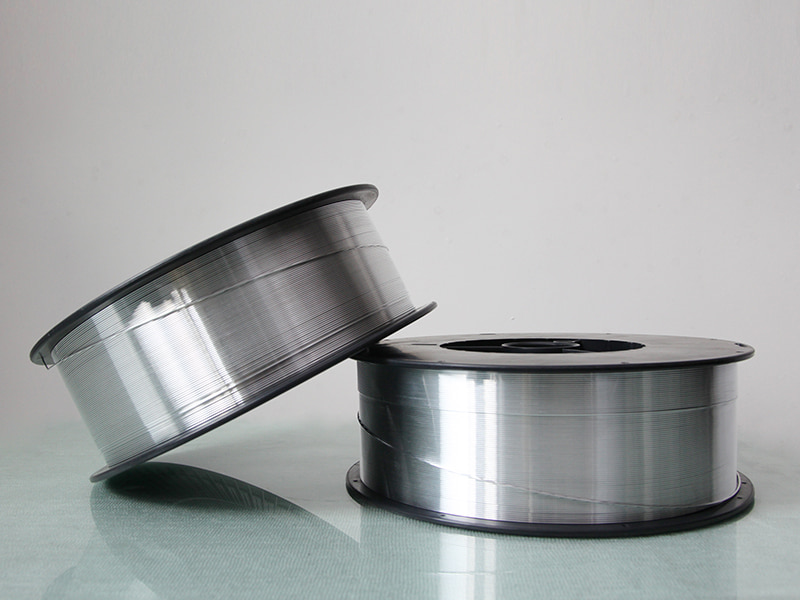
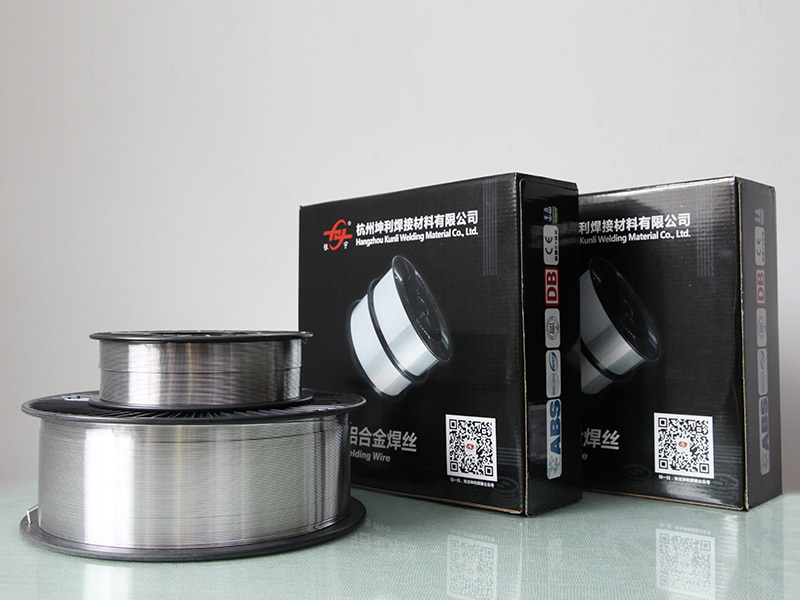
Алюминиевая сварочная проволока
ER5154 Проволока из сплава Al-Mg
Проволока из сплава Al-Mg марки 5154 используется для экранирования коаксиального кабеля и имеет хорошие характеристики.
Основное применение: гибкий коаксиальный кабель, различные аудио- и видеокабели, сигнальный кабель автомобиля, сетевой кабель, кабель передачи данных и так далее.
E-mail: богатый@chinayinyu.com
Связаться с нами
Предыдущий: ER5087 Сварочная проволока для магния и алюминия
Следующий: ER4047 Алюминиевая сварочная проволока Mig
Следующий: ER4047 Алюминиевая сварочная проволока Mig
Описание продукта
Аль-Mg4.5Mn
ER5154 Алюминиевая сварочная проволока
Система Магний-Марганец | Морской и структурный класс
3,1-3,9%
Магний
0,15-0,5%
Марганец
275-320 МПа
Диапазон растяжения
ER5154 представляет собой присадочный металл, легированный магнием и марганцем, содержащий от 3,1% до 3,9% магния с контролируемым добавлением марганца от 0,15% до 0,5%. Этот состав обеспечивает более высокую прочность после сварки по сравнению с альтернативами ER4043 или ER5356 при соединении основных материалов серии 5xxx. Содержание марганца улучшает зернистую структуру наплавленного шва, улучшая пластичность и сопротивление усталости. ER5154 сохраняет механические свойства при рабочих температурах от -196°C до 65°C, что позволяет использовать его в криогенных и морских условиях. Система сплавов демонстрирует естественную стабильность к старению без необходимости термической обработки.
Солидус: 570°C
Ликвидус: 640°C
Удлинение: 16-20%
Твердость: 75-85 HB
Структура технической эффективности
M
Сохранение прочности после сварки
Комбинация магния и марганца сохраняет 90-95% прочности основного металла на разрыв в состоянии после сварки. Для конструкционных применений не требуется искусственного старения после сварки.
C
Профиль коррозионной стойкости
Стабильность пассивного оксидного слоя при испытаниях в солевом тумане превышает 2000 часов согласно ASTM B117. Устойчивость к межкристаллитному воздействию в хлоридных средах сравнима с базовым сплавом 5154.
T
Термическая стабильность
Сохранение механических свойств при повышенных температурах (150°C в течение 1000 часов) приводит к снижению предела прочности на разрыв менее чем на 8%.
W
Прочность металла сварного шва
Контролируемое содержание водорода ниже 0,12 мл на 100 г алюминия обеспечивает получение сварных швов радиографического класса I без пористости по центральной линии и микротрещин.
данные спецификации
Предложение диаметра
0,8 мм | 1,0 мм | 1,2 мм | 1,6 мм | 2,0 мм
Допуск 0/-0,008 мм
Состояние поверхности
Прецизионное бритье, обезжиривание ультразвуком
Остаточная смазка: ниже 0,003 г/кг.
Система упаковки
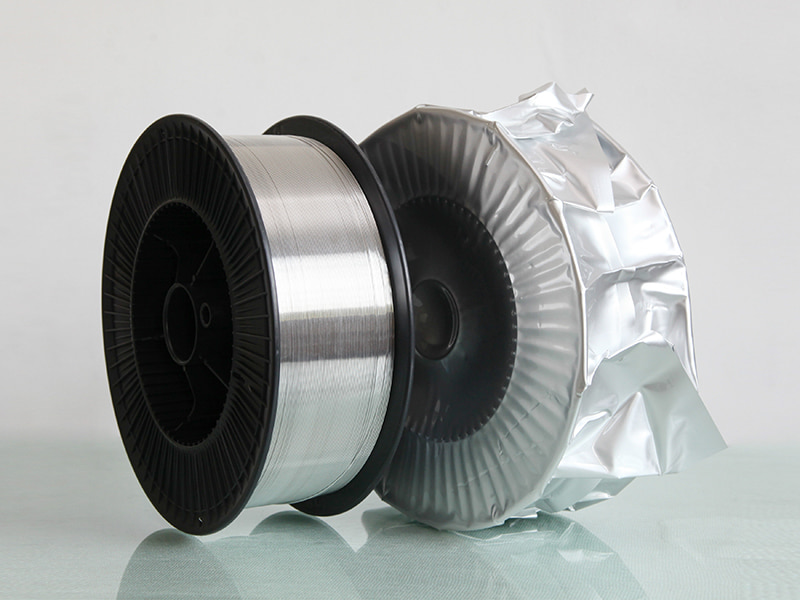
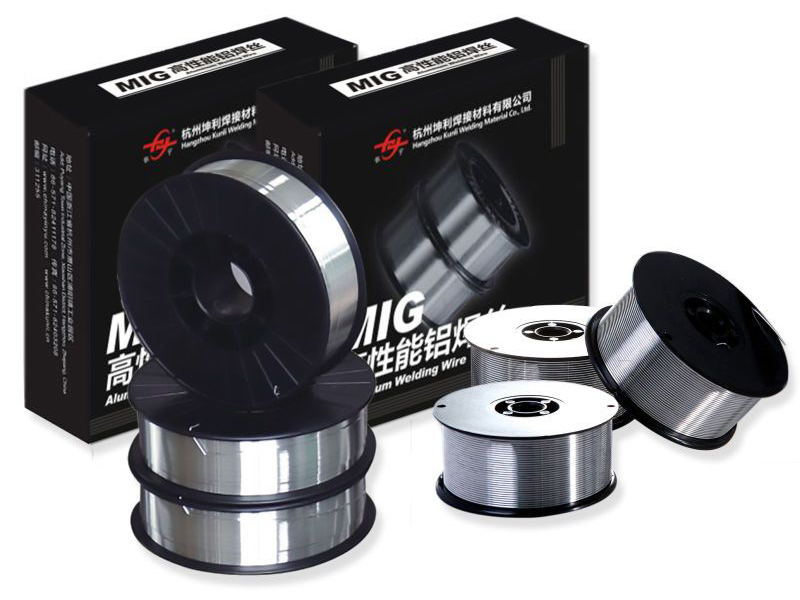
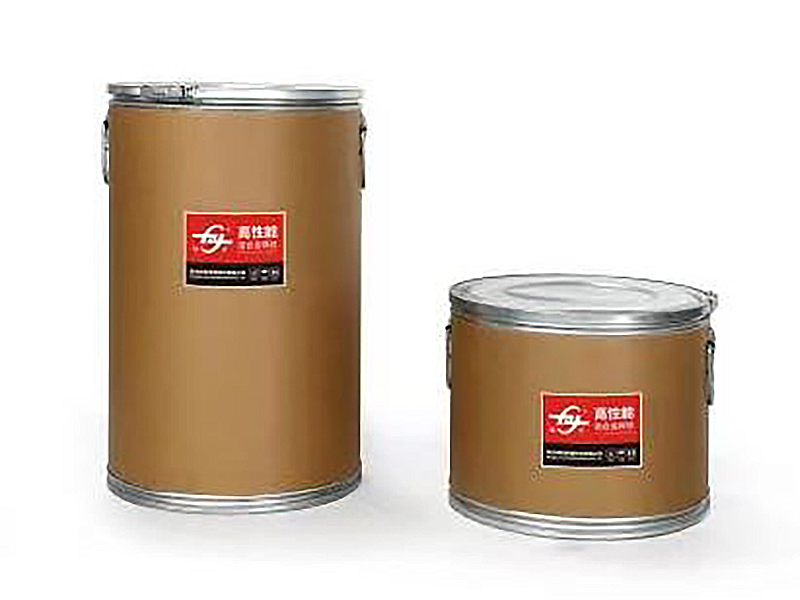
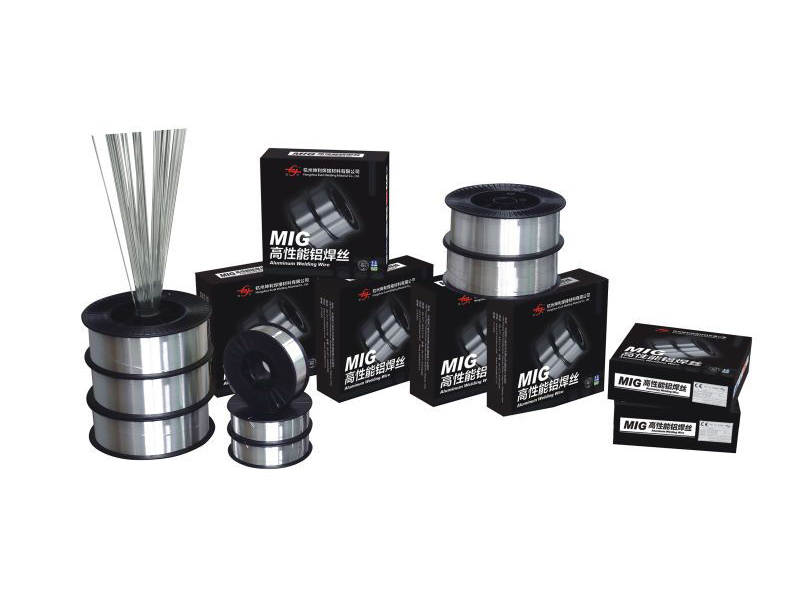
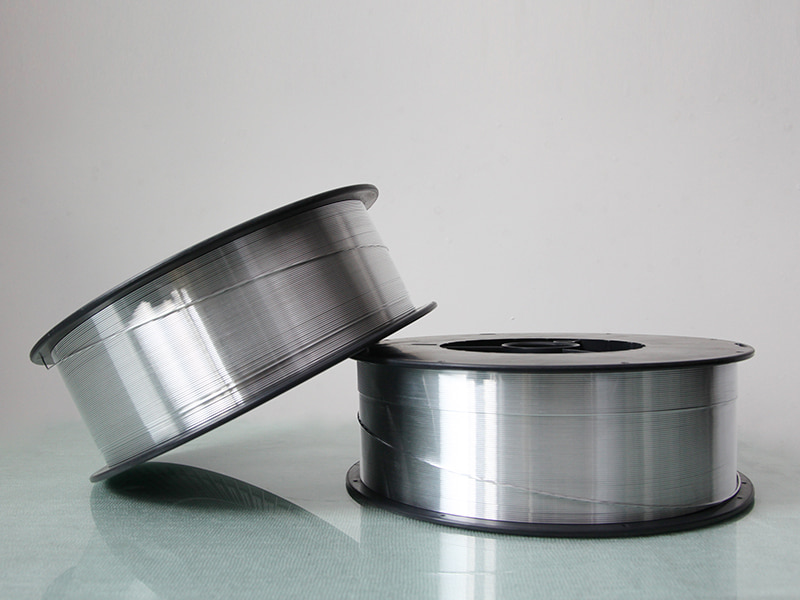
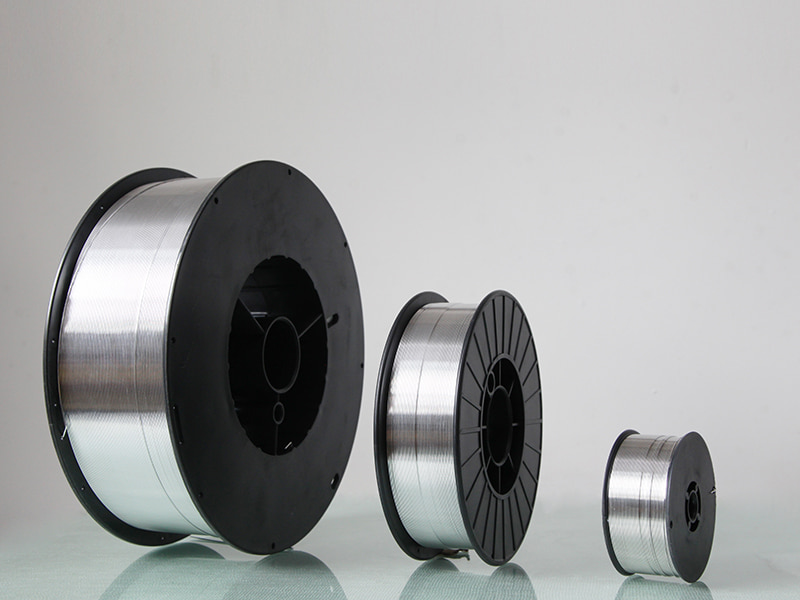
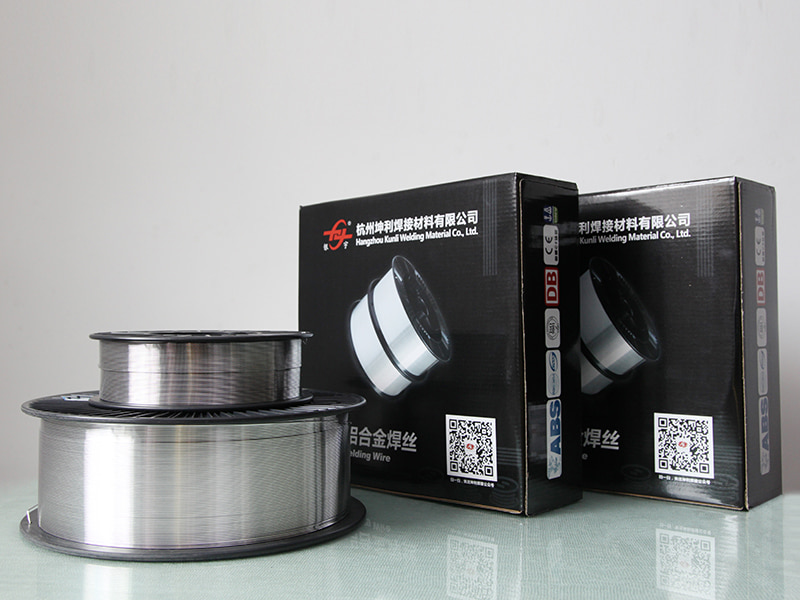
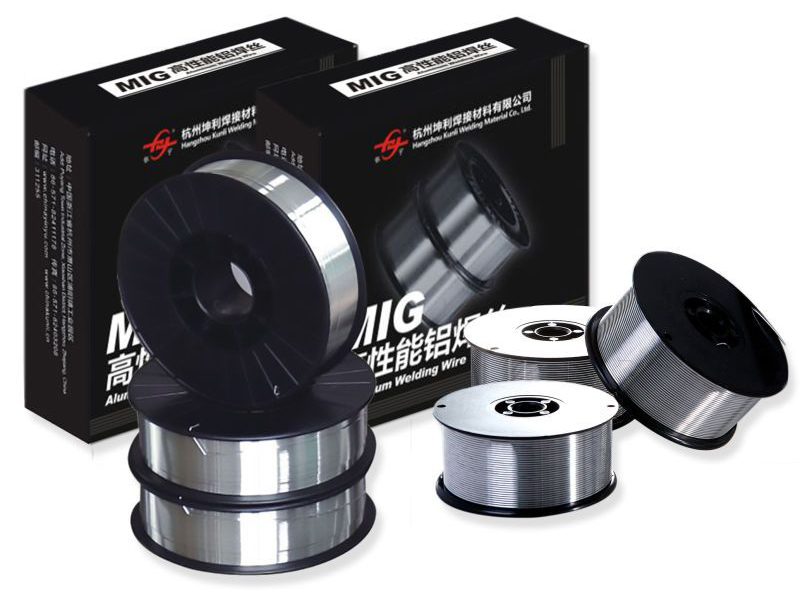
Пластиковая катушка D300 (7 кг) · Барабан K355 (50 кг) · Платный бункер (200 кг)
Послойная намотка с контролем обратного изгиба
Сертификация
AWS A5.10 ER5154 · ISO 18273 S Al 5154 · Морское одобрение ABS
одобрен тип DNV-GL
Требования к экранированию
100% аргон (10-25 л/мин) или смесь Ar-He (75/25)
Точка росы ниже -40°C
Каталог полевых приложений
Морское строительство
Сварные алюминиевые корпуса судов, панели надстроек, морские суда для перевозки экипажа, изготовление грузовых резервуаров для СПГ.
Криогенное оборудование
Резервуары для хранения сжиженного природного газа, резервуары для транспортировки кислорода/азота, линии низкотемпературной химической обработки.
Тяжелый транспорт
Алюминиевые прицепы-цистерны, вагоны-хопперы, кузова самосвалов, компоненты контейнерных шасси
Структурная сварка
Мостовые настилы, крановые стрелы, модульные строительные системы, сейсмостойкие модернизированные компоненты
Защитные системы
Корпуса бронетехники, корабельная арматура ВМФ, блоки ракетных контейнеров, модули тактического мостика
Процедура сварки и устранение неполадок
Выбор параметра
Для проволоки диаметром 1,2 мм: напряжение 20–24 В, ток 120–180 А, скорость подачи проволоки 4,5–7,5 м/мин. Поддерживайте контактный наконечник на рабочем расстоянии 12-18 мм. Используйте технику толчка с углом перемещения 10-15 градусов.
Совместная подготовка
Удалите поверхностный оксид из зоны сварки с помощью щетки из нержавеющей стали, предназначенной для алюминия. Очистите ацетоном, чтобы удалить остатки углеводородов. Если толщина пластины превышает 8 мм, предварительно нагрейте ее до 100–120°C, чтобы снизить скорость охлаждения.
Контроль пористости
Проверьте шланг защитного газа на предмет утечек. Проверьте расход газа с помощью ротаметра. Храните провод в среде с контролируемой влажностью ниже 55 %. Замените контактный наконечник, если отверстие изношено более чем на 0,1 мм.
Предотвращение растрескивания
Избегайте вогнутых профилей бортов, поддерживая достаточную подачу проволоки. Для зажатых соединений уменьшите температуру между проходами ниже 150°C. Для длинных швов используйте последовательность обратной сварки.
Проблемы со стабильностью дуги
Проверьте состояние канавок приводного ролика. Заменяйте тефлоновый вкладыш после израсходования 150 кг проволоки. Проверьте электрические соединения рабочего зажима и горелки. Используйте форму импульса для сварки в вертикальном положении.
Послесварочный контроль
Выполните дефектоскопию на наличие поверхностных трещин. Ультразвуковое исследование внутренних дефектов. Проведите испытания на изгиб в соответствии со спецификациями AWS B4.0 для квалификации процедуры.
⛭
Директивы по цепочке поставок и хранению
Приемная инспекция
Проверьте состояние золотника и целостность вакуумного уплотнения. Проверьте сертификат партии на предмет результатов химического анализа и механических испытаний. Отбракуйте любую упаковку с признаками проникновения влаги или физических повреждений.
Условия склада
Хранить при температуре 10–30°C и влажности 30–55%. Соблюдайте дистанцию 1 метр от наружных стен. Избегайте высоты штабелирования, превышающей 4 поддона. Используйте ротацию запасов в порядке очереди.
Управление сроком годности
Невскрытая упаковка: 36 месяцев с даты изготовления. Открытые катушки: использовать в течение 120 часов при хранении в мастерской. Для длительного хранения частичных катушек используйте сухой шкаф при температуре 35–45°C.
Протокол обработки
При загрузке проволоки в механизм подачи используйте чистые хлопчатобумажные перчатки. Не допускайте контакта с маслом, смазкой или туманом охлаждающей жидкости. Не устанавливайте катушки на грязный пол в мастерской. Возвращайте защитный чехол после каждой смены.
Все технические данные представляют собой типичные значения, полученные в результате контролируемых лабораторных испытаний. Фактическая производительность зависит от конкретных параметров сварки, состояния основного материала, геометрии соединения и уровня квалификации оператора. Механические свойства должны быть проверены путем квалификационных испытаний.
ER5154 Проволока из сплава Al-Mg
Прибытие из Китая,
Маркетинг в мире.
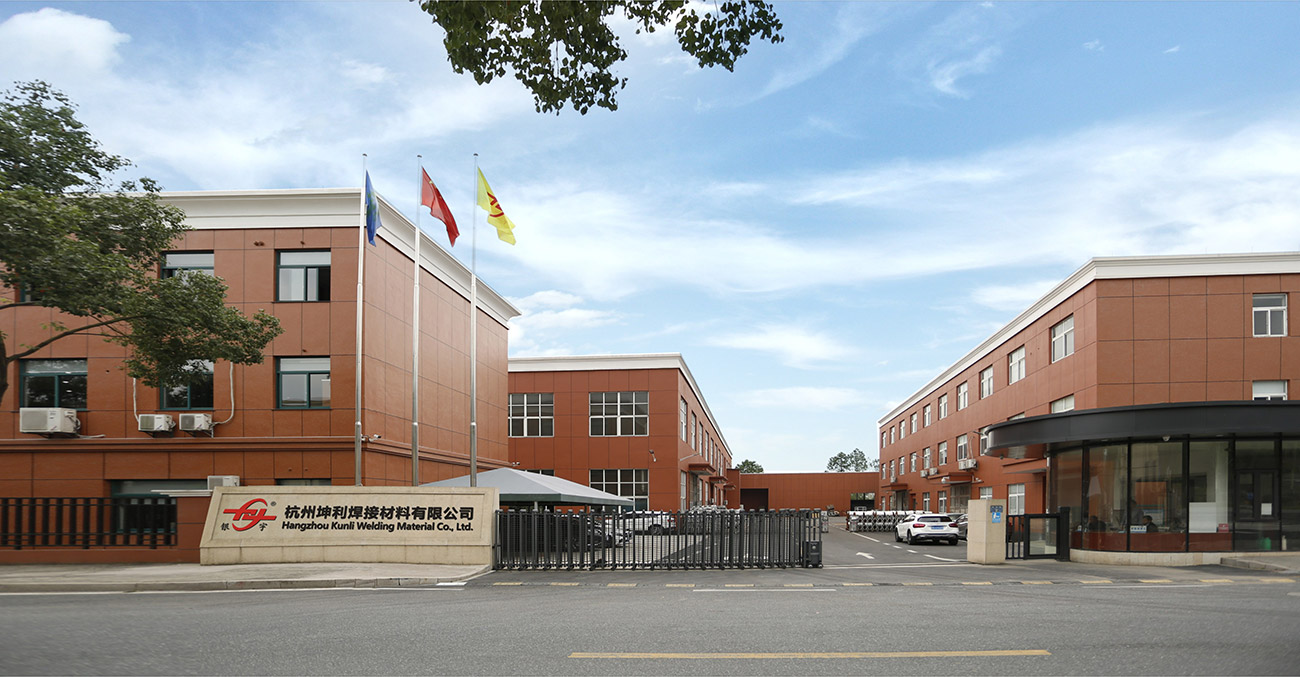
Ханчжоу Kunli сварочных материалов Co., Ltd.
находится в промышленной зоне города Пуян, район Сяошань, Ханчжоу, провинция Чжэцзян.
Это высокотехнологичный и высокопроизводительный
Китай ER5154 Проволока из сплава Al-Mg производитель и
оптовая ER5154 Проволока из сплава Al-Mg поставщик. Компания имеет более чем 20-летний опыт производства проволоки из алюминиевого сплава, с передовым международным оборудованием для производства сварочной проволоки из алюминиевого сплава, полным испытательным оборудованием, стабильным производственным процессом и строгой системой контроля качества. Высокопроизводительный OEM/ODM ER5154 Проволока из сплава Al-Mg Продукция компании успешно прошла ряд международных авторитетных сертификаций, таких как DB, CE, ABS, DNV, CCS и т.д. У нас есть производственная мощность более 200 тонн в месяц, и 50% экспортируется в более чем 30 стран, таких как США, Мексика, Юго-Восточная Азия, Япония, Корея, Австралия, Новая Зеландия и т. Д.
-

30+
ИСПОЛЬЗУЕТСЯ В СЕКТОРЕ ТЕХНОЛОГИЙ ТЯЖЕЛОЙ ПРОМЫШЛЕННОСТИ
-

35
МНОГОЛЕТНИЙ ОПЫТ ИССЛЕДОВАНИЙ И РАЗРАБОТОК
-

200+
КООПЕРАТИВНЫЕ КРУПНЫЕ НАУЧНО-ИССЛЕДОВАТЕЛЬСКИЕ УЧРЕЖДЕНИЯ
-

20+
СТРАНЫ И РЕГИОНЫ МИРОВОЙ ТОРГОВЛИ
Прибытие из Китая,
Маркетинг в мире.
Более 90% наших полевых операторов имеют профессиональное и техническое образование, а также многолетний опыт обработки и сборки оборудования. Именно благодаря этой сплоченной, целеустремленной, новаторской, квалифицированной и опытной команде технологии и продукты компании могут постоянно обновляться и улучшаться.


СВЯЗАТЬСЯ
Отправьте нам сообщение
сопутствующие товары
-
 Посмотреть больше
5154 Сварочная проволока из алюминиевого сплава
-
 Посмотреть больше
ER4043 Кремниевая алюминиевая сварочная проволока
-
 Посмотреть больше
ER4047 Алюминиевая сварочная проволока Mig
-
 Посмотреть больше
ER5154 Проволока из сплава Al-Mg
-
 Посмотреть больше
ER5087 Сварочная проволока для магния и алюминия
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5183
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5356
-
 Посмотреть больше
ER5554 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER5556 Алюминиевая сварочная проволока
-
 Посмотреть больше
Алюминиевая сварочная проволока ER1100
-
 Посмотреть больше
ER5754 Алюминиевая сварочная проволока
-
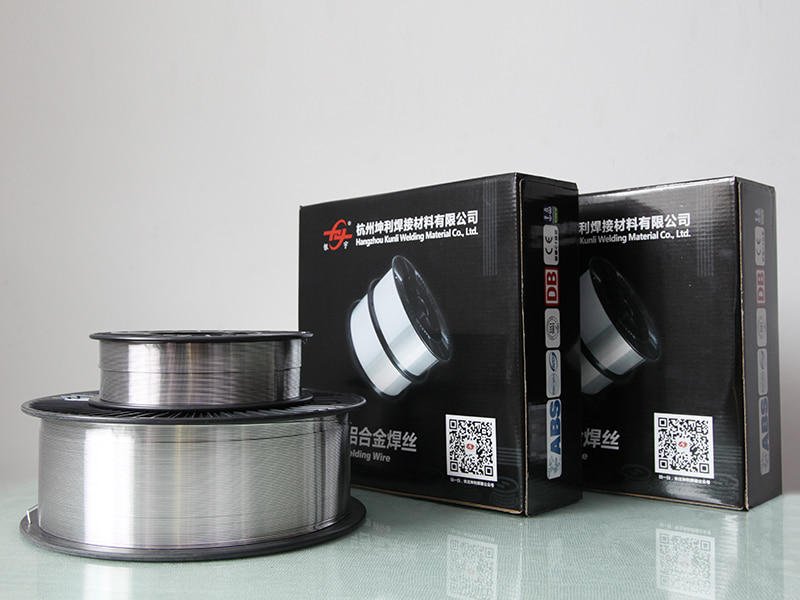 Посмотреть больше
ER2319 Алюминиевая сварочная проволока
::: Последние новости :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum...
Aug 26, 2026
Сварка алюминия издалека выглядит довольно просто. Материал легкий, легко поддается формованию и встречается повсюду в кон...
-
What Welding Conditions Matter for 5183 Aluminium Mi...
Aug 24, 2026
Издалека сварка алюминия выглядит достаточно просто — подайте проволоку, зажгите дугу, двигайтесь по шву. Однако войдите в...
-
How Do Aluminum Welding Wire Types Differ Across Fab...
Aug 19, 2026
Сварщик, стоящий на верстаке и глядя на три катушки алюминиевой проволоки, которые выглядят почти одинаково, точно знает, ...
-
What Welding Defects Can 4943 Aluminum Welding Wire ...
Aug 17, 2026
Сварщик, отступивший от готового алюминиевого соединения только для того, чтобы обнаружить поры, разбросанные по валику, и...
-
Aluminum Welding Wire Quality Control Process Explai...
Aug 26, 2026
Aluminum Welding Wire Quality Control: Where Most Welding Problems Actually Start A fabricator welding 5083 marin...
-
How Aluminum Welding Wire Is Made: Full Manufacturin...
Aug 18, 2026
Две катушки сварочной проволоки могут иметь одинаковое обозначение сплава, одинаковый диаметр на этикетке и одну и ту ж...
Расширение отраслевой информации
Больше информации о ER5154 Проволока из сплава Al-Mg
Проволока из сплава Al-Mg ER5154 — прецизионная присадка для морской, криогенной и структурной сварки
Как Er5154 Almg Alloy Wire.html производитель Мы подбираем конфигурацию продукта в соответствии с применением, эксплуатационными ограничениями, интерфейсами и критериями приемки, определенными для каждого проекта.
Компания Hangzhou Kunli Welding Materials Co., Ltd. является высокотехнологичным производителем и поставщиком проволоки из сплава Al-Mg ER5154, разработанной для требовательных применений, где прочность, коррозионная стойкость и целостность сварного шва не подлежат обсуждению. Имея более чем 20-летний опыт производства проволоки из алюминиевых сплавов, мы поставляем этот магниево-марганцевый присадочный металл верфям, производителям криогенного оборудования, производителям тяжелого транспорта и подрядчикам по производству металлоконструкций по всему миру.
Наш провод ER5154 соответствует стандартам AWS A5.10 и ISO 18273 S Al 5154 и имеет сертификаты, включая DB, CE, ABS, DNV и CCS. Мы производим более 200 метрических тонн в месяц, экспортируя 50% продукции в более чем 30 стран. Как Оптовый завод проволоки из сплава Al-Mg ER5154 , мы сочетаем передовое производство со строгим контролем качества, чтобы обеспечить стабильную производительность от партии к партии.
Обзор продукта
ER5154 представляет собой присадочный металл, легированный магнием и марганцем, содержащий от 3,1% до 3,9% магния с контролируемым добавлением марганца от 0,15% до 0,5%. Этот состав обеспечивает более высокую прочность после сварки по сравнению с ER4043 или ER5356 при соединении основных материалов серии 5xxx. Содержание марганца улучшает зернистую структуру наплавленного шва, улучшая пластичность и сопротивление усталости. ER5154 сохраняет механические свойства при рабочих температурах от -196°C до 65°C, что позволяет использовать его в криогенных и морских условиях. Система сплавов демонстрирует естественную стабильность к старению без необходимости термической обработки.
Ключевые характеристики
| Недвижимость | Значение |
|---|---|
| Магний (Мг) | 3,1% – 3,9% |
| Марганец (Mn) | 0,15% – 0,5% |
| Диапазон растяжения | 275 – 320 МПа |
| Удлинение | 16 – 20% |
| Твердость | 75 – 85 хб. |
| Солидус / Ликвидус | 570°С/640°С |
| Предложение диаметра | 0,8 мм, 1,0 мм, 1,2 мм, 1,6 мм, 2,0 мм (0/-0,008 мм) |
| Состояние поверхности | Прецизионное бритье, обезжиривание ультразвуком; остаточная смазка ниже 0,003 г/кг |
| Упаковка | Пластиковая катушка D300 (7 кг), барабан К355 (50 кг), приемный бункер (200 кг) |
| Сертификаты | AWS A5.10 ER5154, ISO 18273 S Al 5154, ABS, DNV-GL |
Приложение подходит
ER5154 предназначен для сварки алюминиевых сплавов серии 5xxx, особенно в средах, где стойкость к коррозии и низкотемпературная вязкость имеют решающее значение. Содержание магния оптимизировано для предотвращения сенсибилизации и межкристаллитной коррозии, что делает его предпочтительным выбором для морских и морских сооружений.
- Морское строительство: Сварные алюминиевые корпуса судов, панели надстроек, морские суда для перевозки экипажа, изготовление грузовых резервуаров для СПГ.
- Криогенное оборудование: Резервуары для хранения сжиженного природного газа, сосуды для транспортировки кислорода/азота, линии низкотемпературной химической обработки.
- Тяжелый транспорт: Алюминиевые прицепы-цистерны, вагоны-хопперы, кузова самосвалов, компоненты контейнерных шасси.
- Структурная сварка: Настилы мостов, крановые стрелы, модульные строительные системы, сейсмостойкие модернизированные компоненты.
- Защитные системы: Корпуса бронетехники, корабельная арматура ВМФ, блоки ракетных контейнеров, модули тактического мостика.
Структура технической эффективности
- Сохранение прочности после сварки: Сохраняет 90-95% прочности основного металла на разрыв в состоянии сварки; не требуется искусственного старения после сварки.
- Профиль коррозионной стойкости: Стабильность пассивного оксидного слоя при испытаниях в солевом тумане превышает 2000 часов согласно ASTM B117; стойкость к межкристаллитному воздействию в хлоридных средах сравнима с базовым сплавом 5154.
- Термическая стабильность: Сохранение механических свойств при повышенных температурах (150°C в течение 1000 часов) приводит к снижению предела прочности на разрыв менее чем на 8%.
- Прочность металла сварного шва: Контролируемое содержание водорода ниже 0,12 мл на 100 г алюминия обеспечивает получение сварных швов радиографического класса I без пористости по центральной линии и микротрещин.
Процедура сварки и устранение неполадок
Для проволоки диаметром 1,2 мм типичные параметры: напряжение 20-24 В, ток 120-180 А, скорость подачи проволоки 4,5-7,5 м/мин. Поддерживайте контактный наконечник на рабочем расстоянии 12-18 мм. Используйте технику толчка с углом перемещения 10-15 градусов.
Совместная подготовка: Удалите поверхностный оксид из зоны сварки с помощью щетки из нержавеющей стали, предназначенной для алюминия. Очистите ацетоном, чтобы удалить остатки углеводородов. Если толщина пластины превышает 8 мм, предварительно нагрейте ее до 100–120°C, чтобы снизить скорость охлаждения.
Контроль пористости: Проверьте шланг защитного газа на предмет утечек. Проверьте расход газа с помощью ротаметра. Храните провод в среде с контролируемой влажностью ниже 55 % относительной влажности. Замените контактный наконечник, если отверстие изношено более чем на 0,1 мм.
Предотвращение растрескивания: Избегайте вогнутых профилей бортов, поддерживая достаточную подачу проволоки. Для зажатых соединений уменьшите температуру между проходами ниже 150°C. Для длинных швов используйте последовательность обратной сварки.
Проблемы со стабильностью дуги: Проверьте состояние канавок приводного ролика. Заменяйте тефлоновый вкладыш после израсходования 150 кг проволоки. Проверьте электрические соединения рабочего зажима и горелки. Используйте форму импульса для сварки в вертикальном положении вверх.
Послесварочный контроль: Выполните дефектоскопию красителем на наличие поверхностных трещин. Ультразвуковое исследование внутренних дефектов. Проведите испытания на изгиб в соответствии со спецификациями AWS B4.0 для квалификации процедуры.
Директивы по цепочке поставок и хранению
Приемная проверка: Проверьте состояние золотника и целостность вакуумного уплотнения. Проверьте сертификат партии на предмет результатов химического анализа и механических испытаний. Отбракуйте любую упаковку с признаками проникновения влаги или физических повреждений.
Условия склада: Хранить при температуре 10–30°C и влажности 30–55%. Соблюдайте дистанцию 1 метр от наружных стен. Избегайте высоты штабелирования, превышающей 4 поддона. Используйте ротацию запасов в порядке очереди.
Управление сроком годности: Невскрытая упаковка: 36 месяцев с даты изготовления. Открытые катушки: использовать в течение 120 часов при хранении в мастерской. Для длительного хранения частичных катушек используйте сухой шкаф при температуре 35–45°C.
Протокол обработки: При загрузке проволоки в механизм подачи используйте чистые хлопчатобумажные перчатки. Не допускайте контакта с маслом, смазкой или туманом охлаждающей жидкости. Не устанавливайте катушки на грязный пол мастерской. Возвращайте защитный чехол после каждой смены.
Гарантия качества и соответствие
Наше производство оснащено передовыми международными производственными линиями и полной испытательной лабораторией, включая оптический эмиссионный спектрограф SHIMADZU PDA 5500, металлографический микроскоп LEICA DM2550 и сварочную роботизированную систему OTC A-V6. Каждая партия проходит анализ химического состава, механические испытания и проверку сварочных характеристик для обеспечения соответствия стандартам AWS A5.10 и ISO 18273.
Мы имеем сертификаты, включая DB, CE, ABS, DNV и CCS, а наша система управления качеством сертифицирована по ISO9001, ISO14000 и ISO18001. Наше тесное сотрудничество с Пекинским научно-исследовательским институтом цветных металлов и Центральным Южным университетом поддерживает непрерывную разработку сплавов и оптимизацию процессов.
Информация, которую мы используем для настройки вашего решения
Чтобы подготовить точное предложение и конфигурацию продукта, нам нужны следующие детали проекта:
- Марка и толщина основного материала
- Процесс сварки (MIG, TIG или автоматизированный)
- Требуемый диаметр и предпочтения по упаковке
- Среда применения (морская, криогенная, конструкционная и т. д.)
- Объем производства и график поставок
- Любые конкретные требования к сертификации или документации
Наша команда инженеров порекомендует оптимальную марку проволоки и упаковку, соответствующую вашим параметрам сварки и стандартам качества.
Сопутствующие товары
Ознакомьтесь с полным ассортиментом сварочной проволоки для алюминия, чтобы найти подходящую для вашего применения:
- Алюминиевая сварочная проволока ER5356 – Повышенное содержание магния для повышения прочности
- Алюминиевая сварочная проволока ER5183 – Для серии 5xxx с повышенной прочностью
- Алюминиевая сварочная проволока ER5087 – Высокопрочный присадочный материал для морских конструкций
- Кремниево-алюминиевая сварочная проволока ER4043 – для серии 6xxx и ремонта отливок.
Часто задаваемые вопросы
В чем разница между ER5154 и ER5356?
ER5154 содержит меньше магния (3,1–3,9%) по сравнению с ER5356 (4,5–5,5%), обеспечивая превосходную стойкость к межкристаллитной коррозии и лучшую стабильность при температурах выше 65°C. ER5356 обеспечивает более высокую прочность на разрыв, но более восприимчив к сенсибилизации в морской среде.
Можно ли использовать ER5154 для криогенных применений?
Да, ER5154 сохраняет механические свойства при температуре до -196°C, что делает его пригодным для использования в резервуарах СПГ и другом криогенном оборудовании. Ключевыми преимуществами являются его низкотемпературная вязкость и коррозионная стойкость.
Какие варианты упаковки доступны?
Мы предлагаем пластиковые катушки Д300 (7 кг), бочки К355 (50 кг) и приемные бункеры (200 кг). Индивидуальная упаковка может быть организована в соответствии с вашими производственными потребностями.
Как вы обеспечиваете стабильное качество?
Каждая партия проверяется в нашей собственной лаборатории на химический состав, механические свойства и сварочные характеристики. Мы также поддерживаем строгий контроль процесса и отслеживание от сырья до готовой продукции.
Каково типичное время выполнения?
Время выполнения зависит от количества заказа и технических характеристик. Стандартные размеры и упаковка обычно доставляются в течение 2–3 недель после подтверждения заказа. Пожалуйста, свяжитесь с нами для уточнения конкретных сроков выполнения заказа.

БЫСТРЫЕ ССЫЛКИ
ПРОДУКТ
СВЯЗАТЬСЯ С НАМИ
-
Jianpu Road № 2 Город Пуян Район Сяошань Ханчжоу Чжэцзян Китай 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
богатый@chinayinyu.com
