
Как производители алюминиевой сварочной проволоки контролируют качество проволоки
Алюминиевая сварочная проволока проходит несколько этапов производства, прежде чем будет готова к использованию. Состояние сырья, консистенция сплава, диаметр готовой проволоки, состояние поверхности и способ намотки проволоки — все это может повлиять на конечный продукт. Изменение, сделанное на одном этапе, также может стать заметным во время последующей обработки или кормления.
Поэтому для производителей алюминиевой сварочной проволоки контроль качества начинается еще до того, как проволока достигнет своей окончательной формы. Он включает в себя проверку материалов на начальном этапе, поддержание соответствия производственных условий, проверку проволоки в процессе ее обработки и проверку готовой продукции перед отправкой. Эти шаги также дают покупателям более четкий способ оценить, соответствует ли полученный ими продукт требованиям, обсуждаемым во время покупки.
Как производители контролируют алюминиевое сырье
Контроль сырья является отправной точкой производства сварочной проволоки для алюминия. Прежде чем начать обработку, производители должны подтвердить, что поступающий алюминиевый материал соответствует требованиям к материалу для предполагаемой проволоки. Состояние материала может влиять на то, насколько гладко он пройдет последующие этапы обработки.
На этом этапе полезны визуальные проверки. Загрязнение поверхности, необычные следы или изменения состояния материала могут указывать на необходимость дополнительной проверки. Идентификация материала также важна, когда на одном производственном предприятии обрабатывается несколько алюминиевых материалов.
Для производителей алюминиевой сварочной проволоки разделение входящего материала и его правильная идентификация могут снизить вероятность смешивания различных материалов во время производства. Записи, связанные с каждой партией материала, также могут облегчить отслеживание источника готовой продукции, если позже возникнет вопрос.
Перед началом производства можно проверить несколько пунктов:
- Идентификация материала и требуемый тип сплава
- Общее состояние поверхности
- Чистота поступающего материала
- Соответствие поставляемого материала требованиям производства
- Идентификация и порядок хранения
Хранение сырья также заслуживает внимания. Алюминиевый материал следует защищать от ненужного загрязнения и обращаться с ним таким образом, чтобы различные материалы были четко разделены. Хорошая организация на этом этапе облегчает контроль следующих производственных этапов.
Как поддерживается однородность сплава во время производства
После того как сырье принято, следующей задачей является поддержание единообразия состава материала на протяжении всего производства. Для разных задач сварки алюминия могут потребоваться разные составы проволоки, поэтому важно использовать правильный материал при выполнении заказа.
Производственной команде необходимо четко идентифицировать материалы перед началом обработки. Когда на одном предприятии производятся разные типы проволоки, правильная маркировка и разделение могут помочь предотвратить попадание неподходящего материала в неправильный производственный маршрут.
Согласованность материалов также зависит от того, как управляются производственные партии. Изменение входящего материала может повлиять на последующую обработку, а плохая идентификация может привести к путанице между похожими продуктами.
| Стадия производства | Главный момент проверки | Причина проверки |
| Получение материала | Материальная идентичность | Подтверждает, что предполагаемый материал поступает в производство |
| Подготовка материала | Разделение и маркировка | Помогает предотвратить смешивание материалов |
| Обработка | Последовательное обращение | Обеспечивает стабильность производственных условий |
| Готовая проволока | Идентификация материала | Связывает готовый продукт с его производственными записями |
Для производителей алюминиевой сварочной проволоки ведение четкого учета полезно, поскольку о консистенции сплава не всегда можно судить только по внешнему виду. Документация, идентификация материалов и производственные записи работают вместе, чтобы обеспечить соответствие каждого продукта правильным требованиям к материалам.
Это также имеет значение при размещении повторных заказов. Четкие записи позволяют производственной команде вернуться к согласованным требованиям к материалам, а не полагаться только на визуальное сравнение с предыдущей поставкой.
Как производители алюминиевой сварочной проволоки контролируют диаметр проволоки
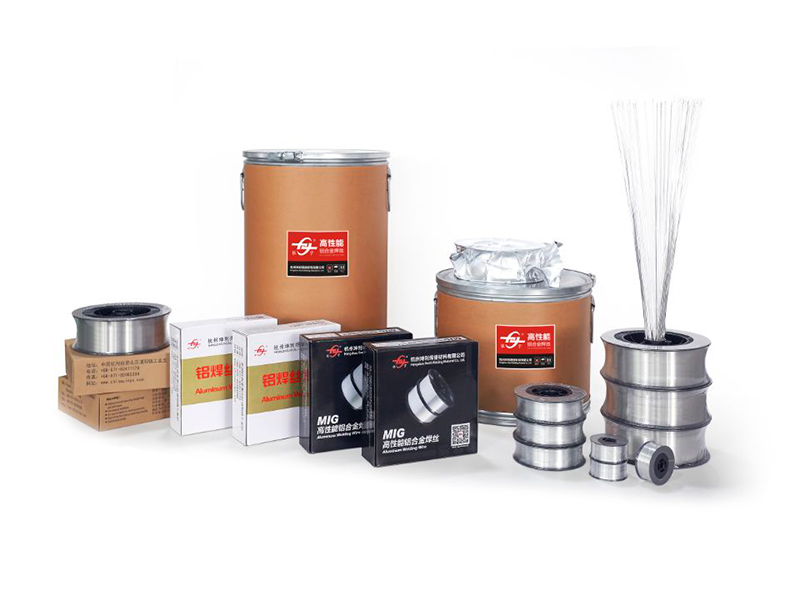
После того, как материал подготовлен, его перерабатывают в проволоку необходимого диаметра. Этот этап требует тщательного контроля, поскольку проволока, заметно меняющая размер, может по-разному вести себя при подаче.
Волочение проволоки постепенно уменьшает материал до необходимых размеров. За процессом нужно следить, чтобы провод оставался в заданном диапазоне. Состояние оборудования, поведение материала и настройки обработки могут повлиять на окончательный диаметр.
Проверка проволоки во время производства, а не ожидание окончания, может помочь выявить изменения раньше. Если появляются необычные отклонения, производственный персонал может проверить соответствующий этап обработки, прежде чем затронуто больше материала.
Контроль диаметра обычно включает в себя несколько практических шагов:
- Проверка проволоки в подходящих точках во время обработки
- Сравнение измерений с требуемой спецификацией
- Наблюдение за постепенными изменениями, а не только за очевидными дефектами
- Проверка готовых рулонов перед упаковкой
- Ведение записей измерений, связанных с соответствующей партией продукции
Стабильный диаметр также связан со способом движения проволоки через подающее оборудование. По этой причине контроль размеров — это не просто вопрос внешнего вида. Это часть обеспечения предсказуемости обращения во время последующего использования.
Почему качество поверхности сварочной проволоки для алюминия имеет значение?
Поверхность алюминиевой сварочной проволоки во время использования напрямую контактирует с питающими компонентами и окружающей средой. Поэтому ее состояние может влиять на то, насколько плавно движется проволока и насколько чисто она входит в процесс сварки.
Проблемы с поверхностью могут возникнуть во время погрузочно-разгрузочных работ, волочения, намотки или хранения материала. Царапины, остатки, грязь и нежелательные изменения поверхности должны быть выявлены до упаковки готовой проволоки.
Проверка поверхности может проводиться наряду с проверкой размеров. Рассмотрение проволоки при подходящем освещении может помочь обнаружить видимые следы, а процедуры очистки и обращения могут снизить вероятность загрязнения во время производства.
Следующая зависимость полезна при рассмотрении качества поверхности:
Обращение с материалами → Обработка → Состояние поверхности → Поведение при подаче
Каждый этап может влиять на следующий. Если проволока покидает производство с проблемой поверхности, которую можно было бы избежать, эта проблема может стать более заметной, когда проволока проходит через оборудование.
Поэтому для производителей алюминиевой сварочной проволоки контроль поверхности должен продолжаться на протяжении всего производства, а не рассматриваться только как окончательная визуальная проверка. Чистота оборудования, бережное обращение и подходящая упаковка – все это играет важную роль в защите готовой проволоки.
Как состояние проволоки влияет на производительность подачи
Производственный процесс в конечном итоге связан с обращением с проволокой во время сварки. Проблемы с подачей могут доставлять неприятности, поскольку причина не всегда кроется в самом сварочном оборудовании. Состояние провода также может быть частью картины.
Одним из факторов является постоянство диаметра. Состояние поверхности другое. Способ намотки проволоки на катушку также может влиять на то, как она покидает упаковку.
Например, проволока с неравномерной намоткой может не плавно сходить с катушки. Поврежденная поверхность может создавать дополнительное сопротивление при движении проволоки по пути подачи. Материал, состояние которого неоднородно, также может вести себя по-разному на разных участках катушки.
| Состояние провода | Возможный эффект при обращении | Производственная точка для рассмотрения |
| Неравномерный диаметр | Неравномерное движение | Проверка чертежей и размеров |
| Отметины на поверхности | Повышенный контакт во время кормления | Обращение и осмотр поверхности |
| Загрязнение | Нежелательные остатки во время использования | Очистка и хранение |
| Неравномерная намотка | Неравномерный выпуск шпули | Процесс намотки |
| Поврежденный провод | Прерывание кормления | Обработка и окончательная проверка |
Вот почему производители должны рассматривать готовую проволоку как продукт, который должен работать как непрерывная длина, а не просто как совокупность отдельных секций. Консистенция на катушке имеет значение, когда проволока используется постоянно.
Как наматывается алюминиевая сварочная проволока для равномерной подачи
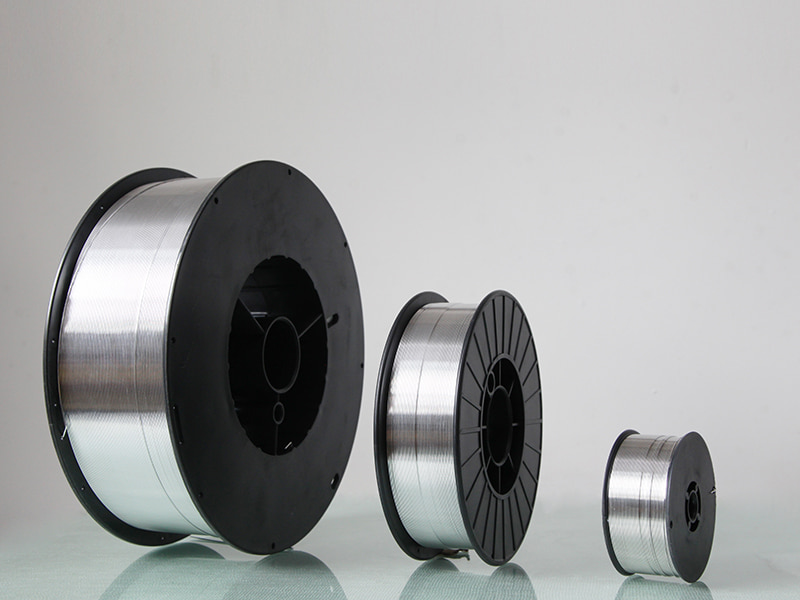
После того, как проволока прошла основные этапы обработки и контроля, ее необходимо намотать на выбранную катушку. Это может показаться простым этапом упаковки, но качество намотки может повлиять на то, как проволока будет высвобождаться позже.
Проволока должна располагаться равномерно по катушке, а не пересекаться хаотично или образовывать свободные участки. Соответствующее натяжение намотки помогает сохранять целостность катушки, избегая при этом ненужного давления на провод.
Состояние самой шпули также имеет значение. Поврежденная или неподходящая катушка может повлиять на хранение и обращение, а плохая намотка может затруднить контролируемый выход проволоки из катушки.
На этом этапе производственный персонал может обратить внимание на:
- Равномерное размещение проводов
- Соответствующее натяжение обмотки
- Безопасное состояние катушки
- Отсутствие видимых повреждений проводов.
- Четкая идентификация продукта
- Защита при последующей упаковке
Поэтому для производителей алюминиевой сварочной проволоки намотка является частью качества продукции, а не просто задачей внешней упаковки. Правильно подготовленная катушка облегчает поддержание связи между качеством изготовления и фактическим использованием.
Какие проверки качества проводятся перед отправкой сварочной проволоки для алюминия?
Перед отправкой готовую продукцию необходимо проверить на соответствие требованиям, установленным при производстве и закупке. Цель состоит в том, чтобы подтвердить, что продукт, покидающий предприятие, правильно идентифицирован, правильно упакован и находится в ожидаемом состоянии.
Итоговая проверка может объединить несколько проверок, уже появившихся на разных этапах. Это не означает, что необходимо повторять каждую производственную проверку одинаково. Вместо этого финальная проверка обеспечивает точку, на которой готовый продукт можно оценить как единое целое.
Заключительная проверка может рассмотреть:
- Соответствует ли проволока запрошенному материалу.
- Соответствует ли диаметр проволоки согласованной спецификации.
- Приемлемо ли состояние видимой поверхности.
- Правильно ли намотана проволока на предназначенную катушку.
- Защищает ли упаковка продукт во время транспортировки.
- Соответствует ли идентификация продукта производственным записям.
Упаковка заслуживает особого внимания, поскольку проволока может быть повреждена после выхода из производственной линии. Поврежденная, плохо запечатанная или неправильно маркированная упаковка может создать проблемы, даже если сам провод прошел предыдущие проверки.
Для производителей алюминиевой сварочной проволоки проверка отгрузки также предоставляет последнюю возможность выявить несоответствия до того, как продукт достигнет покупателя. Четкие записи упрощают соединение готовой катушки с информацией о ее производстве и проверке.
Что покупателям следует проверить у производителей алюминиевой сварочной проволоки
Покупателям не нужно самостоятельно проверять каждый этап производства, но им необходимо достаточно информации, чтобы подтвердить, что поставляемый провод соответствует предполагаемому применению и требованиям покупки.
Разговор следует начать с самого продукта. Тип материала, диаметр проволоки, расположение катушек, упаковка и применимые требования к качеству должны быть четко указаны до начала производства.
Также полезно спросить, как производитель обрабатывает идентификацию материалов и производственные записи. Эти детали могут помочь прояснить, как разделяются разные типы проволоки и как готовая продукция связана с информацией о ее производстве.
Перед размещением заказа покупатели могут проверить следующее:
- Требуемый тип алюминиевого сплава
- Требуемый диаметр проволоки
- Требования к катушке и намотке
- Ожидания по состоянию поверхности
- Упаковка
- Идентификация продукта
- Инспекция documents available with the shipment
- Отслеживание производственных партий
Четкая спецификация сокращает ненужное взаимодействие между закупочной стороной и производственной стороной. Это также дает Производители алюминиевой сварочной проволоки определенная ссылка при подготовке заказа.
Тот же принцип применяется, когда покупатель получает посылку. Этикетку продукта, состояние катушки, упаковку, внешний вид проволоки и сопроводительную документацию можно проверить на соответствие требованиям первоначального заказа.
Таким образом, контроль качества не ограничивается одной точкой контроля. Он начинается с поступления материала в производство, продолжается обработкой сплавов и проволокой, а также распространяется на проверку поверхности, намотку, упаковку и отправку. Когда каждый этап имеет четкую цель, производители и покупатели имеют более последовательную основу для обсуждения качества сварочной проволоки для алюминия.
сопутствующие товары
-
 Посмотреть больше
5154 Сварочная проволока из алюминиевого сплава
-
 Посмотреть больше
ER4043 Кремниевая алюминиевая сварочная проволока
-
 Посмотреть больше
ER4047 Алюминиевая сварочная проволока Mig
-
 Посмотреть больше
ER5154 Проволока из сплава Al-Mg
-
 Посмотреть больше
ER5087 Сварочная проволока для магния и алюминия
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5183
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5356
-
 Посмотреть больше
ER5554 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER5556 Алюминиевая сварочная проволока
-
 Посмотреть больше
Алюминиевая сварочная проволока ER1100
-
 Посмотреть больше
ER5754 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER2319 Алюминиевая сварочная проволока

