
Алюминиевая сварочная проволока MIG против алюминиевой сварочной проволоки TIG: руководство по выбору
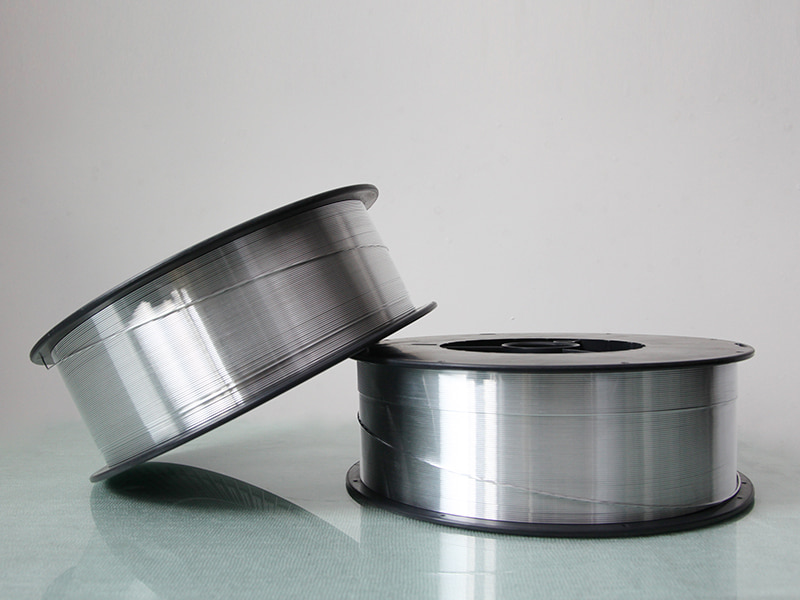
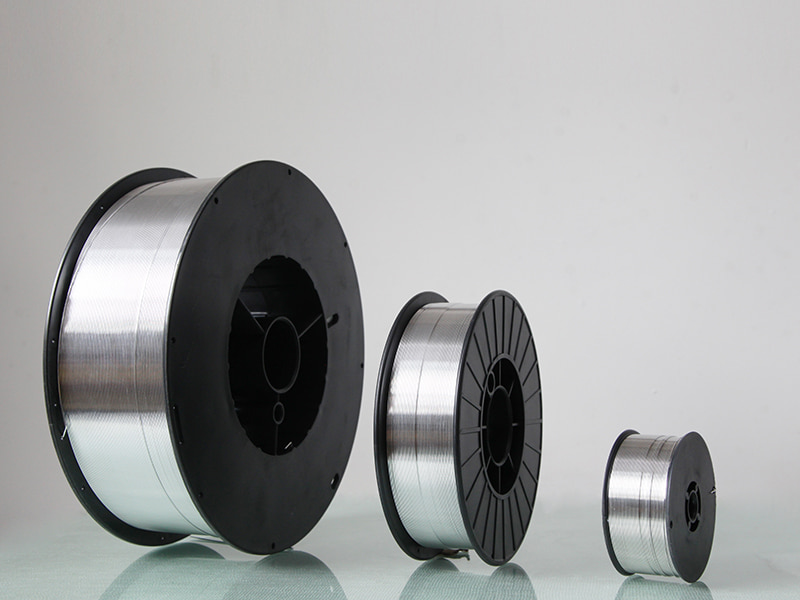
Выбор в цехе между проволокой для сварки алюминия MIG и стержнем для сварки алюминия TIG редко сводится к тому, что какой-то один продукт лучше. Катушка проволоки ЭР5356 MIG массой 12 кг и связка прямых стержней TIG ER5356 массой 1 кг имеют один и тот же номер сплава, но они предназначены для разных производственных реалий. Проволока MIG должна проходить через вкладыш, контактный наконечник и сопло без образования гнезд или обратного сгорания. Стержень TIG должен оставаться прямым, чистым и легко подавать вручную в небольшую лужу. Одна и та же металлургия ведет себя по-разному, когда осаждение происходит автоматически, а не вручную.
Вывод в одном предложении: Выбирайте проволоку для сварки алюминия MIG, если вам нужна скорость наплавки на материал толщиной 3 мм и более; Выбирайте пруток для сварки алюминия TIG, если вам нужен контроль нагрева и косметическая обработка швов на тонких срезах или критических корневых проходах.
Различия в процессах, которые меняют выбор наполнителя
При сварке алюминия MIG используется непрерывный проволочный электрод и электрическая дуга, которая плавит как основной металл, так и проволоку. Для сварки алюминия TIG используется неплавящийся вольфрамовый электрод, дуга переменного тока и отдельный присадочный стержень. Эта разница влияет на то, как вы покупаете присадочный металл и обращаетесь с ним.
| Точка сравнения | Алюминиевая сварочная проволока MIG | TIG алюминиевый сварочный стержень |
|---|---|---|
| Форма заполнения | Непрерывная намотанная проволока | Отрежьте стержень или проволоку, подаваемую вручную |
| Контроль тепла | Настройка по напряжению, подаче проволоки и триггеру | Ножная педаль мгновенно регулирует силу тока |
| Практическая толщина | Лучше всего от 3 мм и выше | Лучше всего от 0,8 мм до 6 мм. |
| Скорость осаждения | Высокий; несколько кг в час на длинных суставах | От низкой до умеренной; ограничено кормлением с рук |
| Внешний вид сварного шва | Слегка выпуклая, коммерческая отделка | Гладкая, чистая, легко управляемая на видимых поверхностях. |
| Типичные дефекты | Проблемы с подачей, пригорание, пористость | Вольфрамовые включения, блуждание дуги, искажение |
| Навыки оператора | Настройка имеет решающее значение; технику легче освоить | Высокий уровень ручного труда; координация горелки и стержня |
В обоих процессах используется 100% аргон или смесь аргона и гелия для алюминия. Ни одна из них не использует порошковую проволоку в обычном производстве. Ассортимент сплавов одинаков для проволоки MIG и стержней TIG, поэтому требования к процессу и соединениям определяют окончательное решение о покупке в большей степени, чем просто семейство сплавов.
Семейства сплавов: наполнители 4ххх и 5ххх
Стержни TIG и проволока MIG доступны из одних и тех же семейств сплавов. Чтение «стержень» в номере детали не означает более низкое качество; это означает, что материал отрезан по длине и предназначен для ручной подачи. Логика металлургического выбора остается прежней.
Серия 4xxx: наполнители на основе кремния
ЭР4043 является присадкой по умолчанию для сварки 6061, 6063 и многих деталей из литого алюминия. Он содержит около 5% кремния, что обеспечивает текучесть лужи, хорошее смачивание и стойкость к горячему растрескиванию. Он щадит грязные или смешанные недрагоценные металлы и хорошо работает как при сварке MIG, так и при сварке TIG. Компромиссом является более низкая прочность после сварки и серый или темный оттенок после анодирования. Для ремонтных работ и тонких выдавливаний, ER4043 кремниево-алюминиевая сварочная проволока часто является первым выбором.
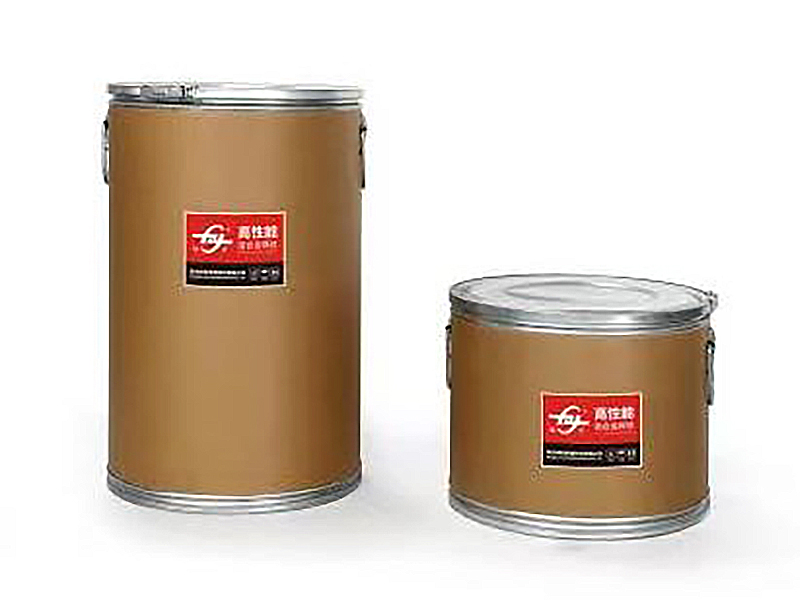 ER4043 Алюминиевая сварочная проволока производители,поставщики Как китайские производители алюминиевой сварочной проволоки ER4043 и поставщики OEM / ODM, компания Hangzhou Kunli сварочных материалов Co., Ltd. предоставляет оптовые поставки ... Посмотреть продукт →
Серия 5ххх: Филлеры на основе магния
В ER5356 добавляется примерно 5% магния, что обеспечивает более высокую прочность на разрыв, лучшее соответствие цвета после анодирования и более высокую коррозионную стойкость в морской атмосфере. Это обычный стержень TIG для ремонта лодок и архитектурных рельсов, а также обычная проволока MIG для рам, прицепов и сосудов под давлением. Для основного металла 5083 ЭР5183 обеспечивает несколько более высокую прочность после сварки и лучшую эксплуатацию в соленой воде, чем ER5356. Предприятия, занимающиеся сваркой морского алюминия, часто переходят на Алюминиевая сварочная проволока ER5183 для структурных работ. Если после сварки соединение должно соответствовать цвету анодированного покрытия, Алюминиевая сварочная проволока ER5356 остается эталонным выбором.
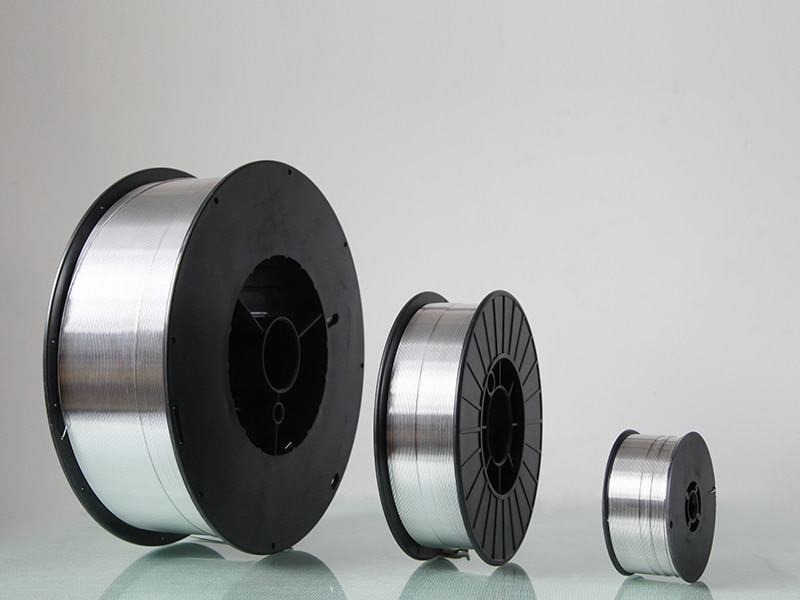 Алюминиевая сварочная проволока ER5356 - Производитель Kunliwelding Kunli — ваш оптовый продавец алюминиевой сварочной проволоки ER5356, предлагающей идеальную коррозионную стойкость и прочность. Подходит для морских,... Посмотреть продукт →
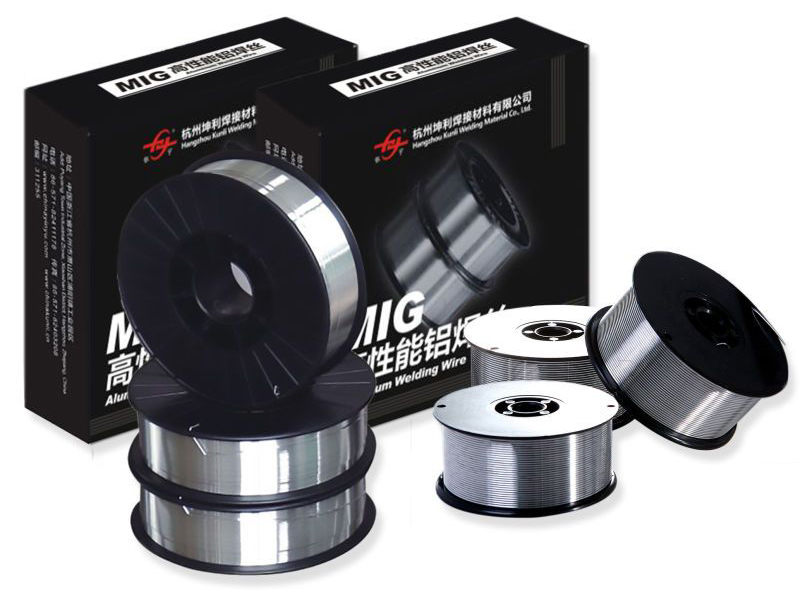 Алюминиевая сварочная проволока ER5183 Производители - Поставщики Kunli Алюминиевая сварочная проволока ER5183, поставляемая производителем Kunli, подходит для автомобильной и промышленной сварки, обладает высокой прочностью и исправностью. Посмотреть продукт →
| Сплав | Серия | Ключевое дополнение | Лучшие недрагоценные металлы | Анодирование | Типичное использование |
|---|---|---|---|---|---|
| ER4043 | 4xxx | 5% Си | 6061, 6063, литые | От серого до темного | Экструзия, шлифы, ремонт отливок |
| ER5356 | 5xxx | 5% мг | 5052, 5083, 6061 | Хорошее соответствие цвета | Морской, архитектурный, автомобильный |
| ER5183 | 5xxx | ~5% Mg плюс небольшие уточнения | 5083, 5086, 5052 | Небольшая разница в цвете | Корабли, танки, высокопрочные изделия |
Если вы свариваете алюминий серии 6xxx, наполнитель 4xxx обычно является более безопасным выбором, когда основными рисками являются растрескивание и растекание. Если вам нужна прочность и устойчивость к коррозии основного металла 5ххх, используйте наполнитель 5ххх. Это правило применимо как к намотанной проволоке MIG, так и к прямым стержням TIG.
Практические критерии выбора сварочного цеха
Следующим шагом будет сопоставление формы-заполнителя с вакансией. Используйте следующие рекомендации:
- Выбирайте стержень для сварки алюминия TIG, если стык виден, основной металл тонкий или если спецификация требует минимальных искажений.
- Выбирайте проволоку для сварки алюминия MIG, если у вас длинные соединения, толстые секции или график производства, который зависит от непрерывной производительности.
- Подберите присадочный сплав к основному металлу: 4xxx для 6xxx и отливок, 5xxx для 5xxx и некоторых применений 6xxx.
- Проверьте диаметр: стержень диаметром 1,6 мм удобен для сварки TIG на листе толщиной 2–3 мм, а проволока MIG диаметром 1,2 мм является обычной отправной точкой для производственной сварки.
Должность и доступ также имеют значение. Горелка TIG может достигать узких углов и внутренних профилей с помощью более короткого стержня. MIG-пистолет быстрее справляется с длинными горизонтальными угловыми швами и вертикальными сварными швами после того, как оператор освоит эту технику. Если вы устанавливаете автоматизированный или роботизированный участок, проволока MIG почти всегда является практическим решением, поскольку она обеспечивает согласованные данные подачи и процесса.
Пошаговое описание того, как объединить эти переменные, см. в нашей статье. руководство по выбору присадки для алюминия MIG и TIG . В нем собраны сведения о сопоставлении основного металла, настройках подачи проволоки и типичных дефектах.
Вопросы качества и закупок, определяющие стоимость проекта
Алюминиевый присадочный металл не является товаром, если поставщик не может контролировать производственный процесс. Видимые различия проявляются в показателях брака, переделок и задержек доставки.
- Чистота поверхности. Оксид алюминия поглощает влагу из воздуха. Плохая подготовка поверхности приводит к образованию пор в сварных швах как MIG, так и TIG.
- Допуск на диаметр. Проволока, выходящая за пределы допуска, изменяет как подачу, так и объем наполнителя. Для стержней TIG та же проблема касается контроля лужи.
- Литье и спираль. При использовании проволоки MIG открытая заливка или неправильная спираль приводят к спутыванию проволоки, слипанию проволоки и неравномерному поведению дуги.
- Прямолинейность. Изогнутые стержни TIG трудно точно подавать, и они создают нестабильность при длинных ручных сварных швах.
- Прослеживаемость. Номера плавок и сертифицированные механические свойства имеют большее значение, когда сварной шов будет проверяться третьей стороной.
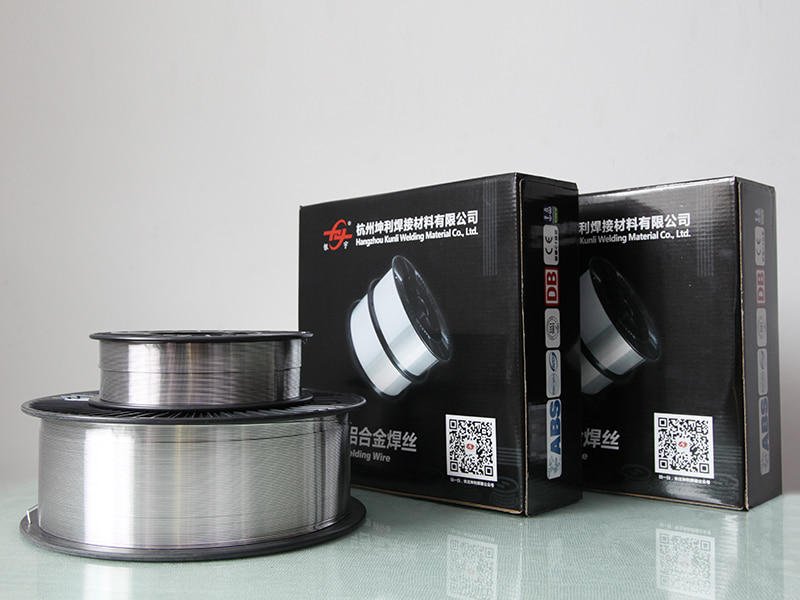
На нашем заводе проволока MIG в бухтах и отрезные стержни TIG производятся с использованием одинаковых процедур контроля и проверки сплавов. Такие сертификаты, как DB, CE, ABS, DNV и CCS, поддерживают морские, железнодорожные и связанные с давлением применения. Когда вы работаете с опытным производитель сварочной проволоки для алюминия , вы можете запросить сертификаты испытаний, отчеты о размерах и отслеживание партии перед отправкой материала.
Вывод: покупайте форму, соответствующую суставу.
Если выразить решение одним предложением: для толстых производственных работ купите проволоку для сварки алюминия MIG; для точных, низкотемпературных соединений купите пруток для сварки алюминия TIG.
Многие магазины покупают и то, и другое, потому что набор приложений меняется от работы к работе. Ремонтной мастерской могут потребоваться только стержни TIG для тонкого листа, небольших резервуаров и видимых рам. Производственной линии может потребоваться десять катушек проволоки MIG для одной партии. Если вы выполняете оба типа работ, поставщик, который может поставить оба продукта из одной плавки, упростит ваши инвентаризации и документацию.
Когда вы сравниваете цены, сравнивайте общую стоимость готового сварного шва, а не только стоимость за килограмм. Проволока MIG выглядит дешевле в больших катушках, но настройка и поток защитного газа могут свести на нет это преимущество при коротких работах. Стержни TIG легко хранить и не требуют устройства подачи проволоки, но время оператора часто обходится дороже.
Сохраняйте простую спецификацию материала, проверяйте систему качества поставщика и выбирайте форму, которую действительно может поддерживать ваше оборудование и объем производства. Если вы планируете крупный заказ или проверку нового процесса, поговорите с надежный поставщик присадочного металла из алюминия о сплаве, диаметре и вариантах упаковки.
NEXT:Что влияет на срок хранения алюминиевой сварочной проволоки 4943
сопутствующие товары
-
 Посмотреть больше
5154 Сварочная проволока из алюминиевого сплава
-
 Посмотреть больше
ER4043 Кремниевая алюминиевая сварочная проволока
-
 Посмотреть больше
ER4047 Алюминиевая сварочная проволока Mig
-
 Посмотреть больше
ER5154 Проволока из сплава Al-Mg
-
 Посмотреть больше
ER5087 Сварочная проволока для магния и алюминия
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5183
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5356
-
 Посмотреть больше
ER5554 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER5556 Алюминиевая сварочная проволока
-
 Посмотреть больше
Алюминиевая сварочная проволока ER1100
-
 Посмотреть больше
ER5754 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER2319 Алюминиевая сварочная проволока

