
Почему важна намотка катушки для сварочной проволоки 5183
Сварочная проволока может покинуть завод в виде аккуратно намотанной катушки, лежащей на поддоне и готовой к отправке, но этот опрятный внешний вид не расскажет всей истории того, что происходит внутри. Для сварочной проволоки 5183 способ намотки проволоки влияет на то, как она хранится, транспортируется, снимается с катушки и подается в сварочный процесс, когда достигает цеха.
Это делает намотку катушки настоящей частью подготовки продукта, а не каким-то простым этапом упаковки, выполняемым в конце. Для производителей процесс намотки включает в себя несколько взаимосвязанных факторов, включая натяжение проволоки, расположение слоев, состояние катушки, методы обращения и защиту во время транспортировки на большие расстояния.
Небольшое изменение в одной части этого процесса может повлиять на то, что произойдет в тот момент, когда клиент откроет упаковку и начнет подавать проволоку в свое оборудование. Именно поэтому изделия из сварочной проволоки заслуживают рассмотрения в соответствии с их предполагаемым применением, а не группируются вместе только потому, что все они содержат алюминий.
Такие продукты, как алюминиевая сварочная проволока 4943 и китайская сварочная проволока 4043, могут предъявлять другие требования к материалам и применению, чем проволока 5183, тогда как алюминиевая плетеная проволока относится к совершенно другой категории продуктов, которую не следует путать ни с одной из них.
Что делает намотку катушки важной для сварочной проволоки 5183?
Катушка обеспечивает отправную точку процесса подачи проволоки и задает траекторию последующего движения. Во время сварки проволока должна покидать катушку упорядоченно и продолжать путь подачи без ненужных перерывов, которые могут замедлить работу оператора.
Если где-то на катушке намотка окажется неравномерной, проволока может не переходить одинаково от одной секции к другой. Это может привести к изменению натяжения или движения по мере продвижения проволоки от упаковки к сварочному оборудованию, находящемуся на расстоянии нескольких футов.
Контролируемый процесс намотки помогает производителям поддерживать постоянное расположение катушки, что может быть более важным, чем может показаться на первый взгляд.
| Обмотка Area | Рассмотрение производства |
| Размещение проводов | Следите за тем, чтобы слои располагались последовательно |
| Обмотка tension | Поддерживать контролируемый процесс намотки |
| катушка surface | Обеспечьте подходящую зону намотки. |
| Формирование слоев | Избегайте ненужного пересечения |
| Готовый пакет | Защищайте обмотку во время транспортировки. |
Целью здесь является не просто придание катушке аккуратного вида на полке. Эта договоренность действительно должна оставаться практичной с того момента, как клиент начнет тянуть провод и использовать его в реальных условиях.
Как натяжение обмотки влияет на расположение проводов?
Натяжение намотки определяет, насколько прочно проволока сидит на катушке во время производства. Если это натяжение меняется в процессе намотки, некоторые секции оказываются более тугими, а другие остаются заметно слабее, чем должны быть.
Это создает реальные различия в движении проволоки после ее вытягивания из катушки во время реальных сварочных работ. Свободная секция может легче смещаться при обращении с ней, в то время как слишком плотная секция может не освобождаться так же, как слои, находящиеся рядом с ней.
Поэтому производителям необходим процесс намотки, который действительно соответствует характеристикам проволоки и катушки, используемой для конкретной партии.
| Обмотка Condition | Возможный эффект |
| Неравномерное натяжение | Разные разделы могут выпускаться по-разному |
| Ослабленная обмотка | Проволока может двигаться внутри катушки |
| Чрезмерное напряжение | Расслабление может стать менее последовательным |
| Контролируемая обмотка | Поддерживает стабильное расположение слоев |
Правильный подход зависит от изделия из проволоки, конструкции катушки, используемого намоточного оборудования и предполагаемого применения, ожидающего на другом конце. Таким образом, одинаковое обращение с каждой алюминиевой сварочной проволокой на производственной линии может создать ненужные проблемы, которые проявятся позже во время использования клиентом.
Как расположение слоев влияет на подачу проволоки?
Каждый слой проволоки вносит свой вклад в общую структуру, скрепляющую катушку. Хорошо организованный слой позволяет следующему участку проволоки располагаться в действительно предсказуемом положении после того, как предыдущий слой будет снят.
Когда во время намотки провод перекрещивается или образует неправильные участки, путь выпуска становится заметно менее последовательным для того, кто подает его позже. Это важно, поскольку процесс подачи полностью зависит от непрерывного движения от катушки к сварочному оборудованию без резких остановок.
Проблема, спрятанная внутри упаковки, может оставаться незаметной до тех пор, пока катушка не окажется на кормушке и не будет вытаскиваться при ежедневном использовании.
| Состояние слоя | Учет кормления |
| Равномерные слои | Более предсказуемый выпуск проволоки |
| Нерегулярные слои | Может изменить сопротивление отпусканию |
| Пересеченные сечения | Может прервать расслабление |
| Свободные участки | Может допускать нежелательное движение |
Для производителей проверка схемы намотки во время производства может помочь выявить проблемы еще до того, как готовая катушка достигнет стадии упаковки. Это также дает производственным командам реальную возможность изучить, влияют ли изменения в оборудовании или методах намотки на готовую продукцию с течением времени.
Почему важна сама катушка?
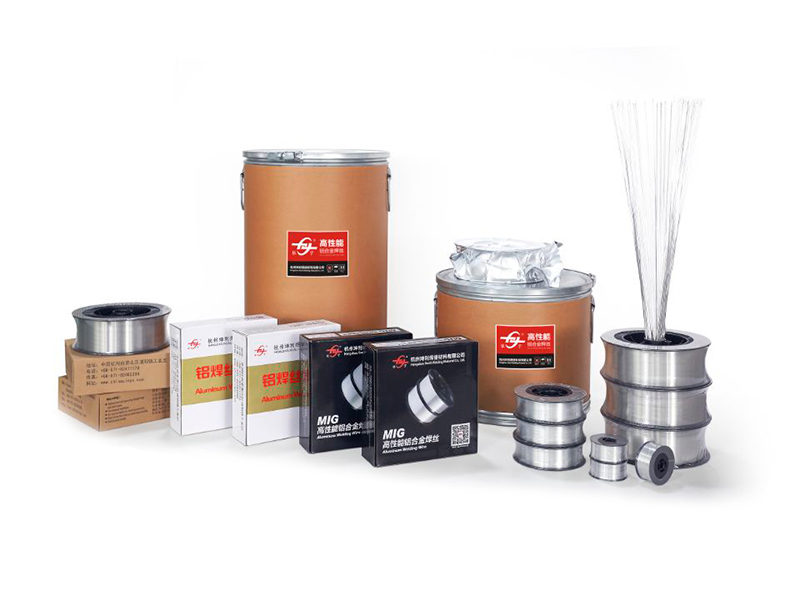
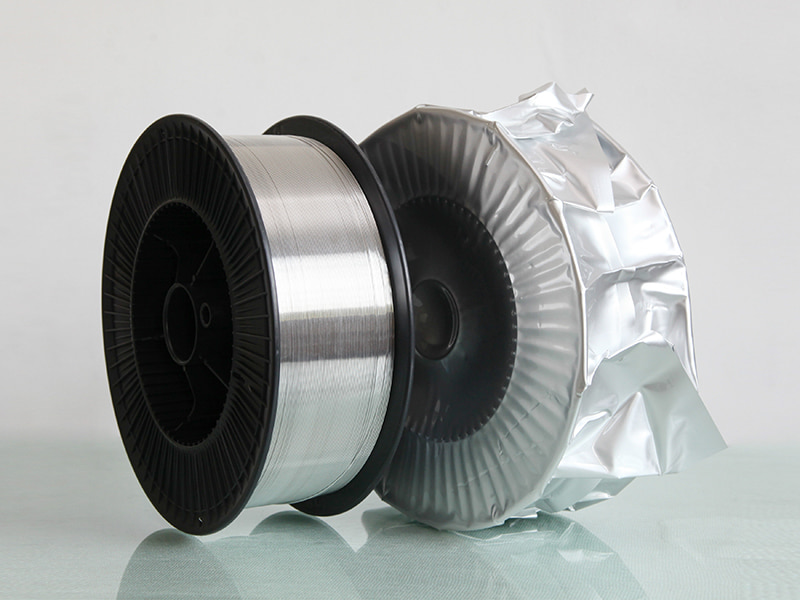
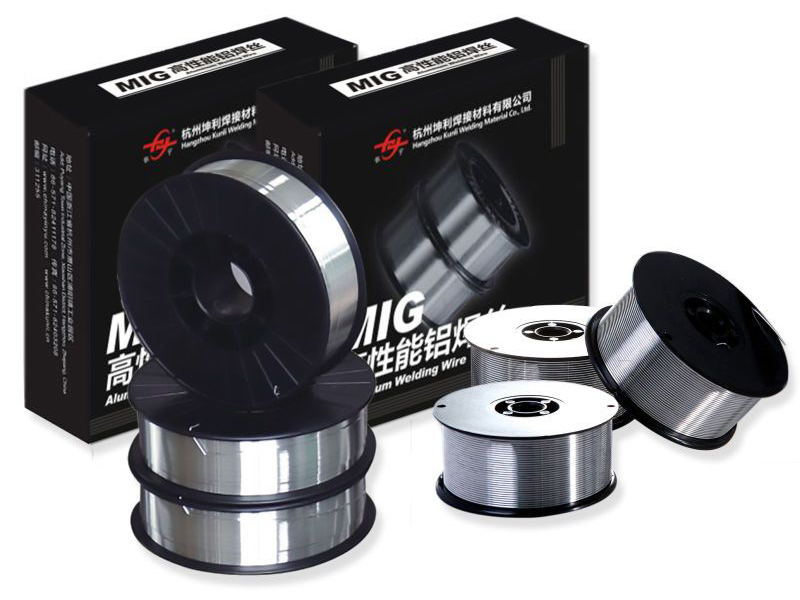
Катушка работает не просто как держатель, намотанный на сварочную проволоку. Его центральная часть напрямую поддерживает намотанный провод, а боковые конструкции помогают удерживать каждый слой на месте во время хранения и перемещения по складу или кузову грузовика.
Катушка также должна бесперебойно работать с запланированной системой подачи клиента, как только она прибудет на предприятие. Упаковка, с которой сложно обращаться или которую сложно расположить, может создать серьезные проблемы, даже если сама проволока была подготовлена с особой тщательностью.
По этой причине конструкция катушки и практика намотки действительно должны рассматриваться вместе, а не рассматриваться как отдельные решения.
| катушка Feature | Практическая роль |
| Обмотка surface | Поддерживает слои проводов |
| Боковая конструкция | Помогает удержать провод |
| Центральное отверстие | Позволяет позиционировать и обрабатывать |
| Структурная стабильность | Поддерживает транспортировку и хранение |
| Внешняя защита | Помогает сохранить готовую упаковку |
Выбор катушки должен отражать конкретную проволочную продукцию и то, как она будет фактически доставляться покупателям. Производителям, обслуживающим нескольких разных клиентов, также может потребоваться одновременное управление несколькими форматами катушек, проходящих через их производственную систему.
Как намотка может повлиять на сварочную проволоку 5183 во время производства?
Производство не заканчивается с момента формирования проволоки и подготовки к намотке. Проволоку еще нужно намотать, упаковать, хранить, перемещать по складу и в конечном итоге доставить потребителю, ожидающему на другом конце.
Каждый из этих этапов может повлиять на состояние готовой катушки способами, которые не всегда очевидны сразу. Таким образом, производственная линия может рассматривать намотку как часть более широкого процесса обеспечения качества, а не как отдельный заключительный этап.
Операторы могут следить за тем, равномерно ли уложена проволока, остается ли катушка устойчивой во время намотки и нет ли на готовых слоях каких-либо видимых неровностей, на которые стоит обратить внимание. Такое наблюдение помогает выявить проблемы до того, как упаковка закрепит все на своих местах.
Для производителя сварочной проволоки 5183 настоящая цель — убедиться, что готовая катушка соответствует той же заботе, что и проволока на более ранних этапах производства. Сама упаковка не должна создавать проблем с обращением, которых можно было бы избежать, если проволока уже правильно подготовлена.
Что происходит, когда намотка непоследовательна?
Непостоянная намотка создает ряд практических проблем, которые начинают проявляться, как только катушка покидает завод. Часть проволоки может двигаться не так, как окружающие слои, или перекрещенная область может прервать нормальный путь высвобождения во время использования.
При непрерывном использовании эти изменения становятся более заметными просто потому, что проволока снова и снова выдергивается из катушки на протяжении всей смены. При этом оператор может испытывать нерегулярные движения, которые, по-видимому, связаны с системой подачи, установленной на его машине.
Однако реальный источник может находиться дальше от самой катушки, а не где-либо рядом с оборудованием.
| Обмотка Issue | Возможный результат |
| Перекрещенный провод | Трудное раскручивание |
| Неровные слои | Нерегулярный выпуск |
| Свободные секции | Нестабильное движение проволоки |
| Поврежденная обмотка | Обработка трудностей |
| Плохая защита упаковки. | Повышенный риск повреждения обмотки |
Это не означает, что все проблемы с кормлением связаны только с катушкой. Полный путь подачи, состояние оборудования, способ его установки и общий метод обращения могут в равной степени влиять на движение проволоки, поэтому производителю действительно следует рассматривать намотку катушки как часть общей системы, а не как единственного возможного виновника.
Как качество обмотки связано с качеством продукции?
Качество продукции часто обсуждается исключительно с точки зрения самой проволоки, уделяя особое внимание состоянию материала, качеству поверхности, размерам и стабильности производства. Это разумная отправная точка, но то, как готовая проволока фактически представляется покупателю, не менее сильно влияет на ее практическое использование.
Катушка с неравномерной намоткой может создать серьезные трудности в обращении, даже если сама проволока соответствует всем предполагаемым производственным требованиям на бумаге. Именно поэтому качество намотки заслуживает рассмотрения как части готового продукта, а не как отдельная второстепенная мысль.
| Качество Area | Производственный фокус |
| Состояние провода | Последовательная подготовка |
| Обмотка | Стабильное расположение слоев |
| катушка | Подходящая структура |
| Упаковка | Защита во время движения |
| Идентификация | Очистить информацию о продукте |
Такой более широкий взгляд помогает производителям рассматривать проволоку как отдельный материал, изолированный друг от друга. Покупатель получает полный комплект продукции, и каждая часть этого комплекта формирует его реальный опыт работы с проволокой, когда она поступает в магазин.
Как производители должны проверять готовую катушку?
Проверка не требует сложных процедур или специального оборудования для выявления типичных проблем. Простой визуальный осмотр может выявить очевидные проблемы с намоткой еще до того, как катушка будет упакована для отправки.
Производственный персонал может искать неровные слои, незакрепленные участки, перекрещенную проволоку, поврежденные участки катушек или признаки того, что упаковка сместилась во время перемещения где-то на линии. В ходе проверки также можно определить, правильно ли подготовлена катушка к следующему этапу транспортировки.
Здесь может помочь простой производственный контрольный список. Проверьте расположение намотки, найдите видимые поперечные сечения, осмотрите конструкцию катушки, убедитесь, что проволока остается в пределах предполагаемой области намотки, осмотрите готовую упаковку и убедитесь, что маркировка продукта ясна и точна.
Эти проверки естественным образом вписываются в обычное производство, не рассматривая намотку как отдельную деятельность, требующую дополнительного персонала. Вся цель состоит в том, чтобы выявить видимые проблемы, пока катушка все еще находится под контролем производителя, прежде чем она попадет в грузовик.
Как упаковка защищает качество намотки?
Готовая катушка может пройти проверку чисто и по-прежнему подвергаться реальным рискам при транспортировке. Коробки, места хранения, складские перемещения и погрузочные операции могут подвергать упаковку ударам и смещениям на пути.
Если внешняя упаковка не обеспечивает надлежащей защиты, расположение проводов может быть нарушено еще до того, как клиент получит товар. Поэтому упаковка имеет прямую связь с качеством намотки, а не отдельную.
Упаковка должна обеспечивать достаточную устойчивость катушки, а также защищать проволоку от ненужного контакта с материалами, находящимися вокруг нее во время транспортировки. Производители также могут подумать о том, насколько легко можно будет обращаться с упаковкой и хранить ее после прибытия на склад.
Упаковка, которую легко идентифицировать и переместить, помогает сократить количество ненужных манипуляций во время рутинных складских операций. Для клиентов B2B это оказывается особенно полезным, когда различные изделия из проволоки хранятся бок о бок на одном предприятии.
Чем отличается сварочная проволока 5183 от других алюминиевых сварочных проволок?
Различные сварочные проволоки для алюминия часто имеют разный состав материалов и предназначены для применения, даже если на полке они выглядят довольно похоже. Это означает, что процесс производства и упаковки должен разрабатываться вокруг конкретного продукта, а не рассматривать всю алюминиевую проволоку как взаимозаменяемую.
Алюминиевая сварочная проволока 4943 является примером другой алюминиевой сварочной проволоки, которая также может поставляться в катушках. Сварочная проволока China 4043 также связана со сваркой алюминия, но обращение с продукцией по-прежнему должно соответствовать конкретным требованиям к этой конкретной проволоке и ее предполагаемому использованию.
Одна и та же стратегия катушки не должна автоматически применяться к каждому продукту без учета его индивидуальных производственных характеристик.
| Продукт | Общие сведения о производстве |
| 5183 Сварочная проволока | Обмотка and feeding consistency |
| 4943 Алюминиевая сварочная проволока | Продукт-specific spool preparation |
| Китай 4043 Сварочная проволока | Контролируемая обработка и упаковка |
| Алюминиевая плетеная проволока | Различная структура продукта и применение |
Последний пример имеет значение, поскольку алюминиевую плетеную проволоку вообще не следует путать с алюминиевой сварочной проволокой. Плетеная проволока имеет совершенно другую структуру и обычно служит для гибких проводящих целей, а не для чего-либо, связанного со сваркой.
Использование четких категорий продукции помогает производителям и покупателям избежать путаницы при заказе, упаковке и хранении различных алюминиевых изделий рядом.
Как производители могут улучшить стабильность намотки?
Улучшение стабильности намотки начинается с полного понимания всего производственного процесса от начала до конца. Намоточное оборудование должно работать контролируемым образом, а операторам необходимо четкое представление о том, как следует располагать проволоку на любой катушке, выбранной для этого пробега.
Процесс может быть пересмотрен на нескольких этапах. Перед намоткой проверьте состояние катушки и правильно подготовьте проволоку, чтобы подготовить почву правильно.
Во время намотки наблюдение за натяжением и формированием слоев выявляет проблемы, пока их еще можно устранить. После намотки проверка готовой конструкции на наличие видимых неровностей дает еще один шанс выявить проблемы, а перед упаковкой, убедившись, что катушка остается стабильной и неповрежденной, замкните петлю перед отправкой.
Этот подход объединяет производство, проверку и упаковку в одну непрерывную цепочку, а не рассматривает их как отдельные, несвязанные задачи. Производители также могут сравнивать готовые катушки из разных производственных партий, чтобы выявить повторяющиеся проблемы с намоткой, которые стоит изучить.
Когда одна и та же проблема продолжает проявляться, производственные группы могут выяснить, связана ли она с настройкой оборудования, погрузочно-разгрузочными работами, состоянием катушек или просто с практикой оператора на полу.
Почему стабильность подачи проволоки важна для покупателей B2B?
Для B2B-покупателей реальная ценность сварочной проволоки тесно связана с тем, насколько легко она интегрируется в повседневную производственную работу, не прерывая смену. Клиент может купить проволоку, потому что на бумаге она соответствует конкретному применению сварки, но практический опыт также во многом зависит от того, как поступает продукция и насколько стабильно она подается с катушки.
Ненужные перерывы в подаче требуют дополнительных усилий и внимания для операторов, которые предпочитают сварку, а не устранение неполадок. Напротив, устойчивое расположение катушки делает весь переход от хранения к фактическому использованию намного проще для всех, кто находится на полу.
Именно поэтому при оценке поставщика сварочной проволоки покупатели могут захотеть не ограничиваться только описаниями материалов. Вопросы о методе намотки, вариантах катушек, упаковке, методах проверки и общей консистенции продукта могут дать реальное представление о том, как готовится проволока перед отправкой.
Как производители могут сбалансировать эффективность производства с качеством намотки?
Намотка является частью производственной линии, поэтому производителям, естественно, необходим процесс, позволяющий работать без постоянных задержек. В то же время спешка на одном этапе не должна создавать проблем, которых можно было бы избежать, которые проявятся позже в готовой катушке.
Практический подход объединяет скорость намотки, обработку проволоки, формирование слоев, проверку и упаковку в рамках одной скоординированной производственной системы, а не рассматривает каждое из них как отдельный остров. Если операторы снова и снова решают одну и ту же проблему с намоткой, это повторение может сигнализировать о том, что сам процесс требует более пристального внимания.
Четкий производственный поток может сократить количество ненужных переделок на протяжении всего процесса. Например, проверка состояния катушки перед намоткой может помочь предотвратить попадание поврежденной катушки в производство.
Проверка расположения слоев сразу после намотки также облегчает выявление проблем до того, как упаковка зафиксирует все на месте. Такое процессное мышление помогает поддерживать единообразие в работе, не создавая ненужных сложностей для команды, управляющей линией.
Что следует учитывать производителям при разработке катушек со сварочной проволокой 5183?
Катушка заслуживает внимания с того самого момента, как проволока достигает стадии намотки, а не как второстепенная мысль, добавленная позже. Производители могут изучить взаимосвязь между состоянием проволоки, намоточным оборудованием, конструкцией катушек, упаковкой и обращением с клиентами как единую цепочку.
Настоящая цель — создать готовую упаковку, которая будет оставаться практичной от производства до доставки и последующего использования на предприятии клиента. В частности, для сварочной проволоки 5183 это означает пристальное внимание к тому, как формируется каждый слой, как катушка удерживает проволоку на месте и как упаковка защищает всю конструкцию во время перемещения.
Тот же производственный подход можно перенести и на другие изделия из алюминиевой сварочной проволоки, сохраняя при этом для каждого из них свои особые требования к обращению. Четкое разделение сварочной проволоки и таких продуктов, как проволока в алюминиевой оплетке, также способствует более точному планированию производства и более четкому информированию покупателей о продукции.
Подготовка проволоки
Перед началом процесса намотки следите за состоянием проволоки и подготовкой катушки.
Обмотка Control
Контролируйте натяжение, формирование слоев и расположение проволоки на протяжении всего процесса намотки.
катушка Protection
Сохраняйте стабильность катушки и защищайте готовую обмотку во время упаковки и транспортировки.
Проверка производства
Осмотрите готовую катушку и поддерживайте соответствие производству, качеству, упаковке и обращению с ней.
Когда намотка рассматривается как часть производственного процесса, а не как простая задача по упаковке, подготовка катушки становится тесно связана со стабильностью подачи, обращением с продукцией, проверкой и общим качеством готовой упаковки сварочной проволоки, которая в конечном итоге попадает на чей-то верстак.
NEXT:Почему соответствие присадочного металла имеет значение при сварке?
сопутствующие товары
-
 Посмотреть больше
5154 Сварочная проволока из алюминиевого сплава
-
 Посмотреть больше
ER4043 Кремниевая алюминиевая сварочная проволока
-
 Посмотреть больше
ER4047 Алюминиевая сварочная проволока Mig
-
 Посмотреть больше
ER5154 Проволока из сплава Al-Mg
-
 Посмотреть больше
ER5087 Сварочная проволока для магния и алюминия
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5183
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5356
-
 Посмотреть больше
ER5554 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER5556 Алюминиевая сварочная проволока
-
 Посмотреть больше
Алюминиевая сварочная проволока ER1100
-
 Посмотреть больше
ER5754 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER2319 Алюминиевая сварочная проволока

