
Алюминиевая сварочная проволока для тонкого алюминия: объяснение ключевых факторов выбора
Установите лист 6061-T6 толщиной 1,6 мм на верстак с той же проволокой ER5356 диаметром 1,2 мм, которая прошла чисто на пластине диаметром 8 мм, и провал предсказуем: прожог в первой трети валика, деформация, которая поднимает лист, и пористость следует за каждым колебанием. Проволока, которая подходит для обработки толстых листов, не подходит для тонких сечений, поскольку тепловой баланс определяется выбором проволоки, а не настройками станка. Это факторы выбора, которые имеют значение, когда толщина основного металла составляет 3 мм или меньше.
Почему тонкий алюминий наказывает за неправильный выбор провода
Тонкий алюминий выходит из строя, когда подводящее тепло превышает то, что может отвести поперечное сечение, и выбор проволоки определяет, сколько тепла попадет в соединение.
Алюминий проводит тепло со скоростью примерно 237 Вт/мК, что в четыре-пять раз быстрее, чем мягкая сталь, а его температура плавления составляет всего 660 °C. Оксидный слой на поверхности плавится при температуре около 2072 °C. Этот промежуток между плавлением основы и пробитием оксида настолько узок, что любое дополнительное тепло от проволоки слишком большого размера немедленно проявляется в виде прожога или провисания.
Три фактора, связанных с проволокой, становятся критическими переменными при толщине проволоки менее 3 мм:
- Тепловложение: для плавления проволоки большего диаметра требуется более высокий ток, и тонкая секция не может поглотить эту энергию достаточно быстро.
- Сила дуги: толстая проволока 5xxx создает более горячую и агрессивную дугу, которая прорезает тонкий материал до того, как бассейн замерзнет.
- Текучесть: проволока, которая быстро смачивается, быстрее закрывает сварочную ванну, сокращая время, в течение которого расплавленная зона остается открытой на тонком листе.
Прожог возникает, когда сварочная ванна проникает на всю толщину сечения и расплавленный металл выпадает. На алюминии толщиной менее 3 мм прожог — это проблема выбора проволоки, а не проблема настроек.
Сначала семейство сплавов: 4xxx против 5xxx
Для тонкого алюминия семейство 4xxx (алюминий-кремний) является более безопасным по умолчанию, а провода 5xxx (алюминий-магниевый) зарезервированы для соединений, которым требуется соответствие их прочности или коррозии.
ER4043 и ER4047 — это два производителя проволоки 4xxx, на которые полагаются тонкие заготовки. Содержание кремния в них 5% и 12% соответственно снижает интервал плавления и повышает текучесть, поэтому сварочная ванна быстро смачивается и замерзает - быстрая заморозка является лучшей защитой от прожога. На недрагоценных металлах 6ххх, таких как 6061, проволока 4ххх также устойчива к горячему растрескиванию лучше, чем проволока 5ххх.
ER5356 и ER5183, «рабочие лошадки» 5xxx, обеспечивают более высокую прочность после сварки и хорошее соответствие цвета после анодирования недрагоценных металлов 5xxx. Компромисс при использовании тонкого листа — более жесткая дуга и более медленное смачивание ванны. Когда соединение действительно нуждается в прочности 5xxx, можно использовать ER5356 толщиной 1,0 мм; Толщина 1,2 мм редко оправдана для ложи толщиной 2 мм.
| Критерий выбора | ER4043 (Al-Si5) | ER5356 (Al-Mg5) |
| Лучшее совпадение недрагоценных металлов | 3xxx, 6xxx, 6061, литой алюминий | 5ххх, 5052, 5083, 5086 |
| Устойчивость к горячему растрескиванию на 6xxx | Высокий | Умеренный, требует осторожной техники |
| Прочность после сварки | Нижнее, около 170-200 МПа. | Высокийer, about 240-280 MPa |
| Текучесть на тонком листе | Отличное, быстрое смачивание | Нижняя, более жесткая дуга |
| Анодированный цвет соответствует | Темно-серый | Хорошее совпадение с базой 5xxx. |
| Риск прожога на 2 мм | Нижний | Высокийer |
Для большинства тонких секций 6xxx представленная ниже линейка продуктов ER4043 является практической отправной точкой для пробных запусков.
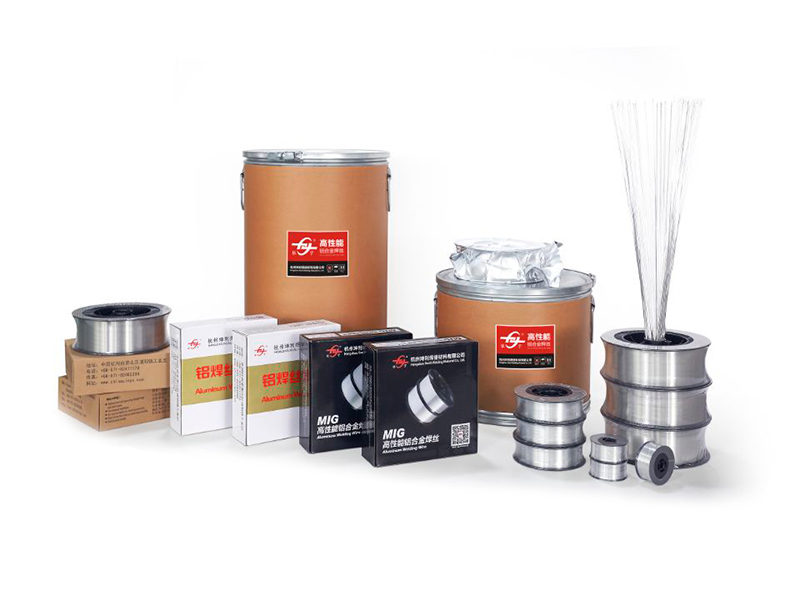
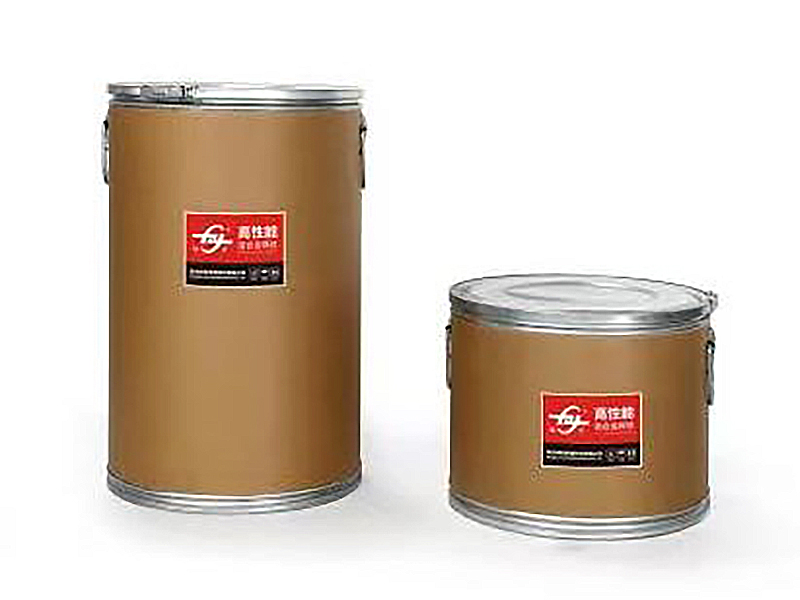 Кремниево-алюминиевая сварочная проволока ER4043 для тонких сечений 6xxx Этот присадочный металл с 5% содержанием кремния обеспечивает хорошую текучесть и проникающую способность, что делает его практичной отправной точкой для пробных испытаний тонких алюминиевых профилей 6xxx перед регулировкой диаметра проволоки. Посмотреть продукт →
Диаметр проволоки контролирует тепловложение
Диаметр проволоки является наиболее прямым фактором, влияющим на тепловложение: для алюминия толщиной менее 3 мм его падение с 1,2 мм до 1,0 мм или 0,8 мм перед тем, как коснуться напряжения или скорости движения.
Используйте толщину соединения, чтобы установить начальный диаметр, и рассматривайте текущий диапазон как следствие, а не входные данные. Для правильного плавления провода диаметром 1,2 мм требуется примерно 120–160 А; Проволока диаметром 0,8 мм полностью плавится при токе 60–90 А. На листе толщиной 2 мм эта разница представляет собой линию между четким валиком и рядом отверстий.
Кормление – это вторая половина проблемы диаметра. Алюминиевая проволока мягкая, а проволока диаметром 0,8 мм имеет примерно треть прочности колонны 1,2 мм. Вот почему допуски на литье и спирали имеют значение: литье, естественный диаметр проволочных петель, должно оставаться в пределах от 300 до 600 мм, тогда как спираль, вертикальный подъем над плоской поверхностью, не должна превышать 12 мм. Значения, выходящие за пределы этого диапазона, приводят к «птичьим гнездам», неустойчивому зажиганию дуги и нестабильному удлинению проволоки.
Для тонких 4xxx применений, где бассейн должен замерзнуть как можно быстрее, ER4047 с 12% кремния повышает текучесть еще больше, чем ER4043.
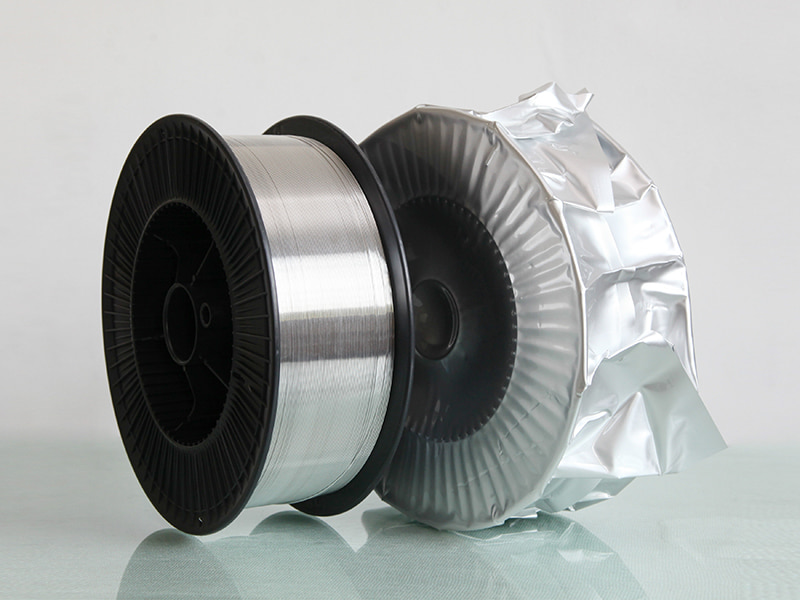
 ER4047 Алюминиевая сварочная проволока MIG с 12% кремния Эта проволока, содержащая 12% кремния, обеспечивает более высокую текучесть, чем ER4043, что помогает сварочной ванне быстрее замерзнуть при работе с тонкими деталями из стали 4xxx. Также обеспечивает превосходную коррозионную стойкость и низкую деформацию. Посмотреть продукт →
Постоянство решений по загружаемости и качеству поставок
Стабильная сварка тонких листов невозможна, если химический состав сплава, состояние поверхности и механические допуски различаются между катушками.
Пористость алюминия возникает в основном из-за водорода, привнесенного поверхностными оксидами, смазками для вытягивания и поглощенной влагой. Проволока, которая выглядит чистой, все же может содержать достаточно остатков, чтобы создать пористость в каждом сварном шве. Надежные поставщики контролируют всю линию - литье, гомогенизацию, волочение, очистку и намотку слоев - и подтверждают каждую плавку данными испытаний.
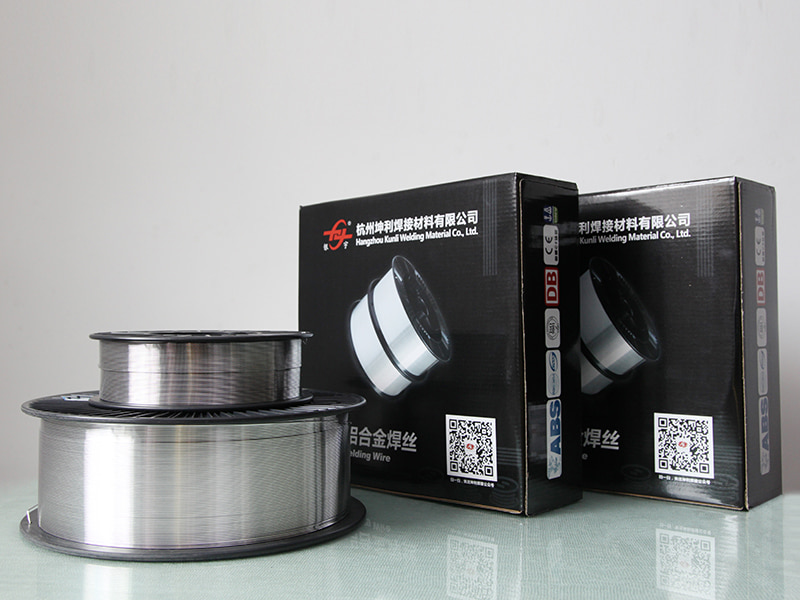
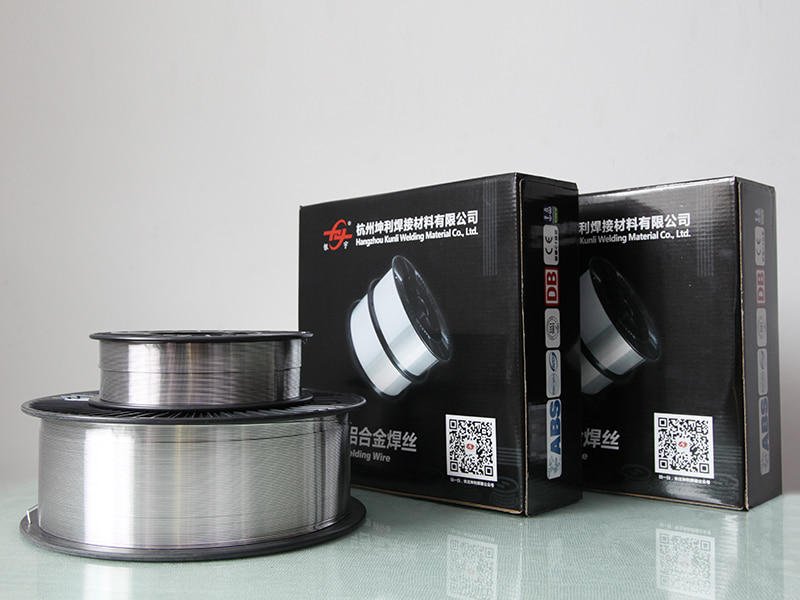
Сертификаты также указывают на то, какие отрасли уже обслуживает поставщик. Допустимые маркировки сторонних производителей для сварочной проволоки для алюминия включают БД, CE, АБС, ДНВ и CCS. Производитель, имеющий морские и железнодорожные сертификаты, прошел проверки, которые большинство производителей проволоки общего назначения никогда не предпринимают. Ханчжоу Куньли Сварочные материалы Лтд. Одним из таких производителей является: оно позиционирует себя как импортозамещающий производитель высокопроизводительной алюминиевой сварочной проволоки с более чем 20-летним опытом производства алюминиевой проволоки, годовой мощностью более 2500 тонн и примерно половиной своей продукции экспортируемой в более чем 30 стран мира.
Пятиэтапный процесс выбора
Приведенный ниже пятиэтапный рабочий процесс применим к любой работе с тонким алюминием, независимо от того, используете ли вы MIG, TIG или импульсную GMAW.
- Определите основной сплав и его отпуск. Подтвердите, является ли это сплавом серии 6xxx, например 6061-T6, или сплавом серии 5xxx, например 5083, поскольку только это определяет семейство наполнителей.
- Зафиксируйте семейство сплавов. Используйте 4xxx для тонкой заготовки 6xxx и 5xxx для тонкой заготовки 5xxx; прежде чем учитывать диаметр, сопоставьте присадку с основным металлом.
- Диаметр подберите из таблицы толщины. Начинайте с листа 0,8 мм до 1,5 мм и 1,0 мм от 1,5 до 3 мм; смещайтесь только на 1,2 мм, если ширина сустава превышает 3 мм.
- Проверьте данные о возможности подачи. Убедитесь, что длина проволоки составляет от 300 до 600 мм, длина спирали менее 12 мм, а также чистая, блестящая поверхность проволоки и стабильная намотка катушки.
- Запросите прослеживаемые документы о качестве. Перед первым пробным заказом попросите сертификат плавки, отчет о составе сплава и копии сертификатов, таких как DB, CE, ABS, DNV или CCS.
Проработка этих пяти точек занимает около десяти минут на каждую смену материала и устраняет большинство дефектов тонких листов еще до того, как они достигнут сварной ячейки. Для сокращенной версии той же логики краткое руководство по выбору провода на этом сайте все пять чеков сжимаются в одну справочную карту.
Часто задаваемые вопросы
Какая сварочная проволока для тонкого алюминия лучше?
Для большинства работ по тонкому алюминию толщиной от 1,5 до 3 мм отправной точкой по умолчанию является ER4043 с толщиной 1,0 мм. ER4047 — лучший выбор, когда вам нужна максимальная текучесть и максимально быстрая заморозка, а ER5356 подходит для недрагоценных металлов 5xxx, где прочность или соответствие цвета имеют большее значение, чем простота контроля.
Могу ли я использовать ER5356 для тонкого алюминия?
Да, с двумя условиями: основной металл должен быть сплавом 5ххх, а диаметр должен быть 1,0 мм или меньше. Поддерживайте низкую силу тока и высокую скорость движения, поскольку в противном случае более горячая дуга 5xxx приведет к прожогу.
 Алюминиевая сварочная проволока ER5356 для сплавов 5xxx и тонких листов Этот присадочный металл с 5% содержанием магния подходит для недрагоценных металлов 5xxx тонкого диаметра при диаметре 1,0 мм или меньше. Поддерживайте низкую силу тока и высокую скорость движения, чтобы избежать прогорания. Посмотреть продукт →
Какой диаметр проволоки лучше всего подходит для алюминия толщиной от 1,5 до 2 мм?
Используйте 0,8 мм для диапазона 1,5 мм и 1,0 мм для перехода к 2 мм. Оба поддерживают силу тока ниже 110 А, что дает сварочной ванне достаточно времени для затвердевания, прежде чем тепло проникнет во всю секцию.
Почему мой тонкий алюминиевый сварной шов продолжает трескаться?
Трещина на тонком листе 6ххх почти всегда является горячим растрескиванием из-за присадки с высоким содержанием магния или сварочной ванны недостаточного размера. Перейдите на ER4043 или ER4047, следите за чистотой соединения и увеличивайте скорость движения, чтобы лужа не застаивалась.
NEXT:Проволока из алюминиевого сплава для 3D-печати: свойства, применение и преимущества в аддитивном производстве металлов
сопутствующие товары
-
 Посмотреть больше
5154 Сварочная проволока из алюминиевого сплава
-
 Посмотреть больше
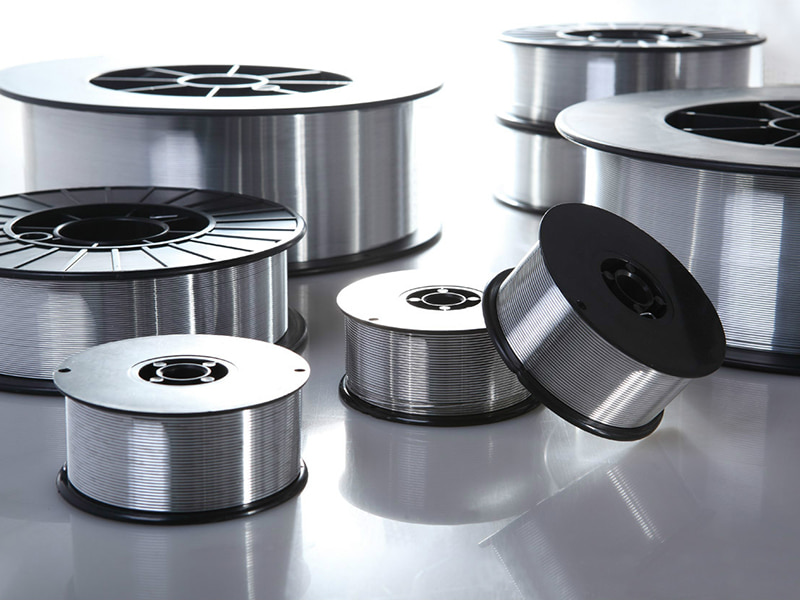
ER4043 Кремниевая алюминиевая сварочная проволока
-
 Посмотреть больше
ER4047 Алюминиевая сварочная проволока Mig
-
 Посмотреть больше
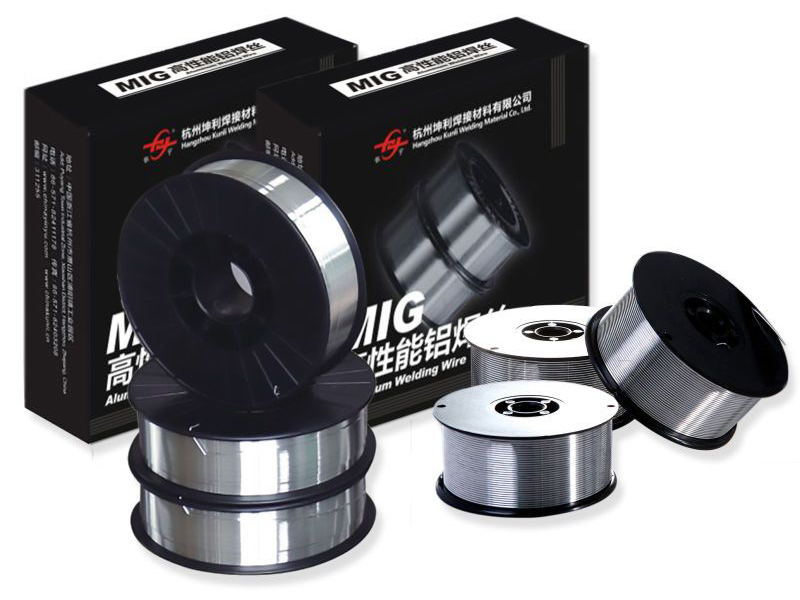
ER5154 Проволока из сплава Al-Mg
-
 Посмотреть больше
ER5087 Сварочная проволока для магния и алюминия
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5183
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5356
-
 Посмотреть больше
ER5554 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER5556 Алюминиевая сварочная проволока
-
 Посмотреть больше
Алюминиевая сварочная проволока ER1100
-
 Посмотреть больше
ER5754 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER2319 Алюминиевая сварочная проволока

