
Удлинение сварочной проволоки для алюминия: ключевые факторы, определяющие качество сварного шва
В прошлом году производственный цех в Шаньдуне перешел с импортного ЭР5356 на более дешевый местный провод. В химическом сертификате указано содержание магния 4,8%, но в протоколе испытаний партии указано удлинение на уровне 11% вместо ожидаемых 22%. В течение двух недель процент бракованных изделий при испытаниях на изгиб достиг 30%, а сварные швы MIG на пластинах 5083 треснули вдоль линии сварки во время снятия приспособления.
Проволока соответствовала химическим характеристикам, но ее производство все равно не удалось. Недостающей спецификацией было удлинение. Для алюминиевой сварочной проволоки удлинение — это механическое свойство, которое связывает конструкцию сплава, процесс волочения и отжига и конечную целостность сварного шва. Это также число, которое большинство покупателей пропускают.
Что на самом деле измеряет удлинение алюминиевой сварочной проволоки
Удлинение — это процент пластического удлинения, которого достигает образец проволоки при разрушении в стандартном испытании на растяжение, и это наиболее прямой показатель пластичности присадочного металла, доступный в сертификате материала.
При испытании на растяжение, определенном AWS A5.10, образец проволоки растягивают до разрушения, а удлинение представляет собой увеличение расчетной длины, деленное на исходную длину, выраженное в процентах. Более высокое удлинение означает, что проволока поглощает большую пластическую нагрузку, прежде чем сломается. В наплавленном металле это же свойство определяет, сможет ли затвердевший металл растягиваться под усадочными нагрузками без разрывов.
Две ценности имеют значение. Удлинение проволоки описывает исходное сырье; Удлинение нагара после сварки описывает затвердевший металл сварного шва и прогнозирует реальные эксплуатационные характеристики. В полном отчете об испытаниях указано и то, и другое.
Почему удлинение напрямую влияет на качество сварки
Наплавленный шов с достаточным удлинением противостоит растрескиванию при затвердевании, выдерживает контролируемые испытания на изгиб и выдерживает эксплуатационные нагрузки без хрупкого разрушения, в то время как наполнитель с низким удлинением увеличивает риск всех трех факторов.
Когда сварной шов остывает, алюминий сжимается примерно на 6% по объему, и затвердевающий налет должен пластически деформироваться, чтобы выдержать эту деформацию. Химический состав контролирует устойчивость к горячему растрескиванию в диапазоне хрупких температур, но после затвердевания удлинение несет нагрузку. Испытания на изгиб — это испытания на удлинение в другой геометрии.
- Испытания на изгиб проходят без разрывов кромок.
- Трещины и концентраторы напряжений поглощают напряжение
- Стабильная подача проволоки в горелках MIG
- Надежное усталостное поведение каркасов конструкций
- Трещины по линии сварки при снятии приспособления
- Отбраковка по изгибу морских и железнодорожных компонентов
- Трещины в кратерах и точках старт-стоп
- Преждевременный выход из строя вибрирующих узлов
Производители морского и криогенного оборудования выбирают наполнители 5xxx из магниевого сплава из-за прочности и пластичности.
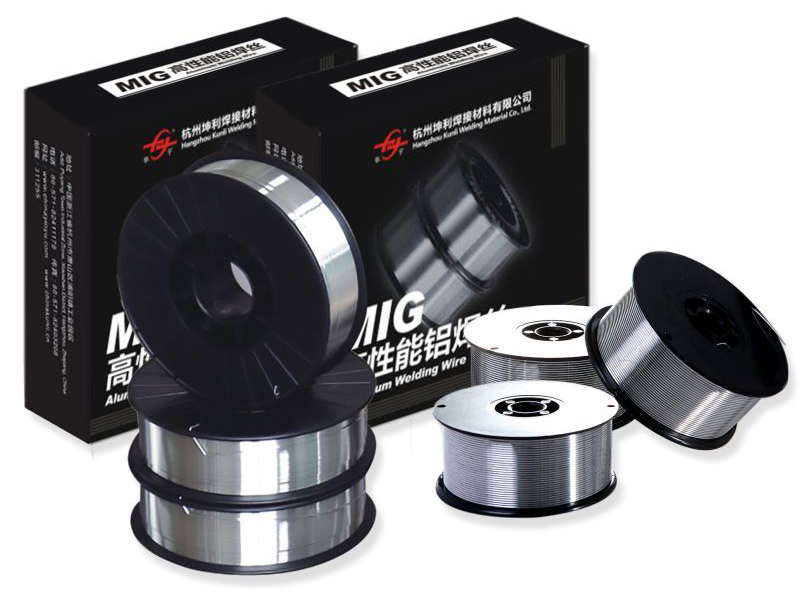 Алюминиевая сварочная проволока ЭР5183 для морского и криогенного применения Этот магниево-марганцевый наполнитель обеспечивает высокую прочность после сварки и устойчивость к коррозии в морской воде, что делает его надежным выбором для соединений серии 5xxx, где значения удлинения должны быть проверены в сертификате. Просмотреть продукт →
Пять факторов, определяющих окончательное удлинение
Химический состав сплава, история холодной волочения, окончательный отжиг, диаметр проволоки и состояние поверхности в совокупности определяют значение удлинения, указанное в сертификате.
- Химия сплавов. Магний повышает скорость наклепа и конечную прочность; кремний снижает пластичность. ER5356 и ЭР5183 обеспечивают более высокое удлинение, чем ЭР4043 при эквивалентном отпуске.
- История волочения и отжига. Холодная вытяжка от стержня до 1,2 мм повышает прочность и устраняет удлинение. Правильный окончательный отжиг восстанавливает пластичность; недоотожженная проволока может работать на 10-15 пунктов ниже.
- Диаметр проволоки. Проволока диаметром менее 1,0 мм требует большего совокупного уменьшения вытяжки и требует более жесткого контроля отжига, чтобы соответствовать удлинению проволоки диаметром 1,6 мм.
- Состояние поверхности. Царапины, образующиеся смазочные материалы и оксидные пятна действуют как насечки, которые вызывают раннее разрушение при испытании на растяжение и сокращают срок службы контактного наконечника.
- Консистенция партии. Небольшой дрейф температуры в печи отжига может сместить удлинение на 5-8 пунктов между партиями с идентичным химическим составом.
Если ваше применение зависит от более высокой пластичности сплавов 5xxx, перед заказом проверьте документированные значения.
 Алюминиевая сварочная проволока ER5356 с документированными значениями удлинения Эта проволока с 5% содержанием магния, рекомендованная для сплавов 5xxx и 6xxx, соответствует цвету анодированного основного металла. Перед заказом проверьте указанное удлинение по AWS A5.10, чтобы убедиться, что оно соответствует вашим требованиям к пластичности. Просмотреть продукт →
Как проверить удлинение при поиске проволоки
Запросите отчеты о механических испытаниях для конкретной партии, подтвердите, что расчетная длина и метод испытаний соответствуют AWS A5.10, и подтвердите номер при собственном входном контроле.
- Требуйте сертификаты соответствия с указанием фактических данных испытаний для поставленных барабанов, а не диапазонов, указанных в брошюрах.
- Проверьте состав сырья: базовый сплав, источник катанки, проходы волочения и записи об отжиге.
- Подтвердите метод тестирования; разная расчетная длина дает разные показатели удлинения.
- Для выполнения критически важных работ выполните испытание на входной направленный изгиб пластины с канавками.
| Сплав | Удлинение проволоки, отожженная | Удлинение депозита | Характеристика |
| ЭР1100 | 30-40% | 18-30% | Максимальная пластичность, низкая прочность |
| ER4043 | 12-18% | 6-12% | Анодированная спичка на основе кремния, устойчивая к растрескиванию. |
| ER4943 | 15-20% | 9-14% | Более высокая прочность, чем у ER4043, хорошее соответствие цвета. |
| ER5356 | 20-26% | 14-19% | Высокая прочность, пластичность, соответствие цвета |
| ER5183 | 20-25% | 15-20% | Криогенная прочность морского класса |
| ЭР5556 | 22-28% | 15-20% | Самый высокий магний, максимальная прочность |
Для 6061 и других термообрабатываемых сплавов ER4043 остается наполнителем по умолчанию и широко имеется в наличии.
 Кремниевая алюминиевая сварочная проволока ER4043 для термообрабатываемых сплавов Широко распространенный 5% кремниевый наполнитель с превосходной текучестью, идеально подходящий для 6061 и подобных сплавов. Перед использованием проверьте технологические записи производителя, чтобы убедиться, что удлинение одинаково для всех партий. Просмотреть продукт →
Убедитесь, что производитель документирует процесс контроля качества от сплава до готовой проволоки и может предоставить записи процесса по запросу. Прослеживаемость является единственным практическим доказательством того, что удлинение повторяется в разных партиях.
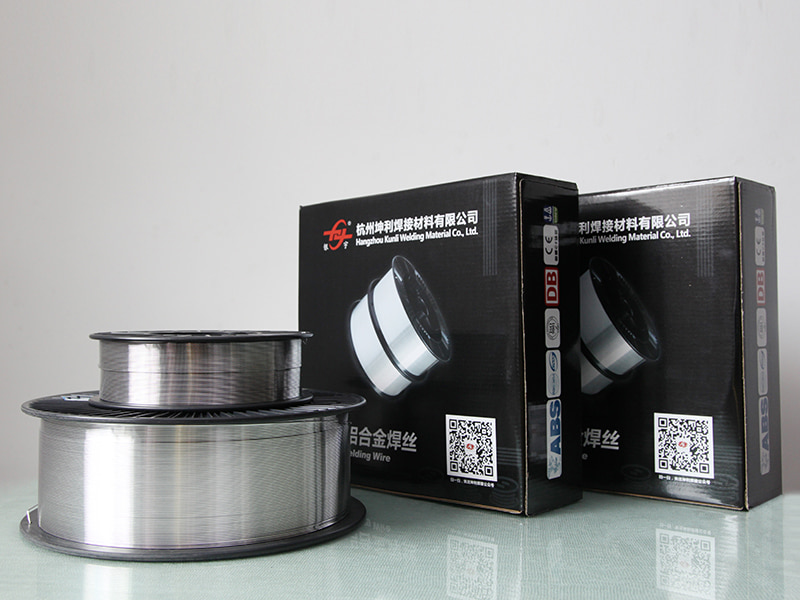
Для структурных программ ищите институциональное подтверждение. Компания Hangzhou Kunli Welding Materials Co., Ltd. имеет разрешения БД, CE, АБС, ДНВ и CCS, а также имеет квалифицированные отношения поставок с CRRC и Maersk.
Практические шаги по защите от удлинения на производстве
Удлинение, заложенное в проволоку, сохраняется только в том случае, если хранение, система подачи и параметры сварки предотвращают повреждение поверхности, поглощение влаги и непреднамеренные изменения в дуге.
- Храните открытые катушки в сухих шкафах при относительной влажности ниже 40 %; Влага образует оксидные слои, которые действуют как инициаторы трещин.
- Пропускание вкладышей из ПТФЭ с минимальными изгибами; перекручивания приводят к холодной обработке проволоки и снижению пластичности.
- Замените контактные наконечники, если износ отверстия превышает 0,1 мм; изношенные наконечники увеличивают трение и поцарапывают проволоку.
- Удерживать вылет в пределах 15-20 мм; чрезмерный вылет увеличивает резистивный нагрев.
- Храните проволоку в оригинальной упаковке до использования; масла кожи создают пористые пути.
Часто задаваемые вопросы об удлинении проволоки
Каков хороший процент удлинения алюминиевой сварочной проволоки?
Для отожженной проволоки сплавы 5ххх обычно дают 20–28 %, сплавы 4ххх — 12–18 %, а ER1100 — более 30 %. Для депозитов в структурных службах минимум 14-18% является надежным порогом.
Всегда ли большее удлинение означает лучшее качество сварного шва?
№ ER4043 имеет меньшее удлинение, чем ER5183, но лучшую устойчивость к растрескиванию на термообрабатываемых сплавах, поскольку кремний контролирует диапазон затвердевания. Сбалансируйте удлинение с прочностью, реакцией на коррозию и устойчивостью к растрескиванию.
Почему проволоки 5xxx имеют большее удлинение, чем проволоки 4xxx?
Магний в проволоках 5ххх упрочняется твердым раствором без хрупкой кремниевой сетки, ограничивающей пластичность проволок 4ххх. Отжиг восстанавливает пластичность тянутой проволоки; химия устанавливает потолок.
Какой стандарт регулирует испытания на удлинение сварочной проволоки для алюминия?
AWS A5.10 классифицирует алюминиевые присадочные материалы и ссылается на процедуры растяжения; ISO 18273 определяет обозначения сплавов. Сравнивайте значения только при одинаковой расчетной длине и методе испытаний.
NEXT:Алюминиевая сварочная проволока для тонкого алюминия: объяснение ключевых факторов выбора
сопутствующие товары
-
 Посмотреть больше
5154 Сварочная проволока из алюминиевого сплава
-
 Посмотреть больше
ER4043 Кремниевая алюминиевая сварочная проволока
-
 Посмотреть больше
ER4047 Алюминиевая сварочная проволока Mig
-
 Посмотреть больше
ER5154 Проволока из сплава Al-Mg
-
 Посмотреть больше
ER5087 Сварочная проволока для магния и алюминия
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5183
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5356
-
 Посмотреть больше
ER5554 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER5556 Алюминиевая сварочная проволока
-
 Посмотреть больше
Алюминиевая сварочная проволока ER1100
-
 Посмотреть больше
ER5754 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER2319 Алюминиевая сварочная проволока

