
Как проверить качество сварочной проволоки для алюминия: практическое руководство для производителей
Зачем проверять провод до того, как он достигнет пистолета?
Работа проста, пока не прибудет проволока: 3-метровая коробчатая проволока 6061-T6, катушка ER5356 диаметром 1,2 мм и сварочная горелка MIG, которая все утро производила чистые шарики. На середине первого шва дуга начинает разбрызгиваться, на поверхности сварного шва появляется пористость, а подача проволоки становится прерывистой. Машина не изменилась. Оператор не изменился. Проволока есть. Большинство неисправностей при сварке алюминия, причиной которых является оборудование или техника, можно связать с расходными материалами, а ремонт обходится гораздо дешевле, чем переделка: проверьте провод, прежде чем загружать его .
Алюминиевая сварочная проволока хорошо скрывает свои дефекты. Оксид поверхности, остатки волочильной смазки, мелкие продольные царапины, некруглое сечение, плохая отливка и даже совершенно другой сплав — все это может выглядеть на шпуле нормально. Повреждение проявляется позже, внутри сварного шва, в виде пористости, плохого провара или неудачного испытания на изгиб. Это правда, что ничто не заменит квалифицированную процедуру сварки и квалифицированного оператора, но проволока устанавливает верхний предел того, чего можно достичь. 15-минутный входной контроль позволяет выявить большинство этих проблем, при этом катушку по-прежнему легко вернуть.
Эта проверка должна проводиться в рамках AWS A5.10/A5.10M, классификационного стандарта для алюминиевых присадочных металлов. Он определяет диапазоны состава сплавов, допуски по диаметру, условия упаковки и сертификационные требования, которым должна соответствовать проволока поставщика. Если невозможно отследить классификацию груза, указанную в сертификате, относитесь к каждой последующей проверке с особым подозрением.
Проверки в цехах, которые занимают минуты
Ни один из приведенных ниже тестов не требует лаборатории. Вам понадобится чистая безворсовая ткань, микрометр и достаточно свободного места на полу, чтобы размотать около метра провода. Просмотрите их по порядку, и вы узнаете геометрию, поверхность и физику, которые определяют, сможет ли проволока правильно подавать и сваривать.
Качество поверхности: испытание на изгиб и скручивание
Испытание на изгиб и скручивание, иногда называемое испытанием на дым, быстро выявляет загрязнение поверхности. Вырежьте образец диаметром 250 мм, согните его под углом 90° на расстоянии примерно 50 мм от каждого конца, зажмите один конец плоскогубцами и скрутите другой конец на пять-шесть полных оборотов. Проволока с чрезмерным содержанием оксида или остатков волочения расслаивается, дымит или отбрасывает мелкие частицы при скручивании; в тяжелых случаях он ломается до шести оборотов. После скручивания осмотрите изгибы при ярком свете. Продольные царапины, известные как линии матрицы, означают, что волочильные матрицы поставщика изношены или смазка плохая. Чистая проволока остается гладкой, тихой и свободной от частиц. Затем протяните чистую тряпку на метр-два: серый или черный налет на тряпке свидетельствует о загрязнении, а легкий равномерный блеск – это нормально.
В ролях and спираль: тест на размотку на расстоянии одного метра
Вытяните примерно метр проволоки из катушки и дайте ей естественным образом упасть на чистый пол. Не тяните его прямо и не прилагайте усилий. Проволока образует петли, и ее описывают два числа. Cast — диаметр круга, который образует петля; спираль — это то, насколько середина петли возвышается над полом. Для проволоки MIG диаметром 1,2 мм допустимыми значениями являются диаметр примерно 300–600 мм и длина спирали 25 мм или меньше, но ориентиром всегда должен быть диапазон, указанный вашим поставщиком в его спецификации. Слишком тугой заброс приводит к чрезмерному вращению проволоки на катушке и столкновению с вкладышем; высокая спираль создает на кончике взбивающее действие, что приводит к нестабильной дуге и неравномерному наплавлению. Вот почему Контроль отливки и спирали напрямую влияет на качество сварного шва и стабильность подачи. — и почему стоит проверить перед установкой катушки.
Диаметр и овальность: проверка микрометром
Снимите показания микрометра в трех или более точках на новом участке проволоки. В каждом положении считайте диаметр, поверните микрометр на четверть оборота и считайте его еще раз. Для проволоки диаметром 1,2 мм авторитетные производители поддерживают диаметр проволоки ±0,01 мм , а овальность — разница между наибольшим и наименьшим показаниями на одном поперечном сечении — должна оставаться ниже 0,01 мм. Проволока недостаточного размера теряет контакт с наконечником и вызывает блуждание дуги; Проволока слишком большого размера является классической причиной застревания вкладыша и птичьих гнезд. Поскольку посадка контактного наконечника преобразует ток в стабильную дугу, допуск на диаметр имеет большее значение, чем предполагают большинство закупочных спецификаций — проверяйте это на каждом лоте.
Проверка сплава: читайте сертификат, а не этикетку
На глаз определить алюминиевый сплав невозможно. Катушка ER4043 и катушка ER5356 выглядят на полке одинаково, однако разница между присадкой 4xxx на основе кремния и присадкой 5xxx на основе магния меняет текучесть, трещиностойкость, прочность после сварки и даже цвет анодированного сварного шва. Таким образом, наиболее важным документом при входном контроле является сертификат заводских испытаний (MTC), обычно выдаваемый в соответствии с EN 10204 3.1, в котором указывается фактический состав партии.
Каждая классификация имеет определенные пределы. Сертификат на Алюминиевая сварочная проволока ER5356 Например, содержание магния должно находиться в диапазоне 4,5–5,5%, кремния — ниже 0,25%, а железа — ниже 0,40%. Магний — это то, что придает сварным швам 5xxx прочность и устойчивость к коррозии, поэтому сертификат, который приближается к нижнему пределу, должен вызвать вопросы раньше, чем это сделает проволока.
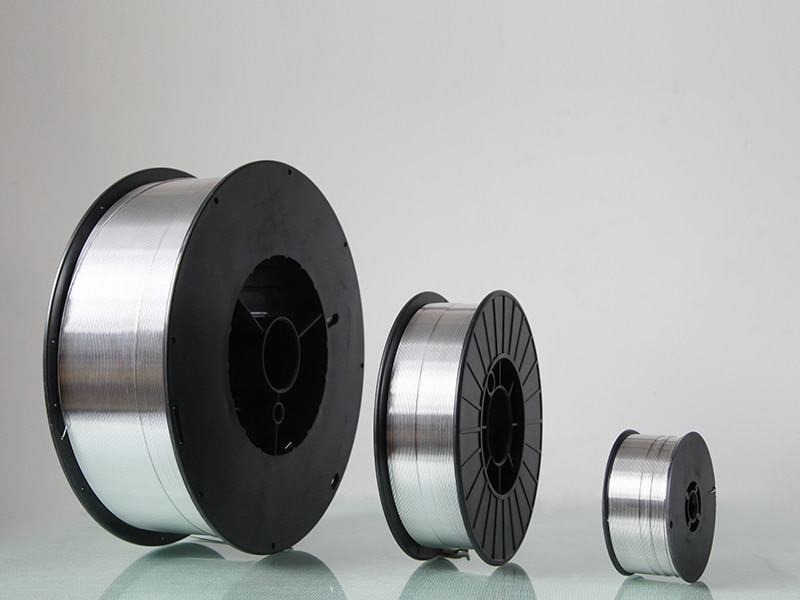 Алюминиевая сварочная проволока ER5356 - Производитель Kunliwelding Kunli — ваш оптовый продавец алюминиевой сварочной проволоки ER5356, предлагающей идеальную коррозионную стойкость и прочность. Подходит для морских,... Посмотреть продукт →
Семейство кремниевых технологий требует иного прочтения. Сертификат на ER4043 кремниево-алюминиевая сварочная проволока содержание кремния должно составлять 4,5–6,0%, что придает сплаву текучесть и устойчивость к горячему растрескиванию. Если сварной шов необходимо анодировать, этот диапазон кремния имеет значение как с эстетической, так и с механической точки зрения.
 ER4043 Алюминиевая сварочная проволока производители,поставщики Как китайские производители алюминиевой сварочной проволоки ER4043 и поставщики OEM / ODM, компания Hangzhou Kunli сварочных материалов Co., Ltd. предоставляет оптовые поставки ... Посмотреть продукт →
Убедитесь, что номер партии в сертификате соответствует каждой этикетке катушки, и запишите дату: алюминиевая проволока, хранившаяся слишком долго во влажных условиях, впитает достаточно поверхностной влаги, что приведет к пористости, даже если ее состав идеален. Если соединение критично, а поставщик не проверен, потратьте несколько минут на оптико-эмиссионный спектрометр (OES) для точной идентификации материала. Однако для большинства производственных цехов достаточно тщательно проверенного MTC в сочетании с указанными выше производственными проверками.
15-минутный контрольный список проверки при получении
Чтобы проверка была рутинной, а не просто реакцией, используйте контрольный список, который кладовщик, инспектор по контролю качества или ведущий сварщик могут заполнить примерно за 15 минут, прежде чем катушка будет назначена машине.
| Проверить | Метод | Руководство по приемке | Частота |
|---|---|---|---|
| Катушка и упаковка | Визуальная проверка на наличие погнутых фланцев и разрыва гидроизоляции. | Отсутствие деформации; нет оголенного или грязного провода | Каждая катушка |
| Загрязнение поверхности | Испытание на изгиб и скручивание; протирать чистой тканью | Никаких отслаиваний, дыма, линий штампа и остатков ткани. | Каждая катушка |
| Cast | 1 м расслабиться; измерить диаметр петли | В пределах заявленного поставщиком диапазона, например 300–600 мм для 1,2 мм | Каждый лот |
| Helix | 1 м расслабиться; измерить подъем петли | 25 мм или меньше в средней точке | Каждый лот |
| Диаметр и овальность | Микрометр на 3 позиции, две оси на позицию | ±0,01 мм of nominal for 1.2 mm; ovality ≤ 0.01 mm | Каждый лот |
| Отслеживаемость сплавов | Сравните MTC, этикетки на катушках и упаковочный лист. | Состав сертификата в пределах AWS A5.10; номера лотов совпадают | Каждый лот |
| Проверка подачи и дуги | Пробегите 2–3 м через пистолет при производственных настройках. | Плавная подача, стабильная дуга, отсутствие гнездования птиц | Первая катушка каждой новой партии |
Запишите результат на катушке или в журнале приема. Если какая-либо проверка не удалась, изолируйте катушку, сфотографируйте доказательства и сообщите поставщику номер партии. Ответ, который они предлагают, расскажет вам об отношениях столько же, сколько и сертификат.
Что результаты испытаний говорят о вашем поставщике
Неудачи, которые вы обнаружите, указывают в разных направлениях. Загрязнение поверхности и линии штампов указывают на изношенные волочильные штампы, плохую очистку или слабую смазку в процессе поставщика. Высокая спираль и непостоянный заброс указывают на неправильное обратное натяжение во время перемотки или небрежного обращения при транспортировке. Некруглая проволока обычно возникает из-за проблем с вытягиванием или выпрямлением. Сертификат, не соответствующий этикетке партии, является самым серьезным обнаружением из всех: это означает, что в системе отслеживания поставщика есть дыра.
Прежде чем перейти к новому источнику, стоит понять что делает надежный поставщик для обеспечения совместимости проводов с вашим оборудованием, вашими сплавами и вашей процедурой проверки. Поставщиков, у которых есть собственные линии волочения и инструменты для тестирования в заводских цехах, легче проверять, чем торговые компании, которые перемаркируют только импортные катушки. Они также должны уметь четко ответить на три вопроса:
- Как контролируется отливка и спираль на намоточной станции?
- Как проверяется диаметр каждой производственной партии?
- Относится ли заводской сертификат к фактической партии, находящейся на вашем складе, и можно ли отследить эту партию до плавки?
При строительных и морских работах такая же комплексная проверка применяется к высокопрочным наполнителям. Ан Алюминиевая сварочная проволока ER5183 , обычно указываемый для пластин 5083, должен показывать содержание марганца на уровне 0,5–1,0% наряду с диапазоном содержания магния; сертификат должен позволять вам отслеживать тепло вплоть до расплава. Если документация подтверждает это, заводские испытания просто подтверждают то, что уже было известно производителю.
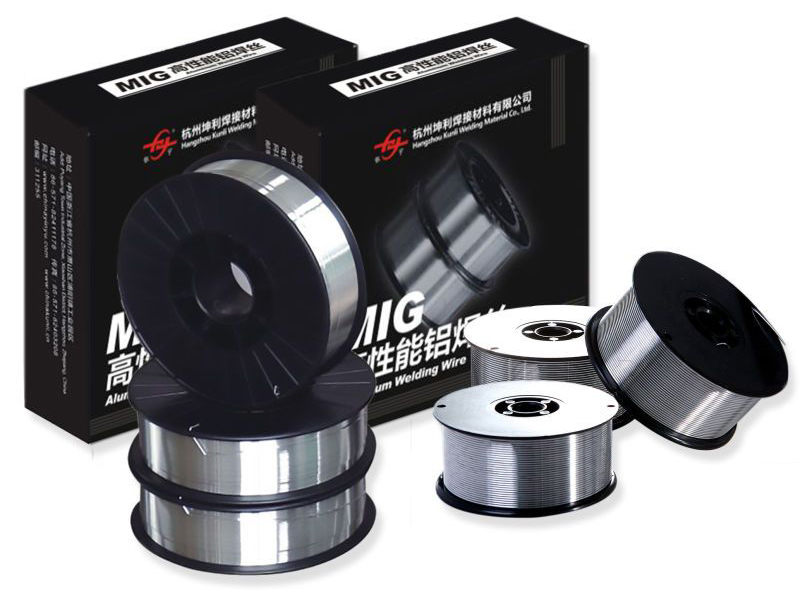 Алюминиевая сварочная проволока ER5183 Производители - Поставщики Kunli Алюминиевая сварочная проволока ER5183, поставляемая производителем Kunli, подходит для автомобильной и промышленной сварки, обладает высокой прочностью и исправностью. Посмотреть продукт →
И последнее замечание: тестирование — это только половина дела. После прохождения провода храните его в сухом месте со стабильной температурой, заменяйте влагозащитный барьер после каждого использования и сначала используйте запечатанные упаковки. Качество, которое вы проверили на этапе поступления товара, должно сохраняться до тех пор, пока проволока фактически не станет сварным швом, а проволока, которая была проверена и защищена, — это проволока, которая не будет стоить вам дня доработки.
NEXT:Как производители алюминиевой сварочной проволоки контролируют качество проволоки
сопутствующие товары
-
 Посмотреть больше
5154 Сварочная проволока из алюминиевого сплава
-
 Посмотреть больше
ER4043 Кремниевая алюминиевая сварочная проволока
-
 Посмотреть больше
ER4047 Алюминиевая сварочная проволока Mig
-
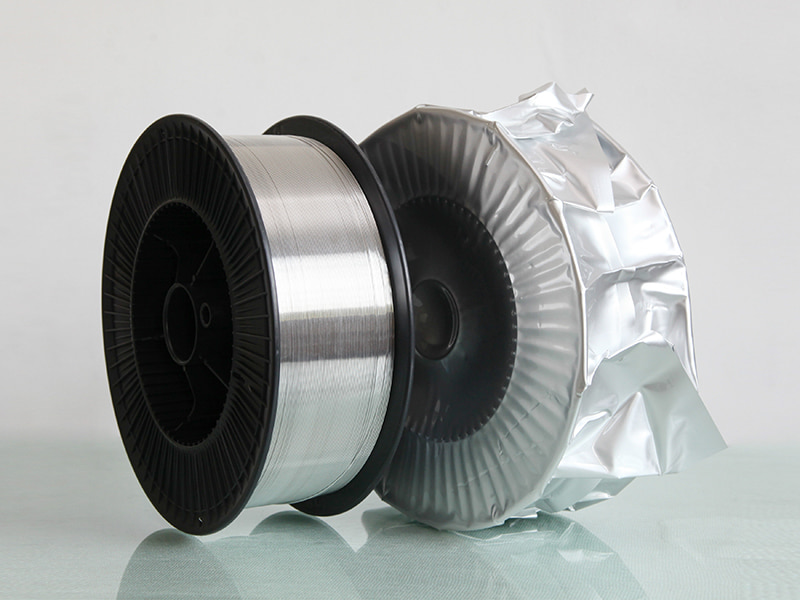 Посмотреть больше
ER5154 Проволока из сплава Al-Mg
-
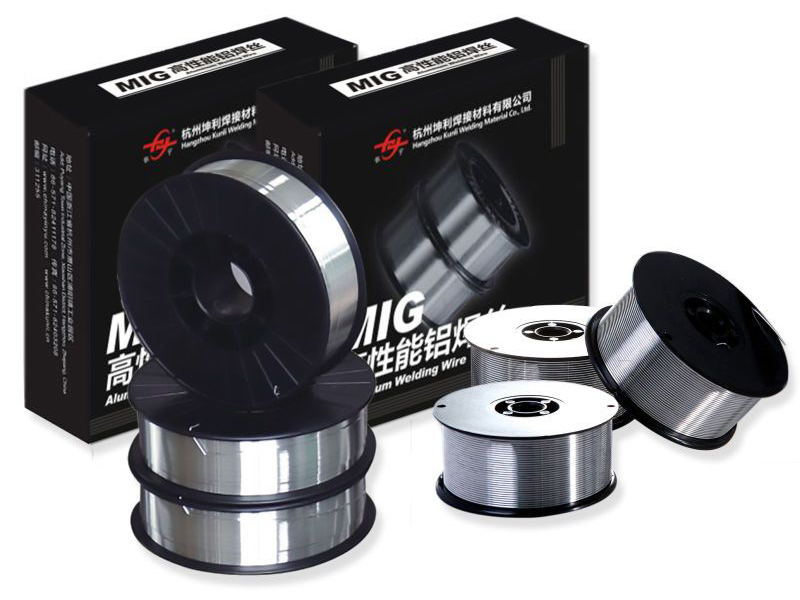 Посмотреть больше
ER5087 Сварочная проволока для магния и алюминия
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5183
-
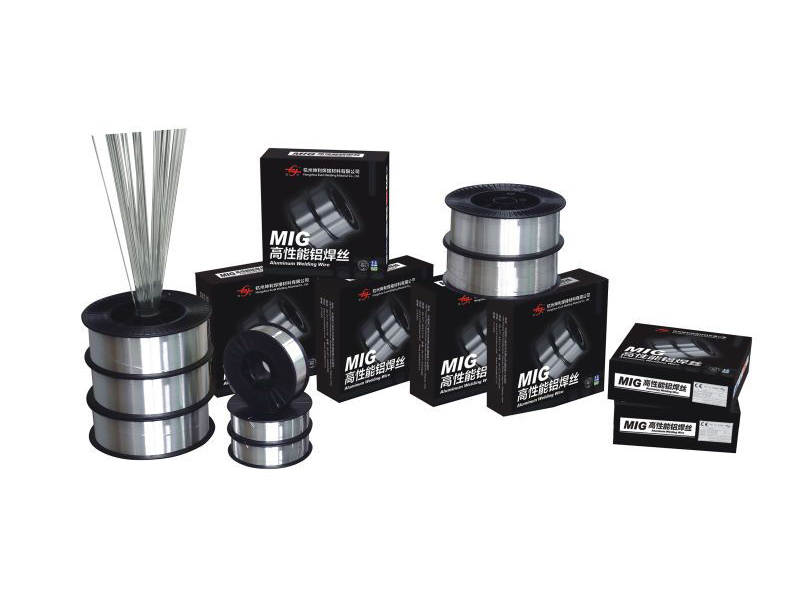 Посмотреть больше
Алюминиевая сварочная проволока ER5356
-
 Посмотреть больше
ER5554 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER5556 Алюминиевая сварочная проволока
-
 Посмотреть больше
Алюминиевая сварочная проволока ER1100
-
 Посмотреть больше
ER5754 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER2319 Алюминиевая сварочная проволока

