
Почему алюминиевая сварочная проволока ER5183 хорошо работает на 5083
Когда необходимо соединить алюминиевые детали, присадочная проволока напрямую влияет на поведение готового соединения. Выбор – это не просто вопрос выбора проволоки, которая может плавиться во время сварки. Состав основного металла, состояние соединения, процесс сварки и способ обращения с проволокой перед использованием — все это может повлиять на результат.
Это особенно актуально при работе с алюминием 5083. Он широко используется в тех случаях, когда важны прочность и устойчивость к коррозии, поэтому присадочный материал должен соответствовать характеристикам основного металла. Алюминиевая сварочная проволока ER5183 обычно используется для этого типа работ, поскольку ее состав подходит для алюминиевых сплавов с относительно высоким содержанием магния.
Таким образом, связь между присадочной проволокой и проволокой 5083 — это нечто большее, чем просто соответствие продукта к продукту. Состав материала, диаметр проволоки, условия защиты, чистота поверхности, условия хранения и производственный контроль — все это может влиять на процесс сварки. Рассмотрение этих факторов вместе дает более четкое представление о том, почему ER5183 используется с 5083 и что может повлиять на его характеристики во время производства.
Что делает ER5183 подходящим для сварки алюминия 5083
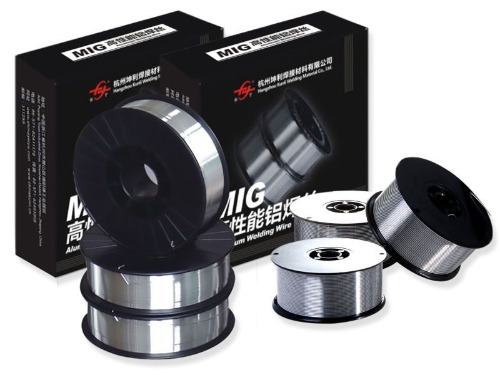
Связь между ER5183 и 5083 начинается с характеристик их материалов. Оба представляют собой алюминиевые сплавы, связанные с магнием как важным легирующим элементом. Это делает присадочный материал совместимым с общими требованиями сварки алюминия с высоким содержанием магния.
Присадочная проволока должна образовывать сварочный металл, который взаимодействует с окружающим основным металлом. Если состав наполнителя плохо подобран, готовое соединение может не обеспечить характеристики, ожидаемые от исходного материала. Для 5083 выбор магнийсодержащего наполнителя помогает поддерживать подходящее соотношение между областью сварного шва и основным материалом.
При оценке этого соответствия следует учитывать несколько факторов:
| Рассмотрение | Почему это важно |
| Состав основного металла | Влияет на выбор наполнителя |
| Содержание магния | Влияет на характеристики металла шва. |
| Коррозионная среда | Может влиять на выбор наполнителя |
| Совместные требования | Влияет на метод сварки и выбор материала |
| Состояние поверхности | Может влиять на консистенцию сварного шва |
Другой момент заключается в том, что сварка локально изменяет материал. Область вокруг соединения подвергается нагреву, плавлению и охлаждению, поэтому металл сварного шва не просто ведет себя как нетронутая часть основного металла. Выбор наполнителя совместимого состава помогает уменьшить ненужные различия между сварным швом и окружающим алюминием.
По этой причине алюминиевая сварочная проволока ER5183 часто ассоциируется со сваркой 5083, где свойства готового соединения должны оставаться совместимыми с характеристиками основного материала.
Как содержание магния влияет на качество сварки ER5183
Магний играет важную роль в поведении алюминиево-магниевых сплавов. В присадочной проволоке ее наличие влияет на характеристики металла, образующегося в зоне сварного шва.
Количество магния нельзя рассматривать отдельно от остального состава сплава. Сварочная проволока производится из определенного диапазона материалов, поэтому ее поведение остается неизменным от партии к партии. Изменения состава могут влиять на поведение расплавленного металла, а также на характеристики охлажденного сварного шва.
В случае ER5183 магний обеспечивает свойства, ожидаемые от наполнителя, предназначенного для алюминиевых сплавов с высоким содержанием магния. Это одна из причин, по которой его учитывают при сварке таких материалов, как 5083.
Однако добавление или контроль содержания магния – это не просто увеличение количества одного элемента. Общий баланс сплава имеет значение. Другие элементы и примеси также могут влиять на состояние готовой проволоки и металла сварного шва.
Поэтому во время производства производители должны уделять внимание:
- Консистенция сырья
- Состав сплава
- Условия плавки и обработки
- Чистота материала
- Окончательное состояние провода
Тот же принцип применяется и при сварке. Если присадочная проволока загрязнена или с ней неправильно обращаются, предполагаемые характеристики ее материала могут не обеспечить бесперебойный процесс сварки.
С практической точки зрения роль магния помогает объяснить, почему алюминиевая сварочная проволока ER5183 рассматривается как 5083, а не рассматривается как взаимозаменяемые материалы.
Почему диаметр провода имеет значение при использовании ER5183
Диаметр проволоки — относительно простая характеристика, но она может влиять на управление процессом сварки. Проволока меньшего или большего размера ведет себя по-разному при прохождении через сварочное оборудование.
Выбор диаметра зависит от сварочного оборудования, конструкции соединения, толщины материала и рабочего положения. Проволока, плохо подходящая для установки, может затруднить подачу или управление дугой.
Диаметр проволоки может влиять на несколько практических аспектов:
- Насколько стабильно подается проволока
- Сколько наполнителя попадает в шов
- Как оператор контролирует сварку
- Насколько легко провод проходит через оборудование
- Как необходимо регулировать параметры сварки
При сварке алюминия условия подачи заслуживают особого внимания, поскольку алюминиевая проволока относительно мягкая. Плохо отрегулированный путь подачи, чрезмерное сопротивление или неподходящий контактный элемент могут повлиять на плавность попадания проволоки в зону сварки.
Состояние шпули также имеет значение. Если проволока намотана неравномерно или повреждена во время обращения, могут возникнуть проблемы с подачей, даже если номинальный диаметр проволоки соответствует требованиям.
Поэтому выбор диаметра алюминиевой сварочной проволоки ER5183 следует рассматривать вместе со сварочным оборудованием и соединением, а не как отдельное решение о покупке.
Как защитный газ и параметры сварки влияют на ER5183
После выбора присадочной проволоки и основного металла важными становятся условия сварки. Алюминий при нагревании легко вступает в реакцию с окружающей атмосферой, поэтому зона сварки нуждается в соответствующей защите.
Защитный газ помогает отделить расплавленную область сварного шва от окружающего воздуха. Если газовое покрытие нарушено, сварной шов может стать более уязвимым для загрязнения. Поток газа, положение горелки, утечки, сквозняки и состояние оборудования для подачи газа — все это может повлиять на защиту места соединения.
Параметры сварки также должны работать вместе. Ток, напряжение, подача проволоки, скорость перемещения и движение резака не являются независимыми элементами управления. Изменение одного параметра может изменить поведение других.
Например, если проволока подается со скоростью, не соответствующей условиям сварки, дуга может стать нестабильной. Если горелка движется слишком быстро, соединение может не получить достаточно тепла или наполнителя. Слишком медленное движение может привести к чрезмерному нагреву в данном месте.
Последовательный процесс обычно зависит от одновременной проверки нескольких вещей:
- Сварочное оборудование правильно отрегулировано.
- Защитный газ беспрепятственно поступает в зону сварки.
- Проволока плавно движется по пути подачи.
- Поверхности швов подготовлены должным образом.
- Движение факела остается достаточно постоянным.
Эти условия имеют значение, поскольку алюминиевая сварочная проволока ER5183 не может компенсировать все проблемы, возникающие из-за неподходящих настроек оборудования или плохой подготовки соединения.
Почему может возникнуть пористость при использовании алюминиевой сварочной проволоки ER5183
Пористость — одна из проблем, которая может привлечь внимание при сварке алюминия. Небольшие газовые карманы могут образовываться в металле сварного шва, когда нежелательный газ попадает в ловушку при охлаждении расплавленного материала.
Присадочная проволока является лишь одним из возможных источников проблем. Влага, масло, грязь, грязная базовая поверхность или недостаточная защита также могут усугубить проблему.
Поэтому при появлении пористого сварного шва следует учитывать окружающую среду. Проволока, подвергшаяся загрязнению, может вести себя иначе, чем чистый материал. То же самое относится и к основному металлу. Поверхностные отложения могут попасть в зону сварки и помешать процессу.
К общим зонам проверки относятся:
- Поверхность проволоки
- Поверхность основного металла
- Условия хранения
- Газоснабжение
- Оборудование для подачи газа
- Совместная подготовка
- Сварочное движение
Пористость также может быть связана с нестандартными условиями сварки. Внезапные изменения в газовой среде или положении горелки могут привести к воздействию воздуха на расплавленную область сварного шва. Чрезмерное возмущение вокруг зоны сварки может иметь аналогичный эффект.
Вместо того, чтобы приписывать каждую пору присадочному материалу, полезнее проверить всю сварочную среду. Этот подход особенно актуален при использовании алюминиевой сварочной проволоки ER5183, поскольку в процессе сварки взаимодействуют проволока, основной материал, оборудование и окружающие условия.
Можно ли использовать ER5183 для других алюминиевых сплавов?
ER5183 связан с 5083, но его использование не ограничивается одним алюминиевым сплавом. Более полезный вопрос заключается в том, соответствует ли состав наполнителя конкретному основному металлу и требованиям готового соединения.
Другие алюминиево-магниевые сплавы могут иметь характеристики, делающие подходящим наполнитель, содержащий магний. Однако тот факт, что оба материала являются алюминиевыми сплавами, не означает автоматически, что для них следует использовать одну и ту же присадочную проволоку.
При рассмотрении другого сплава необходимо проверить несколько моментов:
| Существенное рассмотрение | Вопрос для рассмотрения |
| Семейство сплавов | Совместима ли композиция основного металла с наполнителем? |
| Совместная цель | Какие характеристики требуются от свариваемого участка? |
| Условия коррозии | Будет ли сустав подвергаться воздействию суровых условий? |
| Метод сварки | Подходит ли наполнитель для выбранного процесса? |
| Условия изготовления | Можно ли правильно подавать и контролировать проволоку? |
Здесь также становится полезным сравнение различных наполнителей. Наполнитель, предназначенный для одной группы алюминиевых сплавов, может быть выбран по другим причинам, чем наполнитель, предназначенный для другой группы.
Поэтому выбор следует начинать с основного металла и требований к соединениям. Алюминиевая сварочная проволока ER5183 может подойти в некоторых ситуациях, связанных с другими алюминиевыми сплавами, но ее пригодность следует рассматривать в каждом конкретном случае, а не предполагать только по названию сплава.
Как следует хранить и обращаться со сварочной проволокой ER5183?
Состояние сварочной проволоки до того, как она достигнет сварочной горелки, может повлиять на рабочий процесс. Таким образом, правильное хранение является частью контроля материала, а не проблемой, которая возникает только после начала сварки.
Провод должен быть защищен от влаги, пыли, масла и других загрязнений. Оригинальная упаковка может помочь защитить материал во время хранения, но обращение с ним после открытия также имеет значение.
Несколько основных правил помогут поддерживать состояние провода:
- Храните неиспользованный провод в чистом и сухом месте для хранения.
- Не размещайте открытые катушки там, где может скапливаться влага.
- Обращайтесь с проволокой чистым оборудованием.
- Держите провод вдали от масел и других загрязнений.
- Проверьте катушку перед установкой ее на сварочное оборудование.
- Защищайте частично использованный материал, когда он не используется.
Также следует обратить внимание на повреждение упаковки. Если упаковка была открыта, порвана или подверглась воздействию неподходящих условий, перед использованием необходимо проверить провод.
Хранение особенно актуально для алюминиевой сварочной проволоки ER5183, поскольку загрязнение не всегда можно заметить с первого взгляда. Проволока может выглядеть пригодной к использованию, хотя состояние ее поверхности уже изменилось.
Хорошее обращение не заменяет надлежащую подготовку к сварке, но устраняет один источник отклонений в процессе, которого можно избежать.
Какие проверки качества имеют значение для сварочной проволоки ER5183
Контроль качества начинается еще до того, как проволока будет доставлена на сварочный участок. Готовый продукт должен поддерживать постоянный состав материала и физическое состояние, чтобы его можно было обрабатывать и использовать предсказуемым образом.
Для производителей проверка провода предполагает нечто большее, чем просто осмотр его внешнего вида. Производственный процесс требует контроля на разных этапах: от сырья до формовки, обработки поверхности, намотки и упаковки.
Важные области проверки могут включать в себя:
| Зона качества | Что проверяется |
| Состав материала | Консистенция сплава |
| Диаметр проволоки | Равномерность вдоль проволоки |
| Состояние поверхности | Чистая и подходящая поверхность |
| Форма проволоки | Последовательное формование и намотка |
| Условия кормления | Плавное перемещение по оборудованию |
| Упаковка | Защита при хранении и транспортировке |
Диаметр проволоки заслуживает особого внимания, поскольку небольшие изменения могут повлиять на поведение при кормлении. Состояние поверхности также важно, поскольку остатки или загрязнения могут стать источником проблем при сварке.
Не следует упускать из виду спулинг. Правильно сформированная катушка позволяет проволоке покидать упаковку контролируемым образом. Неравномерная намотка, поврежденная проволока или неправильное обращение могут создать трудности с подачей, даже если сам материал соответствует предполагаемому составу.
Для Алюминиевая сварочная проволока ER5183 Таким образом, производственный контроль объединяет несколько этапов, которые на первый взгляд могут показаться не связанными друг с другом. Состав материала влияет на металл сварного шва, форма проволоки влияет на подачу, состояние поверхности влияет на чистоту, а упаковка влияет на то, как материал поступает к месту использования.
Следовательно, связь между ER5183 и 5083 определяется не только самим припоем. Основной металл, состав присадочного материала, состояние проволоки, настройка сварки, подготовка соединения, хранение и производственный контроль — все это играет роль в определении того, как будет вести себя сварочный процесс.
NEXT:Как производители алюминиевой сварочной проволоки контролируют качество проволоки
сопутствующие товары
-
 Посмотреть больше
5154 Сварочная проволока из алюминиевого сплава
-
 Посмотреть больше
ER4043 Кремниевая алюминиевая сварочная проволока
-
 Посмотреть больше
ER4047 Алюминиевая сварочная проволока Mig
-
 Посмотреть больше
ER5154 Проволока из сплава Al-Mg
-
 Посмотреть больше
ER5087 Сварочная проволока для магния и алюминия
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5183
-
 Посмотреть больше
Алюминиевая сварочная проволока ER5356
-
 Посмотреть больше
ER5554 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER5556 Алюминиевая сварочная проволока
-
 Посмотреть больше
Алюминиевая сварочная проволока ER1100
-
 Посмотреть больше
ER5754 Алюминиевая сварочная проволока
-
 Посмотреть больше
ER2319 Алюминиевая сварочная проволока

